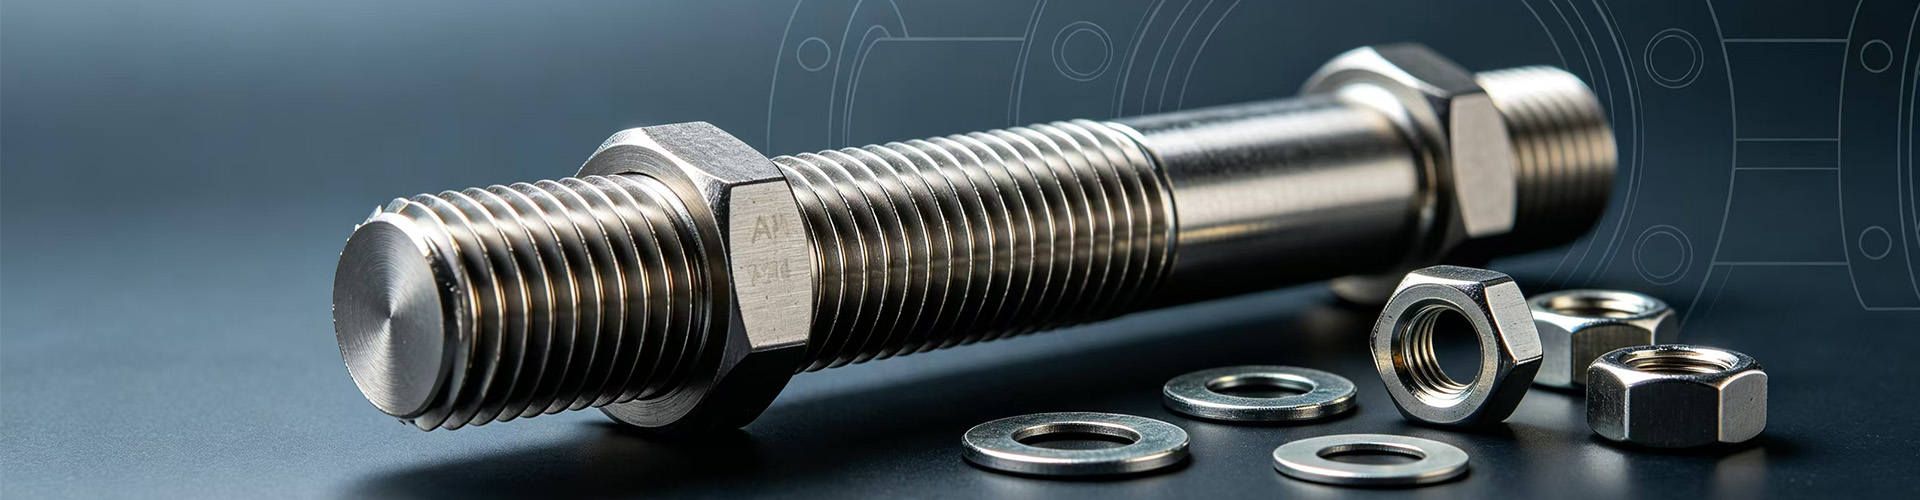
Купить болт с жёлтым цинковым покрытием оптом от производителя
2026-09-30
Болт с жёлтым цинковым покрытием: технические требования, стандарты и критерии оптовой закупки
В промышленном строительстве, машиностроении и нефтегазовой отрасли надёжность резьбовых соединений напрямую зависит от качества антикоррозионной защиты. Болт с жёлтым цинковым покрытием является одним из наиболее востребованных элементов крепежа для условий средней и повышенной агрессивности среды. Жёлтый хроматированный цинк обеспечивает не только барьерную защиту стали от окисления, но и катодную защиту, значительно продлевая срок службы конструкции. Однако выбор поставщика и контроль качества партии требуют глубокого понимания технологических процессов нанесения покрытия, толщины слоя и адгезии.
Для инженеров-проектировщиков и специалистов по закупкам ключевой задачей становится не просто поиск товара, а обеспечение соответствия крепежа международным стандартам (DIN, ISO, ASTM) и конкретным эксплуатационным нагрузкам. Оптовая покупка болтов с жёлтым цинком от производителя позволяет контролировать химический состав покрытия, избегать проблем с «водородной хрупкостью» высокопрочных сталей и гарантировать единообразие продукции в крупных проектах. В данной статье рассматриваются технические аспекты выбора, сравнение методов защиты и критерии оценки надёжности поставщика на примере производственных практик ООО «Чжэцзян Морган Бразерс Текнолоджи».
Технология нанесения и преимущества жёлтого цинкования
Жёлтое цинковое покрытие, часто называемое в промышленности «радужным» или «хроматированным», получается в результате электролитического осаждения цинка с последующей пассивацией в растворах, содержащих соединения хрома (трёх- или шестивалентного). Именно процесс хроматирования придаёт покрытию характерный золотисто-жёлтый оттенок и существенно повышает его коррозионную стойкость по сравнению с обычным белым цинком.
Основные преимущества данного типа защиты включают:
- Повышенная коррозионная стойкость: Слой хроматов создаёт дополнительную плёнку, которая самовосстанавливается при мелких повреждениях. Время до появления первого очага коррозии (white rust) увеличивается в 2–3 раза по сравнению с нехроматированным цинком.
- Устойчивость к истиранию: Жёлтое покрытие обладает большей твёрдостью и лучше переносит механические воздействия при монтаже и транспортировке, чем мягкое белое цинкование.
- Термостабильность: Хроматные плёнки сохраняют защитные свойства при более высоких температурах эксплуатации, хотя длительное воздействие свыше 200°C может привести к потере цвета и снижению эффективности.
- Эстетическая идентификация: Яркий цвет позволяет визуально отличать оцинкованный крепёж от черного (оксидированного) или нержавеющего, что упрощает сортировку на строительных площадках и сборочных линиях.
Важно отметить, что современные экологические нормы всё чаще требуют перехода на трёхвалентный хром (Cr3+) вместо токсичного шестивалентного (Cr6+). Производители, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», адаптируют свои линии гальваники под эти требования, обеспечивая соответствие директивам RoHS и другим международным экологическим стандартам, что критично для экспорта в Европу и Северную Америку.
Классы прочности и риск водородной хрупкости
При заказе болтов с цинковым покрытием необходимо учитывать взаимодействие процесса гальваники с материалом основы. Электролитическое цинкование сопровождается выделением водорода, который может диффундировать в структуру высокопрочной стали, вызывая явление, известное как «водородная хрупкость». Это приводит к внезапному хрупкому разрушению крепежа под нагрузкой, даже если она ниже предела текучести.
Для болтов классов прочности 8.8, 10.9 и 12.9 (по ISO/DIN) или B7/B7M (по ASTM) обязательным этапом производства является немедленный отпуск (дегидрирование) после цинкования. Процедура проводится при температуре 190–220°C в течение нескольких часов, что позволяет водороду выйти из металла. Отсутствие этого этапа — грубое нарушение технологии, которое недопустимо для ответственных соединений.
Инженерное правило гласит: для крепежа из легированных сталей с пределом прочности выше 1000 МПа электролитическое цинкование должно применяться с крайней осторожностью. В таких случаях альтернативой может служить механическое цинкование (геомет) или покрытие Дакромет, которые не вызывают наводороживания. ООО «Чжэцзян Морган Бразерс Текнолоджи» строго контролирует циклы термообработки для партий высокопрочного крепежа, предоставляя сертификаты EN 10204-3.1, где фиксируются параметры термической обработки и результаты испытаний на растяжение.
Сравнение методов антикоррозионной защиты крепежа
Выбор между жёлтым цинком, горячим цинкованием и другими покрытиями зависит от условий эксплуатации и бюджета проекта. Ниже приведено сравнение основных технологий, применяемых в производстве промышленного крепежа.
| Параметр | Электролитическое цинкование (жёлтое) | Горячее цинкование | Покрытие Дакромет (Dacromet) | Оксидирование (чёрное) |
|---|---|---|---|---|
| Толщина слоя | 5–15 мкм | 40–80 мкм | 8–12 мкм | 1–3 мкм |
| Коррозионная стойкость | Средняя/Высокая (до 120 ч в соляном тумане без белой ржавчины) | Очень высокая (до 1000 ч и более) | Высокая (до 480–720 ч) | Низкая (только для сухих помещений) |
| Влияние на размеры резьбы | Минимальное (требуется контроль допусков) | Значительное (может потребоваться нарезка резьбы после цинкования) | Минимальное | Отсутствует |
| Риск водородной хрупкости | Есть (требует отпуска для кл. 10.9/12.9) | Нет (высокая температура процесса) | Нет | Нет |
| Стоимость | Низкая/Средняя | Средняя/Высокая | Высокая | Низкая |
| Применение | Общее машиностроение, металлоконструкции внутри помещений или под навесом | Уличные конструкции, опоры ЛЭП, морская среда | Автомобилестроение, высокие температуры, ответственные узлы | Декоративные цели, сухие механизмы |
Из таблицы видно, что болт с жёлтым цинковым покрытием представляет собой оптимальный баланс между стоимостью и защитными свойствами для большинства промышленных применений, где нет прямого контакта с морской водой или постоянным увлажнением. Для более агрессивных сред рекомендуется рассмотреть горячее цинкование или специализированные сплавы.
Промышленные применения и эксплуатационные ограничения
Крепёжные изделия с жёлтым цинком широко используются в различных секторах экономики. Понимание специфики каждого применения помогает правильно подобрать класс прочности и тип покрытия.
1. Металлоконструкции и строительная индустрия
В каркасном строительстве болты М12–М30 с жёлтым цинком применяются для соединения балок, колонн и ферм. Здесь важны два фактора: устойчивость к атмосферной коррозии в условиях умеренного климата и сохранение геометрии резьбы для быстрого монтажа. Жёлтое покрытие обеспечивает достаточную защиту на этапе хранения на открытой площадке и в первые годы эксплуатации здания. Однако для фасадных элементов, подверженных прямому воздействию дождей, часто предпочтительнее горячее цинкование.
2. Нефтегазовое оборудование и трубопроводы
В нефтегазовой отрасли, где ООО «Чжэцзян Морган Бразерс Текнолоджи» имеет значительный опыт поставок, крепёж используется для фланцевых соединений, корпусов насосов и компрессоров. В этих условиях критична химическая стойкость. Жёлтое цинкование хорошо сопротивляется воздействию углеводородов и некоторых химических реагентов, но может разрушаться в сильнокислых или сильнощелочных средах. Для оборудования, работающего с сероводородом (H2S), требуется особое внимание к материалу болта (например, стали марки L7M) и качеству покрытия, чтобы избежать коррозионного растрескивания под напряжением.
3. Энергетика и ветрогенерация
В ветроэнергетике крепеж подвергается циклическим вибрационным нагрузкам. Жёлтое цинковое покрытие само по себе не является стопорным элементом, поэтому болты часто комплектуются специальными шайбами или используются с контрящими гайками. Покрытие должно обладать хорошей адгезией, чтобы не отслаиваться при вибрации, что могло бы привести к образованию абразивной пыли и ослаблению соединения. Контроль качества покрытия на микроскопическом уровне является частью производственного цикла компании, обеспечивая отсутствие дефектов, снижающих усталостную прочность.
Критерии качества при оптовой закупке у производителя
При формировании заказа на крупную партию болтов покупатель должен четко регламентировать технические требования. Отсутствие чётких спецификаций — основная причина получения некондиционного товара. Вот ключевые пункты, которые должны быть отражены в техническом задании:
- Стандарт изготовления: Укажите точный стандарт (например, DIN 933, ISO 4014, ASTM A325). Это определяет размеры головки, шаг резьбы и допуски.
- Класс прочности: Чётко определите требуемый класс (4.8, 8.8, 10.9, 12.9). Для высокопрочных болтов обязательно требование сертификата на дегидрирование.
- Толщина покрытия: Согласно ISO 4042, минимальная локальная толщина цинкового покрытия обычно составляет 5 мкм, средняя — не менее 7–10 мкм. Указание этого параметра позволяет избежать поставок изделий с чрезмерно тонким слоем, который быстро сотрётся при монтаже.
- Внешний вид: Покрытие должно быть равномерным, без пузырей, шелушения, пропусков и следов ожогов. Допускается незначительная разнооттеночность, характерная для хроматирования.
- Адгезия: Покрытие не должно отслаиваться при проведении испытания на удар или изгиб (если это применимо к типу изделия).
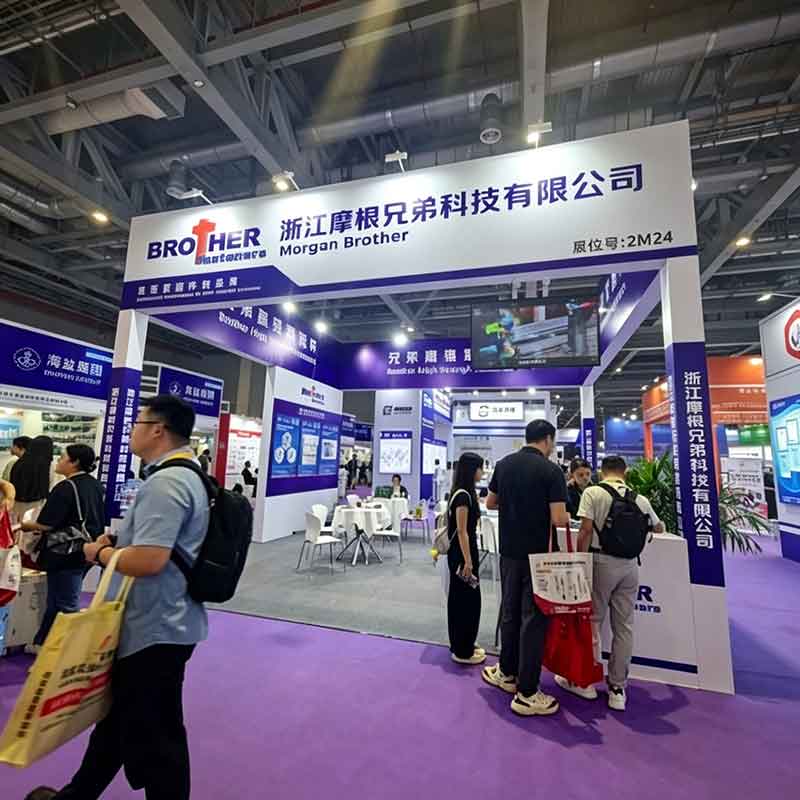
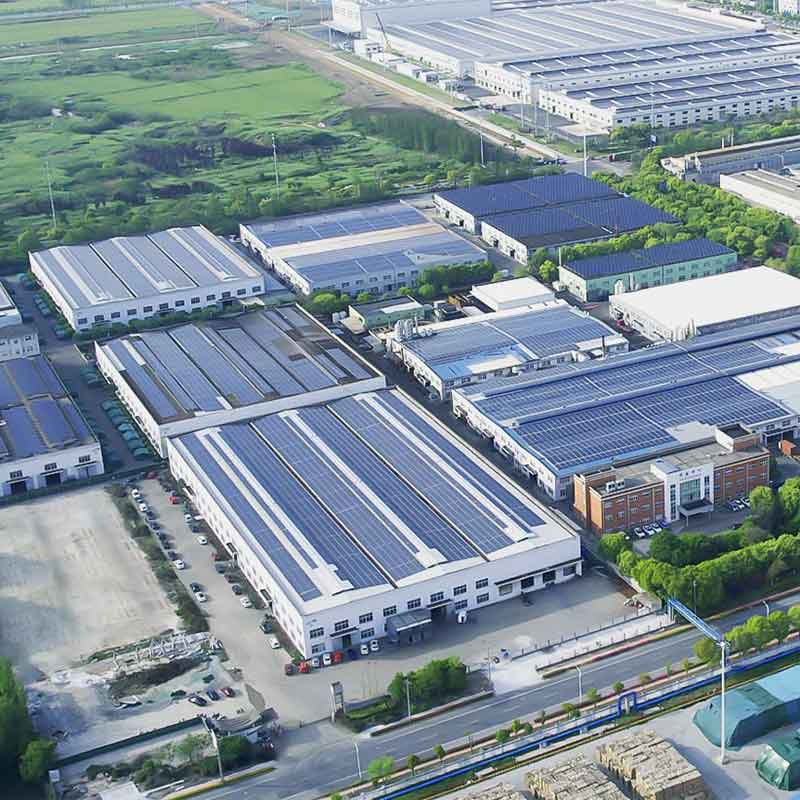
ООО «Чжэцзян Морган Бразерс Текнолоджи», базирующееся в уезде Хайянь провинции Чжэцзян, реализует многоуровневую систему контроля качества. Начиная с 1993 года, предприятие накопило экспертизу в производстве крепежа для сосудов под давлением и химической промышленности. Наличие сертификации PED 4.3 (TÜV) и API подтверждает способность завода выполнять строгие требования международных заказчиков. Каждая партия сопровождается сертификатами материалов EN 10204-3.1, что гарантирует прослеживаемость химического состава стали и механических свойств готовых изделий.
Логистика и упаковка: сохранность покрытия
Даже идеально нанесённое покрытие может быть повреждено при неправильной упаковке и транспортировке. При оптовых закупках важно согласовать тип упаковки. Для болтов с жёлтым цинком обычно используются:
- Стальные бочки или пластиковые вёдра: Обеспечивают максимальную защиту от механических повреждений при морской перевозке. Идеально для мелких и средних диаметров (М6–М16).
- Деревянные ящики или паллеты с коробками: Применяются для крупных болтов (М20 и выше). Важно использовать прокладки между слоями, чтобы предотвратить трение изделий друг о друга.
- Мешки (биг-бэги): Допустимы только для недорогих крепежных изделий низких классов прочности, где возможные потёртости покрытия не являются критичными. Для ответственных узлов такой способ упаковки не рекомендуется.
Компания организует комплексное сопровождение экспортных операций, включая оформление таможенных документов и оптимизацию логистики. Это позволяет минимизировать время нахождения груза в транзите и снизить риски конденсации влаги, которая может инициировать коррозию ещё до прибытия товара на склад покупателя.
Часто задаваемые вопросы (FAQ)
1. Можно ли использовать болты с жёлтым цинковым покрытием в морской среде?
Не рекомендуется. Жёлтое цинкование обеспечивает защиту в атмосферных условиях, но в зоне прямого воздействия морских брызг или погружения оно быстро корродирует. Для морской среды следует использовать болты из нержавеющей стали (A2/A4), титана или с покрытием горячим цинкованием/Дакрометом.
2. Какая максимальная рабочая температура для жёлтого цинка?
Стандартное хроматированное цинковое покрытие начинает деградировать при температурах выше 200–250°C. При длительном воздействии таких температур хроматная плёнка разрушается, и защита снижается. Для высокотемпературных применений (до 300–400°C и выше) лучше подходят специальные покрытия типа Дакромет или никелевые сплавы.
3. Влияет ли цинкование на размер резьбы болта?
Да, слой цинка увеличивает номинальный диаметр болта. Для стандартов ISO и DIN предусмотрены допуски, учитывающие покрытие. Однако при толстом слое или некачественном нанесении болт может не вкручиваться в стандартную гайку. Производители высокого уровня, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», контролируют размеры резьбы до и после покрытия, используя калибры, чтобы гарантировать собираемость соединений.
4. Чем отличается жёлтое цинкование от белого?
Основное отличие — наличие хроматной пассивирующей плёнки. Белое цинкование (без хроматирования или с голубой пассивацией) имеет меньшую коррозионную стойкость и более мягкое покрытие. Жёлтое покрытие тверже, устойчивее к царапинам и служит дольше в агрессивных средах, но содержит хром, что требует соблюдения экологических норм при утилизации.
5. Как проверить качество цинкового покрытия при приёмке товара?
Визуальный осмотр — первый этап. Покрытие должно быть гладким, без наплывов и чёрных пятен. Для проверки толщины используется толщиномер. Простейший тест на адгезию — лёгкое процарапывание острым предметом: покрытие не должно отслаиваться пластами. Для ответственных партий требуются лабораторные испытания на сопротивление соляному туману и проверку на водородную хрупкость (для высокопрочных сталей).
Заключение и рекомендации по выбору поставщика
Покупка болтов с жёлтым цинковым покрытием оптом — это инвестиция в долговечность вашей конструкции. Экономия на качестве покрытия или игнорирование рисков водородной хрупкости может привести к дорогостоящим ремонтам и авариям. Выбирая производителя, обращайте внимание не только на цену, но и на наличие собственных лабораторий, сертификацию по международным стандартам (ISO, API, TÜV) и возможность предоставления детальной технической документации.
ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает широкий спектр резьбового крепежа, изготовленного с соблюдением строгих технологических регламентов. Благодаря тридцатилетнему опыту, мощностям до 50 000 тонн в год и гибкой системе кастомизации, компания способна обеспечить поставки любых объёмов в сроки, согласованные с графиком вашего проекта. Индивидуальный подход к интерпретации чертежей и спецификаций позволяет точно удовлетворить технические требования самых сложных промышленных задач.
Для расчёта стоимости партии, получения технических консультаций или запроса образцов продукции, пожалуйста, свяжитесь с нашими специалистами. Мы готовы предоставить подробные спецификации и сертификаты качества для подтверждения соответствия вашим проектным требованиям.
Перейти в каталог промышленного крепежа и технических решений