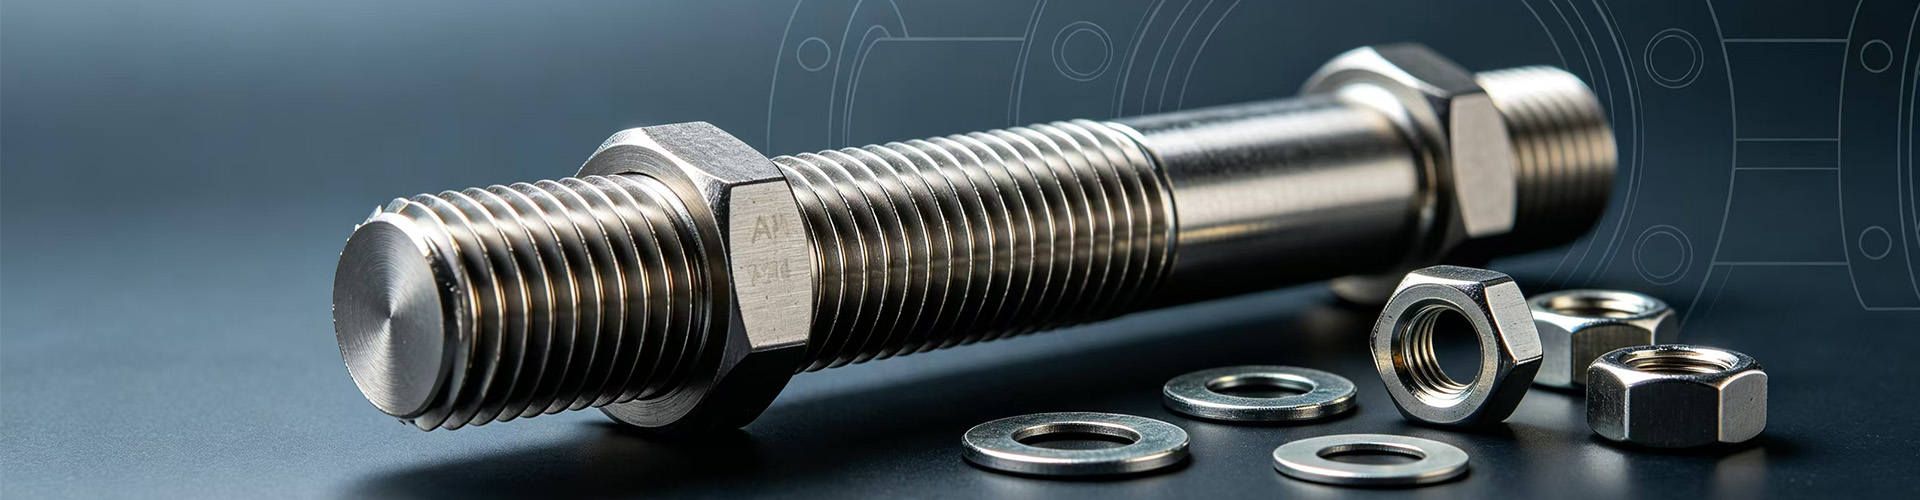
Болты с горячим цинковым покрытием: купить оптом от производителя
2026-09-30
- Болты с горячим цинковым покрытием: технические требования и выбор поставщика для промышленных проектов
- Технология горячего цинкования: физика процесса и влияние на свойства крепежа
- Критический аспект: резьба и допуски после горячего цинкования
- Риск водородной хрупкости и методы его предотвращения
- Сравнение методов антикоррозионной защиты промышленного крепежа
- Промышленные сценарии применения
- Контроль качества и сертификация: на что обращать внимание при закупке
- Часто задаваемые вопросы (FAQ)
- Рекомендации по выбору и закупке оптовой партии
Болты с горячим цинковым покрытием: технические требования и выбор поставщика для промышленных проектов
Выбор крепежных элементов для эксплуатации в агрессивных средах требует глубокого понимания не только механических свойств стали, но и характеристик защитных покрытий. Болты с горячим цинковым покрытием представляют собой стандартное решение для обеспечения долговременной коррозионной стойкости в конструкциях, подверженных воздействию атмосферных осадков, морской соли или промышленных выбросов. В отличие от гальванического цинкования, метод погружения в расплав обеспечивает формирование толстого слоя цинка (обычно 40–85 мкм), который создает барьерную и катодную защиту основного металла.
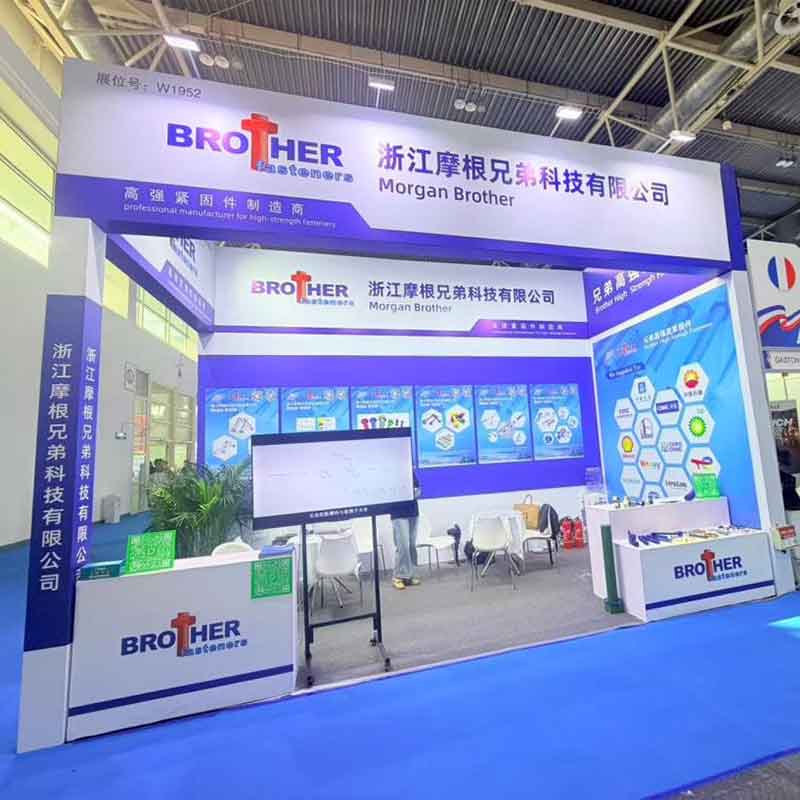
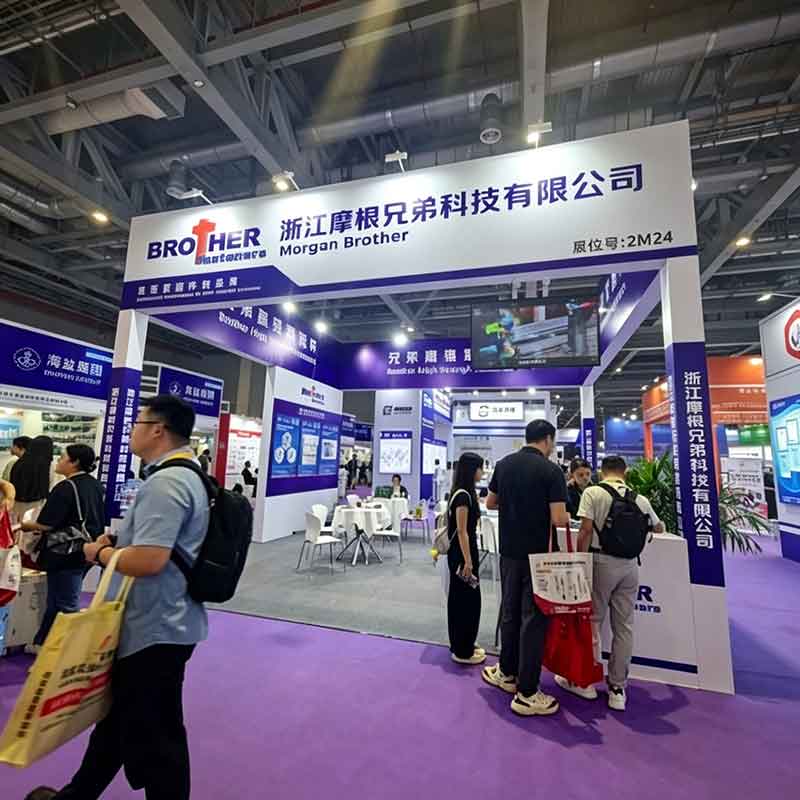
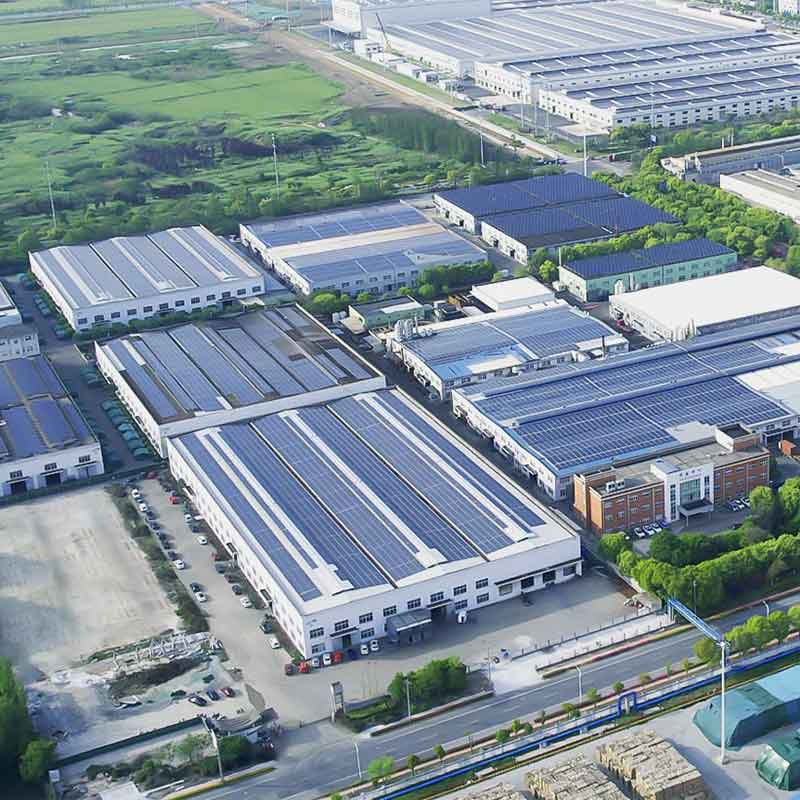
Для инженеров-проектировщиков и специалистов по закупкам критически важно понимать технологические нюансы этого процесса. Горячее цинкование влияет на размерные характеристики резьбы, предел текучести и риск водородной хрупкости. Неправильный подбор класса прочности или игнорирование требований к подготовке поверхности может привести к преждевременному выходу крепежа из строя, что влечет за собой серьезные риски для целостности всей конструкции. Компания ООО «Чжэцзян Морган Бразерс Текнолоджи», опираясь на более чем 30-летний опыт производства в уезде Хайянь, предлагает комплексный подход к поставке крепежа, где контроль качества покрытия интегрирован в общую систему менеджмента ISO 9001 и API.
Технология горячего цинкования: физика процесса и влияние на свойства крепежа
Процесс горячего цинкования (Hot Dip Galvanizing, HDG) регламентируется международными стандартами, такими как ISO 1461 и ASTM A153. Суть метода заключается в погружении предварительно очищенных стальных изделий в ванну с расплавленным цинком при температуре около 450°C. В результате химической реакции между железом и цинком на поверхности формируется серия интерметаллических слоев, обеспечивающих прочную адгезию покрытия к основанию.
Структура цинкового покрытия
Покрытие состоит из нескольких зон, каждая из которых выполняет свою функцию:
- Слой Eta (η): внешний слой чистого цинка, обеспечивающий первоначальный барьер против влаги.
- Слои Dzeeta (ζ) и Delta (δ): интерметаллические сплавы железа и цинка, обладающие высокой твердостью и устойчивостью к механическим повреждениям.
- Слой Gamma (Γ): переходная зона с наибольшим содержанием железа, обеспечивающая metallurgical bond (металлургическую связь) со сталью.
Такая многослойная структура делает болты с горячим цинковым покрытием значительно более устойчивыми к абразивному износу по сравнению с электролитическим цинкованием. Однако толщина покрытия накладывает ограничения на применение крепежа в соединениях с высокими требованиями к точности посадки.
Влияние термического цикла на механические свойства
Нагрев стали до температур свыше 400°C может изменять её микроструктуру. Для болтов классов прочности 4.8, 5.8 и 6.8 это воздействие обычно не критично. Однако для высокопрочного крепежа (классы 8.8, 10.9, 12.9 и выше, а также марки B7, L7) существует риск снижения твердости и предела текучести из-за отпуска материала. Именно поэтому стандарты часто ограничивают применение горячего цинкования для болтов с пределом прочности выше 1000 МПа без специальной термообработки после покрытия или использования альтернативных методов защиты.
Инженерное правило гласит: если проектная нагрузка близка к предельной для данного класса прочности, необходимо запрашивать у производителя данные о механических испытаниях партии после цинкования. ООО «Чжэцзян Морган Бразерс Текнолоджи» проводит такие испытания в собственной лаборатории, предоставляя сертификаты EN 10204-3.1, которые подтверждают сохранение заявленных механических характеристик после нанесения покрытия.
Критический аспект: резьба и допуски после горячего цинкования
Одной из самых частых проблем при монтаже является невозможность навинчивания гайки на болт из-за утолщения резьбового профиля слоем цинка. Толщина покрытия на резьбе может достигать 60–80 мкм с каждой стороны, что суммарно увеличивает диаметр болта на значительную величину.
Методы решения проблемы сопряжения
Существует два основных подхода к обеспечению совместимости резьбовых пар:
- Нарезка резьбы после цинкования (Re-tapping): Болт цинкуется полностью, затем резьба прорезается заново. Это удаляет покрытие с витков резьбы, оставляя защиту только на головке и стержне. Такой метод снижает коррозионную стойкость самого ответственного узла — резьбового соединения, так как оголенная сталь становится анодом по отношению к цинку на соседних участках.
- Использование гаек с увеличенным внутренним диаметром (Over-tapped nuts): Гайки изготавливаются с допуском поля допуска 6AZ или 6BX (согласно ISO 10684). Это позволяет навинчивать их на стандартные горячеоцинкованные болты без удаления покрытия с резьбы болта. Данный метод предпочтителен для сохранения максимальной коррозионной защиты всего изделия.
При заказе партии важно четко специфицировать требуемый метод. Поставщики, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», предлагают оба варианта исполнения, адаптируясь под технические задания (BOM) заказчиков из нефтегазовой и энергетической отраслей. Важно помнить, что использование стандартных гаек с оцинкованными болтами без предварительной притирки или применения специальных допусков недопустимо и может привести к срыву резьбы при монтаже.
Риск водородной хрупкости и методы его предотвращения
Процесс подготовки поверхности перед горячим цинкованием включает травление в кислотных растворах для удаления оксидов и ржавчины. В ходе этой реакции может выделяться атомарный водород, который диффундирует в кристаллическую решетку стали. Для высокопрочных сталей (твердость >320 HV или классы прочности ≥10.9) накопление водорода может привести к внезапному хрупкому разрушению под нагрузкой, даже ниже предела текучести.
Хотя риск водородной хрупкости выше при гальваническом цинковании, он присутствует и при горячей обработке, если нарушена технология травления. Для минимизации этого риска применяются следующие меры:
- Контроль времени выдержки в травильных ваннах.
- Использование ингибиторов коррозии и водорода.
- Термическая дегазация (нагрев до 200–230°C) сразу после травления и перед цинкованием для удаления внедренного водорода.
Компания ООО «Чжэцзян Морган Бразерс Текнолоджи» строго соблюдает эти протоколы, особенно при производстве крепежа из легированных сталей марок B7/B7M и L7/L7M, используемых в сосудами под давлением и трубопроводах высокого давления. Наличие сертификации PED 4.3 (TÜV) подтверждает способность предприятия управлять рисками, связанными с материалами для опасных сред.
Сравнение методов антикоррозионной защиты промышленного крепежа
Выбор покрытия зависит от условий эксплуатации, срока службы конструкции и бюджета проекта. Ниже приведено сравнение горячего цинкования с другими распространенными методами.
| Параметр | Горячее цинкование (HDG) | Гальваническое цинкование (Electroplating) | Покрытие Дакромет (Dacromet/Geomet) | Цинк-никелевое покрытие |
|---|---|---|---|---|
| Толщина слоя | 40–85 мкм | 5–15 мкм | 8–12 мкм | 5–10 мкм |
| Коррозионная стойкость | Очень высокая (до 50+ лет в атмосфере) | Низкая/Средняя (требует пассивации) | Высокая (стойкость к солевым брызгам) | Высокая (лучше чистого цинка) |
| Влияние на прочность | Возможен отпуск высокопрочных сталей | Риск водородной хрупкости | Нет влияния (низкотемпературный процесс) | Минимальное влияние |
| Точность резьбы | Требует спец. допусков или нарезки после | Сохраняет исходные допуски | Сохраняет исходные допуски | Сохраняет исходные допуски |
| Температурная стойкость | До 200°C (далее возможно отслоение) | До 150°C | До 300°C | До 250°C |
| Применение | Опоры ЛЭП, мосты, морские платформы | Общее машиностроение, интерьер | Автомобилестроение, крепеж двигателей | Нефтегаз, химическая промышленность |
Из таблицы видно, что болты с горячим цинковым покрытием являются безальтернативным выбором для крупных инфраструктурных объектов, где обслуживание затруднено, а срок службы должен исчисляться десятилетиями. Для высокоточных механизмов или соединений, подвергающихся циклическим нагрузкам при высоких температурах, могут быть предпочтительны покрытия типа Дакромет или цинк-никель, которые не изменяют геометрию резьбы и не подвергают сталь высокотемпературному нагреву.
Промышленные сценарии применения
1. Морская энергетика и офшорные платформы
В условиях морского климата конструкция подвергается постоянному воздействию соленых брызг и высокой влажности. Хлориды активно разрушают пассивный слой оксидов на стали. Здесь горячее цинкование работает в синергии с катодной защитой. Толстый слой цинка жертвует собой, защищая сталь даже в местах мелких механических повреждений покрытия (царапин, сколов), возникающих при транспортировке и монтаже.
Техническое требование: Использование болтов из сталей, устойчивых к коррозии под напряжением, в сочетании с горячим цинкованием. Важно контролировать толщину покрытия, чтобы избежать его отслаивания при динамических нагрузках от волн.
2. Опоры линий электропередач (ЛЭП) и телекоммуникационные вышки
Эти объекты часто расположены в труднодоступных местах и должны служить 30–50 лет без замены крепежа. Атмосферная коррозия является основным фактором деградации. Горячее цинкование обеспечивает равномерное покрытие всех поверхностей, включая внутренние полости шестигранных головок и углы.
Инженерный нюанс: При монтаже зимой необходимо учитывать разницу коэффициентов термического расширения цинка и стали, а также возможное охрупчивание покрытия при отрицательных температурах. Монтаж следует проводить с соблюдением рекомендованных крутящих моментов, избегая ударных нагрузок.
Контроль качества и сертификация: на что обращать внимание при закупке
Закупка промышленного крепежа — это не просто покупка металла, а приобретение гарантии надежности узла. При работе с поставщиками, такими как ООО «Чжэцзян Морган Бразерс Текнолоджи», заказчики получают доступ к полной документации, подтверждающей соответствие продукции международным нормам.
Ключевые документы и тесты
- Сертификат EN 10204-3.1: Подтверждает химический состав и механические свойства конкретной партии. Это обязательный документ для нефтегазовой отрасли и энергетики.
- Измерение толщины покрытия: Проводится магнитным или микроскопическим методом согласно ISO 1461. Среднее значение должно соответствовать требованиям стандарта для данной толщины изделия.
- Тест на адгезию: Проверка способности покрытия сопротивляться отслаиванию при ударе или нагреве.
- Испытание в нейтральном солевом тумане (NSS): Хотя для горячего цинкования этот тест не всегда является определяющим (так как срок службы прогнозируется по толщине слоя в реальных условиях), он позволяет сравнительно оценить качество пассивации и плотность покрытия.
Предприятие, сертифицированное по ISO 9001:2008 и имеющее авторизацию Whitford, гарантирует, что каждый этап — от входного контроля сырья до финальной упаковки — проходит под строгим надзором. Годовая мощность в 50 000 тонн позволяет выполнять крупные оптовые заказы без потери качества, а наличие персонала в 300 человек обеспечивает гибкость в кастомизации продукции под нестандартные чертежи.
Часто задаваемые вопросы (FAQ)
Можно ли использовать болты с горячим цинковым покрытием при температурах выше 200°C?
При температурах выше 200°C начинается процесс взаимной диффузии железа и цинка, что может привести к образованию хрупких интерметаллидов и отслаиванию покрытия (“peeling”). Для длительной эксплуатации при температурах 200–300°C рекомендуется рассмотреть альтернативные покрытия, такие как алюминиевое напыление или специальные силикатные композиции (Дакромет). Если применение горячего цинкования неизбежно, необходимо проводить регулярный визуальный контроль состояния покрытия.
Как рассчитать срок службы болтов с горячим цинковым покрытием?
Срок службы прямо пропорционален толщине цинкового слоя и скорости коррозии в данной среде. В сельской атмосфере скорость коррозии цинка составляет около 1 мкм в год, в городской — 2–4 мкм, в морской — 4–8 мкм. Таким образом, слой в 60 мкм в умеренном клиате прослужит более 30–40 лет. Точный расчет должен проводиться на основе данных о коррозионной активности среды в регионе эксплуатации.
Влияет ли горячее цинкование на предел усталости болта?
Да, может влиять. Интерметаллические слои покрытия более хрупкие, чем стальная основа. Микротрещины в покрытии могут служить концентраторами напряжений. Однако для большинства статических конструкций это не является критичным. Для деталей, работающих в условиях высоких циклических нагрузок, следует проводить испытания на усталость конкретной партии или использовать методы упрочнения поверхности (например, дробеструйную обработку) перед цинкованием.
Почему цвет оцинкованных болтов может отличаться в одной партии?
Разница в оттенке (от серебристого до темно-серого) обусловлена различиями в скорости охлаждения изделий после выхода из ванны, толщиной слоя интерметаллидов и содержанием примесей в стали (особенно кремния и фосфора). Это явление, известное как “эффект Санделина”, не влияет на коррозионную стойкость или механические свойства и является нормальным для процесса горячего цинкования.
Рекомендации по выбору и закупке оптовой партии
При формировании заявки на болты с горячим цинковым покрытием инженерам и закупщикам следует руководствоваться следующими принципами:
- Четкая спецификация стандартов: Указывайте не только тип покрытия (ISO 1461 / ASTM A153), но и стандарт на сам крепеж (ISO 4014, DIN 931, ASTM A307/A325).
- Уточнение типа гаек: Сразу определите, будут ли использоваться гайки с увеличенной резьбой (over-tapped) или стандартные гайки. Это критично для сборки.
- Требование к документации: Запросите предоставление сертификатов 3.1 на каждую партию. Отсутствие таких документов должно быть красным флагом.
- Упаковка и логистика: Горячее цинкование чувствительно к механическим повреждениям при трении. Требуйте использования деревянных ящиков или паллет с разделителями, а не насыпной отгрузки в биг-бэги для крепежа крупных диаметров.
ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает комплексное сопровождение экспортных операций, включая помощь в интерпретации технических требований и оформлении таможенных документов. Опыт поставок в более чем 50 стран мира позволяет компании эффективно решать логистические задачи и обеспечивать соблюдение сроков доставки.
Для получения технической консультации, запроса коммерческого предложения или образцов продукции для проведения входного контроля, пожалуйста, свяжитесь с нашими специалистами. Мы готовы адаптировать производственный процесс под ваши уникальные требования, будь то специальная резьба, нестандартная длина или особые условия упаковки.
Ознакомьтесь с полным каталогом нашей продукции и техническими решениями для вашего следующего проекта: промышленный крепеж и решения для соединений.