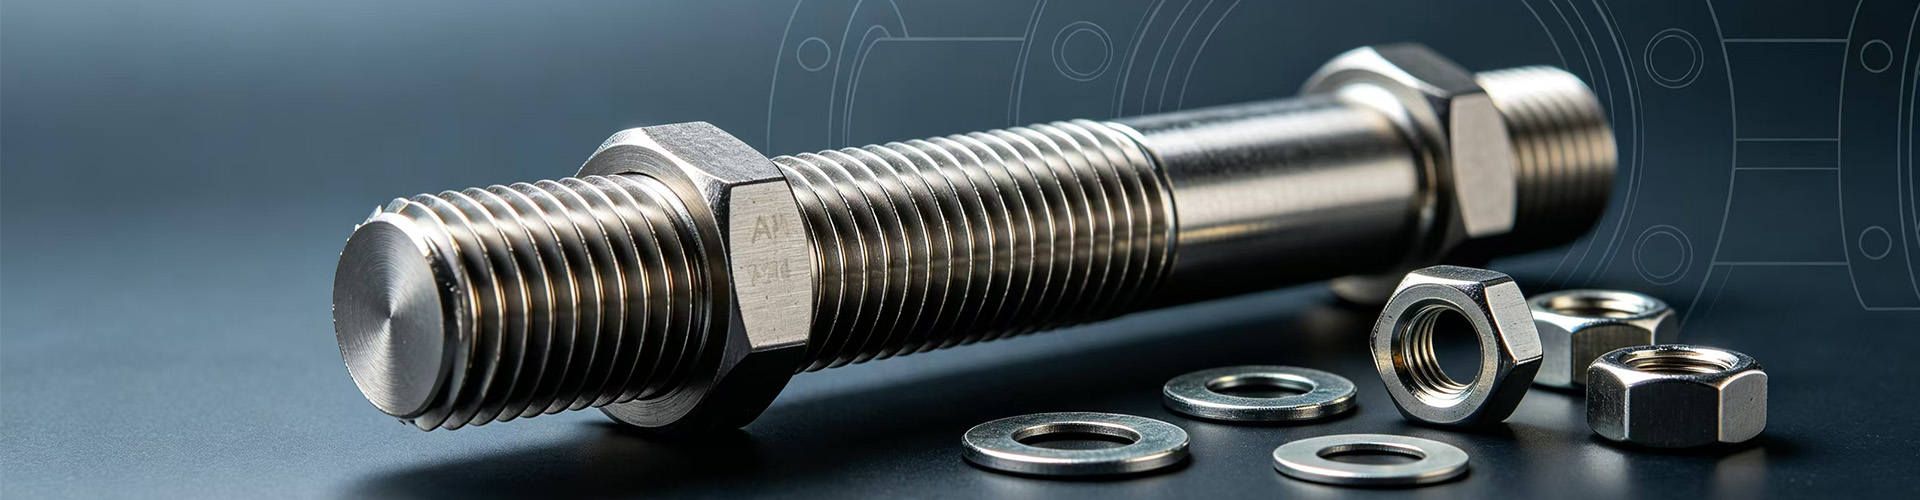
Арматурный стержень с резьбой: цена от производителя, опт
2026-09-30
Арматурный стержень с резьбой: технические требования и критерии выбора для промышленных проектов
В современном промышленном строительстве и машиностроении арматурный стержень с резьбой выступает не просто как соединительный элемент, а как критически важный компонент, обеспечивающий структурную целостность узлов, работающих под высокими нагрузками. В отличие от стандартного строительного крепежа, такие изделия должны выдерживать циклические вибрации, экстремальные температурные перепады и агрессивные химические среды. Для инженеров-проектировщиков и специалистов по закупкам ключевым вопросом является не только наличие продукции на складе, но и соответствие материала международным стандартам (ASTM, DIN, ISO), а также возможность получения сертифицированных партий с подтвержденными механическими свойствами.
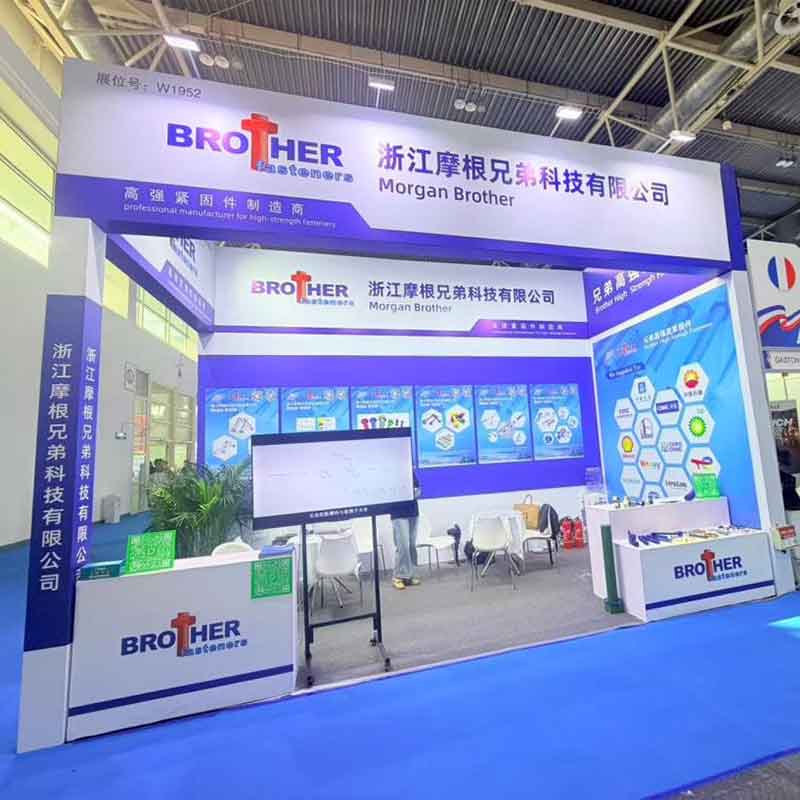
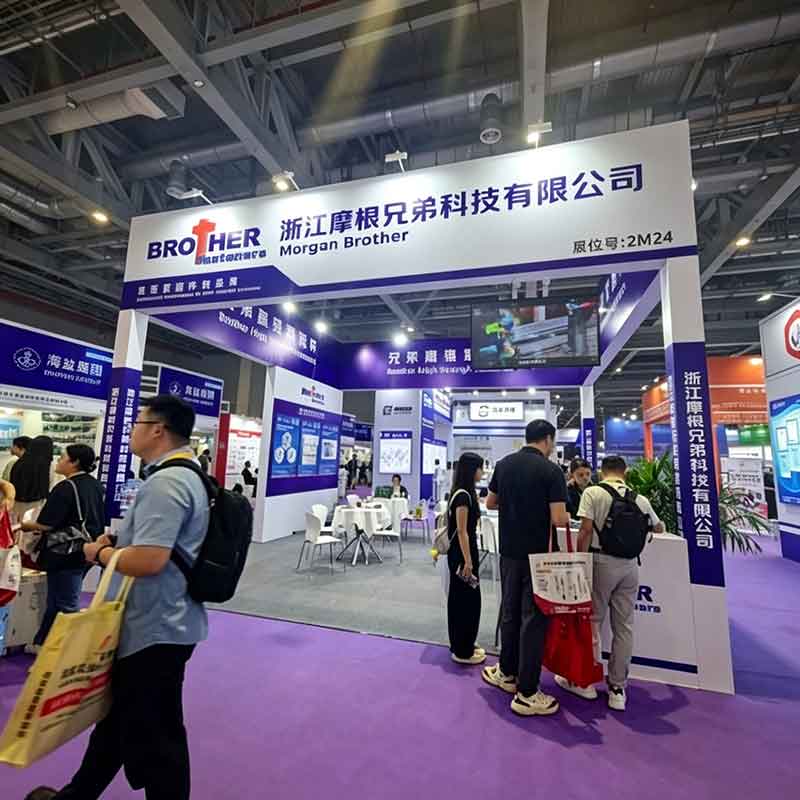
Рынок 2026 года демонстрирует четкий тренд на отказ от универсальных решений в пользу специализированных сплавов. Если ранее для большинства задач хватало углеродистой стали класса прочности 8.8, то сегодня проекты в нефтегазовой отрасли, энергетике и химическом машиностроении требуют использования дуплексных нержавеющих сталей и никелевых сплавов. Компания ООО «Чжэцзян Морган Бразерс Текнолоджи», опираясь на более чем тридцатилетний опыт производства (с основания завода «Хайянь Хойю Стандартные Детали» в 1993 году), реализует подход, при котором каждый арматурный стержень с резьбой проходит многоступенчатый контроль качества. Это позволяет поставлять продукцию, соответствующую строгим требованиям PED 4.3 (TÜV) и API, что является обязательным условием для допуска к монтажу на объектах повышенной ответственности.
Классификация и материаловедение: от углеродистой стали до суперсплавов
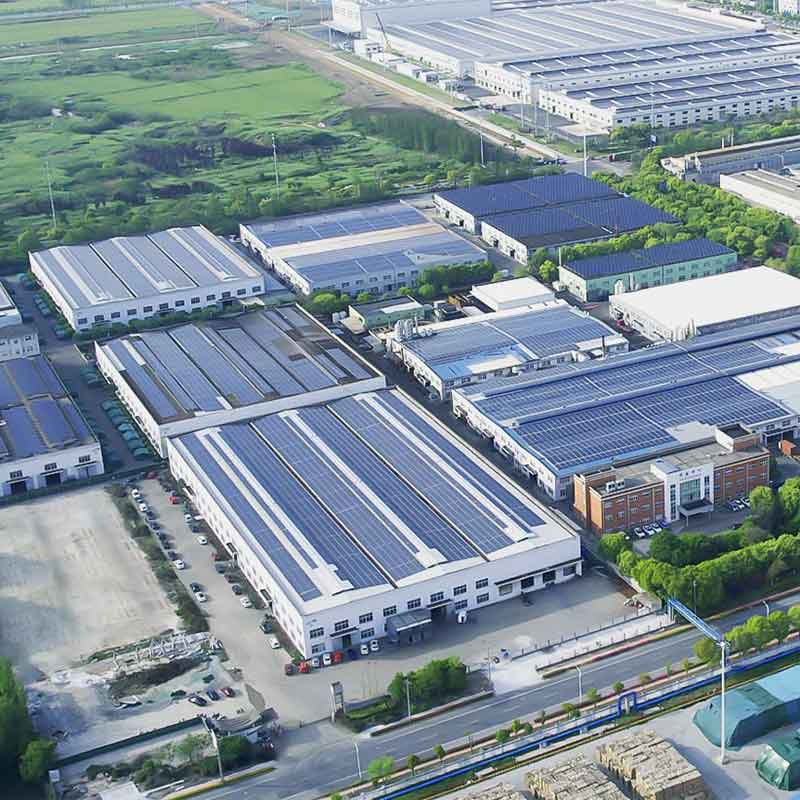
Выбор материала для резьбовых штанг и арматурных стержней определяется условиями эксплуатации. Ошибка в подборе марки стали может привести к коррозионному растрескиванию под напряжением или усталостному разрушению соединения. В производственной программе современных заводов, таких как площадка ООО «Чжэцзян Морган Бразерс Текнолоджи» в уезде Хайянь, представлена широкая номенклатура материалов, закрывающая потребности различных отраслей.
- Углеродистые и легированные стали: Используются для общепромышленных применений. Классы прочности варьируются от 4.8 до 12.9. Для высоконагруженных соединений часто применяются стали марок B7 и L7 (ASTM A193), которые проходят термообработку для повышения предела текучести. Эти материалы экономически эффективны, но требуют защитных покрытий (цинкование, дакромет/Dacromet) для работы во влажной среде.
- Аустенитные нержавеющие стали (AISI 304, 316/316L): Стандартный выбор для пищевой промышленности, фармацевтики и общих химических сред. Стали 316/L обладают повышенной стойкостью к хлоридам, что делает их предпочтительными для морских приложений. Однако важно помнить, что аустенитные стали имеют более низкий предел текучести по сравнению с легированными сталями, что необходимо учитывать при расчете нагрузок.
- Дуплексные нержавеющие стали (S32205, S32750, S32760): Двухфазная структура (феррит + аустенит) обеспечивает сочетание высокой прочности (предел текучести в 2 раза выше, чем у AISI 316) и отличной коррозионной стойкости. Арматурные стержни из дуплекса незаменимы в оффшорной нефтедобыче, опреснительных установках и целлюлозно-бумажной промышленности, где присутствуют сероводород и хлориды.
- Никелевые сплавы (Inconel 625, 718, Alloy 925): Применяются в экстремальных условиях. Сплав 625 устойчив к окислению при высоких температурах и воздействию кислот. Inconel 718 сохраняет прочность при криогенных температурах и до 700°C. Сплав 925 разработан специально для сопротивления сульфидному коррозионному растрескиванию (SSC) в нефтегазовых скважинах.
Инженерное правило гласит: материал крепежа должен быть совместим с материалом соединяемых фланцев или конструкций. Использование нержавеющего крепежа с углеродистыми фланцами без изолирующих прокладок может привести к электрохимической коррозии. Поэтому при заказе партии важно предоставлять производителю полную спецификацию среды эксплуатации.
Технология производства и контроль качества
Процесс изготовления арматурного стержня с резьбой включает несколько критических этапов, каждый из которых влияет на итоговую надежность изделия. На предприятии ООО «Чжэцзян Морган Бразерс Текнолоджи», годовая мощность которого достигает 50 000 тонн, эти процессы автоматизированы и контролируются в соответствии с ISO 9001:2008.
Первичная обработка металла (ковка или прокатка) определяет внутреннюю структуру зерна. Для высокопрочных болтов и шпилек классов 10.9 и 12.9, а также для сплавов B7/L7, обязательной является термообработка (закалка и отпуск). Именно этот этап задает механические свойства: твердость, предел текучести и ударную вязкость. Нарушение температурного режима может привести к хрупкости материала, что недопустимо для динамических нагрузок.
Нарезка резьбы выполняется методом накатки (rolling) или резания (cutting). Накатная резьба предпочтительнее для массового производства, так как она упрочняет поверхностный слой металла за счет пластической деформации, повышая усталостную прочность. Резаная резьба применяется для крупных диаметров или специальных профилей. Точность резьбы должна соответствовать классам допуска 6g или 6h (по ISO 965), чтобы обеспечить правильную посадку гаек и равномерное распределение нагрузки по виткам.
Особое внимание уделяется поверхностной обработке. Для защиты от коррозии применяются:
- Горячее цинкование: Создает толстый защитный слой, но может изменять размеры резьбы, требуя последующей калибровки.
- Цинк-никелевое покрытие: Обеспечивает высокую коррозионную стойкость (до 1000 часов в камере соляного тумана) и стабильность размеров.
- Покрытие Dacromet/Geomet: Неорганическое покрытие, устойчивое к высоким температурам и не подверженное водородной хрупкости.
- PTFE (тефлоновое) покрытие: Используется для снижения коэффициента трения, что важно для точного контроля момента затяжки в ответственных соединениях.
Каждая партия продукции сопровождается сертификатами EN 10204 тип 3.1, которые выдаются независимыми органами сертификации или собственной лабораторией завода, аккредитованной соответствующими стандартами. В документах указываются результаты химического анализа и механических испытаний (предел прочности, предел текучести, удлинение, твердость).
Сравнительный анализ материалов для арматурных стержней
При выборе оптимального решения для проекта необходимо сопоставить технические характеристики материалов с бюджетом и условиями эксплуатации. Ниже приведена сравнительная таблица основных групп материалов, используемых при производстве резьбового крепежа.
| Параметр | Углеродистая сталь (B7/42CrMo4) | Нержавеющая сталь AISI 316 | Дуплексная сталь S32205 | Никелевый сплав Inconel 625 |
|---|---|---|---|---|
| Предел текучести (мин.) | 725 МПа (класс B7) | 205 МПа | 450 МПа | 415 МПа |
| Коррозионная стойкость | Низкая (требуется покрытие) | Высокая (общая среда) | Очень высокая (хлориды, H2S) | Экстремальная (кислоты, высокие T) |
| Рабочая температура | до 450°C | до 800°C (окисление) | до 300°C | до 1000°C |
| Стоимость | Низкая | Средняя | Высокая | Очень высокая |
| Типичное применение | Фланцы трубопроводов, конструкции | Пищевая пром., химия, море | Нефтегаз, опреснение, оффшор | Авиация, реакторы, агрессивные среды |
Из таблицы видно, что переход на более дорогие материалы оправдан только там, где условия эксплуатации действительно требуют таких свойств. Например, использование Inconel 625 для крепления конструкций в сухом помещении будет неоправданной тратой бюджета. С другой стороны, попытка сэкономить, используя AISI 304 вместо дуплекса S32205 в морской воде, приведет к быстрому выходу крепежа из строя из-за питтинговой коррозии.
Применение в ключевых отраслях промышленности
Арматурные стержни с резьбой находят применение в самых требовательных секторах экономики. Понимание специфики этих отраслей помогает правильно сформулировать техническое задание для производителя.
Нефтегазовая отрасль и нефтехимия
В этом секторе оборудование работает под высоким давлением и в присутствии агрессивных веществ, таких как сероводород (H2S) и углекислый газ (CO2). Здесь критически важно сопротивление сульфидному коррозионному растрескиванию под напряжением (SSCC). Стандарт NACE MR0175 / ISO 15156 регламентирует требования к материалам. Шпильки и арматурные стержни из сплавов 718 и 925, а также дуплексных сталей, являются стандартом де-факто для фланцевых соединений трубопроводов и сосудов высокого давления. ООО «Чжэцзян Морган Бразерс Текнолоджи» имеет авторизацию API и сертификат PED 4.3, что позволяет поставлять крепеж для европейских и мировых нефтегазовых проектов, проходящих строгий аудит поставщиков.
Энергетика (ТЭС, АЭС, ВИЭ)
В энергетике важны два фактора: термическая стабильность и усталостная прочность. В турбинах и котлах крепеж подвергается циклическим нагревам и охлаждениям. Материалы должны сохранять упругие свойства при длительном воздействии высоких температур (ползучесть). Для ветроэнергетики, особенно для оффшорных установок, важна стойкость к соленому туману и вибрационным нагрузкам. Здесь часто используются крупные резьбовые штанги из легированных сталей с антикоррозийными покрытиями или из дуплексных сталей.
Судостроение и морская инфраструктура
Морская вода — один из самых агрессивных электролитов. Крепеж, используемый в судостроении, на буровых платформах и портовых сооружениях, должен противостоять не только общей коррозии, но и кавитации. Нержавеющие стали марок 316Ti и дуплексные стали S32750 показывают наилучшие результаты. Важно также учитывать риск контактной коррозии при соединении разнородных металлов.
Факторы, влияющие на цену и сроки поставки
Запрос «арматурный стержень с резьбой цена» часто приводит к сравнению только базовой стоимости килограмма металла. Однако в B2B-секторе итоговая стоимость владения (TCO) зависит от множества факторов. Прямые поставки от производителя, такого как ООО «Чжэцзян Морган Бразерс Текнолоджи», позволяют оптимизировать бюджет за счет исключения посредников и гибкой настройки производственного процесса.
- Объем заказа: Оптовые партии (от нескольких тонн) позволяют снизить удельные затраты на логистику и настройку оборудования. Годовая мощность завода в 50 000 тонн обеспечивает возможность выполнения крупных контрактов в сжатые сроки.
- Сложность изделия: Стандартные шпильки по DIN 976 дешевле в производстве, чем изделия со специальной резьбой (например, с шагом, отличным от стандартного, или с левой резьбой). Нестандартные геометрии требуют изготовления индивидуального инструмента.
- Материал: Стоимость никелевых сплавов может в десятки раз превышать стоимость углеродистой стали. Колебания цен на сырье на мировых биржах также напрямую влияют на цену готовой продукции.
- Требуемая документация: Предоставление расширенных сертификатов (EN 10204 3.2 с участием третьей стороны) увеличивает стоимость партии, но является необходимым условием для некоторых заказчиков.
- Логистика и упаковка: Экспорт в более чем 50 стран мира требует тщательной упаковки для защиты от повреждений при транспортировке и оформления полного комплекта таможенных документов. Компания берет на себя сопровождение экспортных операций, что снижает административную нагрузку на покупателя.
Инженерные рекомендации по монтажу и эксплуатации
Даже самый качественный арматурный стержень с резьбой может выйти из строя при неправильном монтаже. Опыт показывает, что до 80% отказов резьбовых соединений связаны с ошибками при сборке.
Контроль момента затяжки. Для ответственных соединений необходимо использовать динамометрические ключи. Момент затяжки рассчитывается исходя из требуемого предварительного натяга, коэффициента трения и шага резьбы. Использование смазки (или ее отсутствие) существенно меняет коэффициент трения. Тефлоновые покрытия, например, снижают трение, что позволяет достичь большего предварительного натяга при том же моменте, но требует пересчета параметров затяжки.
Проверка длины engagement. Длина ввинчивания гайки в стержень должна быть достаточной для того, чтобы разрушение произошло по телу стержня, а не по резьбе. Как правило, длина захвата должна быть не менее диаметра резьбы (1d) для стали и больше для более мягких материалов.
Исключение перекосов. Перекос при затяжке создает изгибающие напряжения, которые могут превысить предел выносливости материала. Использование фасонных шайб или сферических седал помогает компенсировать небольшие несоосности.
Часто задаваемые вопросы (FAQ)
Какой сертификат качества необходим для поставки арматурных стержней в ЕС?
Для поставки в Европейский Союз, особенно для применений, подпадающих под директиву по оборудованию, работающему под давлением (PED), необходим сертификат EN 10204 тип 3.1 или 3.2. ООО «Чжэцзян Морган Бразерс Текнолоджи» предоставляет сертификаты 3.1 для каждой партии, подтверждающие химический состав и механические свойства. Для критических применений возможно проведение инспекции третьей стороной (TÜV, BV, SGS) для выдачи сертификата 3.2.
Можно ли изготовить резьбовые штанги нестандартной длины?
Да, производственные мощности завода позволяют выполнять резку шпилек и штанг под заданную длину заказчика с высокой точностью. Это исключает необходимость подрезки крепежа на монтажной площадке, что часто нарушает защитное покрытие и снижает коррозионную стойкость. Минимальная партия для нестандартной резки зависит от диаметра изделия и обсуждается индивидуально.
В чем разница между шпилькой и арматурным стержнем с резьбой?
Терминология может варьироваться. Обычно «шпилька» (stud bolt) имеет резьбу на обоих концах и гладкую центральную часть, предназначенную для установки во фланцевое соединение. «Арматурный стержень с резьбой» (threaded bar/rod) может иметь резьбу по всей длине или на концах и используется для анкерных креплений, растяжек и строительных конструкций. Технически требования к материалу и обработке резьбы для них схожи, но методы испытаний могут отличаться в зависимости от стандарта (ASTM vs DIN).
Как защитить резьбовой крепеж от коррозии в морской среде?
Наиболее эффективным решением является использование материалов, изначально стойких к хлоридам: дуплексных нержавеющих сталей (S32205, S32750) или никелевых сплавов. Если применение углеродистой стали неизбежно из-за требований по прочности, необходимо использовать многослойные покрытия, такие как цинк-никель или специальные полимерные композиции, а также регулярно проводить инспекцию состояния покрытия.
Каковы сроки изготовления крупной партии крепежа?
Сроки зависят от наличия сырья на складе и сложности заказа. Для стандартной продукции из популярных марок стали (AISI 304, 316, углеродистая сталь) срок производства может составлять 2-4 недели. Для изделий из специальных сплавов (Inconel, дуплекс) или со сложной геометрией срок может увеличиться до 6-8 недель. Компания ООО «Чжэцзян Морган Бразерс Текнолоджи» поддерживает большие складские запасы сырья, что позволяет минимизировать время ожидания.
Заключение и следующий шаг
Выбор надежного поставщика арматурных стержней с резьбой — это стратегическое решение, влияющее на безопасность и долговечность всего промышленного объекта. Сотрудничество с производителем, обладающим вертикально интегрированным производством, собственными лабораториями и международными сертификатами, снижает риски брака и срывов сроков. ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает не просто продажу метизов, а комплексное инженерное сопровождение: от помощи в подборе материала до предоставления полной технической документации для прохождения аудита заказчика.
Для получения технического расчета, запроса коммерческого предложения или консультации по выбору материала для вашего проекта, пожалуйста, свяжитесь с нашими специалистами. Мы готовы предоставить образцы продукции и детальные спецификации.
Ознакомьтесь с полным каталогом нашей продукции и техническими решениями: промышленный крепеж и резьбовые соединения.