Шпилька двусторонняя оксидированная: цена от производителя
2026-10-10
- Шпилька двусторонняя оксидированная: технические характеристики и факторы ценообразования
- Технология оксидирования и её влияние на свойства крепежа
- Классификация и материалы изготовления
- Факторы, формирующие цену на шпильки от производителя
- Сравнительный анализ покрытий для резьбовых шпилек
- Инженерные аспекты применения и выбора
- Производственные возможности и контроль качества в ООО «Чжэцзян Морган Бразерс Текнолоджи»
- Рекомендации по закупке и проверке качества
- Часто задаваемые вопросы (FAQ)
- Заключение
Шпилька двусторонняя оксидированная: технические характеристики и факторы ценообразования
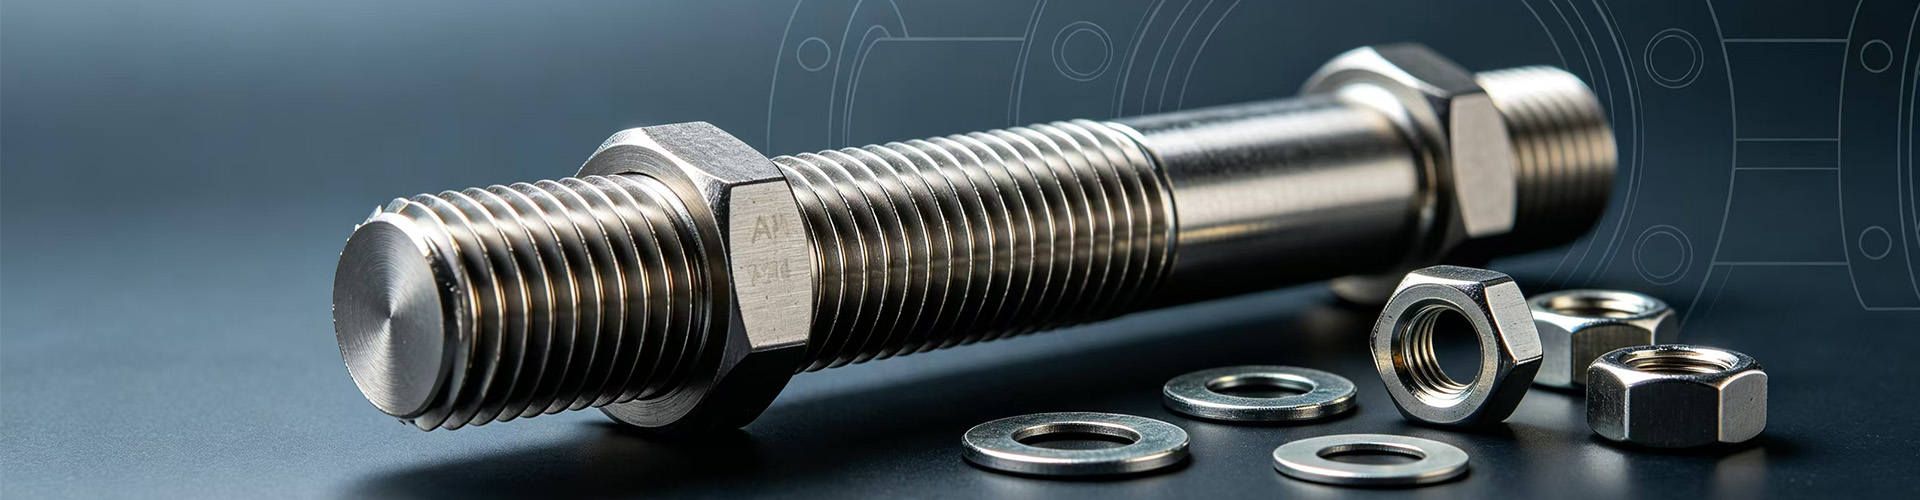
Шпилька двусторонняя оксидированная представляет собой резьбовое изделие цилиндрической формы, имеющее резьбу на обоих концах и гладкую (необработанную или частично обработанную) центральную часть. Оксидирование (часто называемое «воронением» или «чернением») — это метод химико-термической обработки поверхности стали, создающий защитную пленку из оксидов железа. Эта пленка толщиной 1–3 мкм обеспечивает базовую защиту от атмосферной коррозии, улучшает эстетический вид изделия и, что критически важно для монтажных работ, создает маслянистую поверхность, способствующую лучшему удержанию смазочных материалов при затяжке.
В промышленном секторе 2026 года спрос на данный тип крепежа остается стабильно высоким благодаря оптимальному балансу между стоимостью производства и эксплуатационными характеристиками. В отличие от горячего цинкования, оксидирование не изменяет геометрические размеры резьбы, что позволяет использовать стандартные гайки без риска заклинивания. Однако purchasing-менеджеры и инженеры должны четко понимать границы применимости этого покрытия: оно не предназначено для агрессивных химических сред или постоянного воздействия влаги без дополнительной консервации.
Цена на шпильку двустороннюю оксидированную формируется не только под влиянием биржевой стоимости стали, но и зависит от сложности термообработки, класса прочности, точности резьбы и объема партии. Производители, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», предлагают прямые поставки от завода-изготовителя, что позволяет исключить посреднические наценки и обеспечить строгий контроль качества на каждом этапе — от выбора сырья до финальной упаковки.
Технология оксидирования и её влияние на свойства крепежа
Процесс оксидирования заключается в нагреве стальных изделий в щелочных растворах нитратов и нитритов при температуре 135–150°C. В результате реакции на поверхности металла образуется слой магнетита (Fe3O4). Этот процесс имеет ряд ключевых преимуществ для промышленных применений:
- Сохранение геометрии: Толщина оксидного слоя минимальна, поэтому допуски резьбы (обычно 6g по ISO 965-1) остаются неизменными. Это критично для прецизионных соединений в машиностроении.
- Адгезия смазки: Пористая структура оксидного слоя хорошо впитывает масло или консистентную смазку. Это снижает коэффициент трения при монтаже, обеспечивая более предсказуемое усилие предварительного натяга.
- Отсутствие водородной хрупкости: В отличие от электролитического цинкования, процесс оксидирования не сопровождается выделением водорода, что исключает риск водородной хрупкости для высокопрочных сталей (классы прочности 10.9 и 12.9).
- Эстетика и маркировка: Черный матовый цвет позволяет легко идентифицировать обработанный крепеж и скрывает мелкие поверхностные дефекты металла.
Тем не менее, важно отметить ограничение: оксидирование обеспечивает лишь временную защиту от коррозии при хранении и транспортировке. Для долгосрочной эксплуатации в условиях повышенной влажности требуется дополнительная пропитка маслом или нанесение полимерных покрытий. Инженеры часто выбирают оксидированные шпильки для узлов, которые будут работать в закрытых корпусах редукторов, двигателей или насосов, где доступ кислорода ограничен, а наличие масляной пленки является технологическим требованием.
Классификация и материалы изготовления
Двусторонние шпильки классифицируются по нескольким параметрам: материалу основы, классу прочности и типу резьбы. Выбор материала определяет область применения и итоговую стоимость изделия.
Углеродистые и легированные стали
Наиболее распространенным материалом является углеродистая сталь марок 35, 45, 40Х, 35ХГСА. Для ответственных соединений используются легированные стали, подвергаемые закалке и отпуску. Основные классы прочности согласно ISO 898-1 и ASTM A193/A194 включают:
- Класс 4.8 – 8.8: Применяются в общестроительных конструкциях, металлокаркасах, ненагруженных соединениях.
- Класс 10.9 – 12.9: Используются в машиностроении, автомобильной промышленности, для соединения деталей, подверженных высоким динамическим нагрузкам.
- ASTM A193 Gr. B7 / B7M: Хромомолибденовая сталь, устойчивая к высоким температурам и давлениям. Стандарт де-факто для нефтегазовой отрасли и энергетического машиностроения.
- ASTM A193 Gr. L7 / L7M: Низкотемпературное исполнение, сохраняющее ударную вязкость при температурах до -73°C и ниже.
Нержавеющие и специальные сплавы
Для агрессивных сред применяются шпильки из нержавеющей стали аустенитного класса (A2/A4, аналоги AISI 304/316). Однако оксидирование чаще применяется к углеродистым сталям. Для нержавеющих сталей обычно используется пассивация. Тем не менее, в специфических случаях может применяться термическое оксидирование для улучшения трибологических свойств. Также в портфолио ведущих производителей, таких как ООО «Чжэцзян Морган Бразерс Текнолоджи», присутствуют шпильки из дуплексных сталей (S32205, S32750) и никелевых сплавов (Inconel 625, 718, Monel 925), которые предназначены для экстремальных условий эксплуатации в химической и морской отраслях.
Факторы, формирующие цену на шпильки от производителя
Запрос «шпилька двусторонняя оксидированная цена» часто приводит к разбросу предложений на рынке. Понимание структуры себестоимости помогает закупщикам обоснованно выбирать поставщика и избегать скрытых рисков. Цена складывается из следующих компонентов:
- Стоимость сырья: Колебания цен на стальную проволоку и круглый прокат напрямую влияют на конечную стоимость. Использование сертифицированного сырья с предоставлением сертификатов EN 10204-3.1 может увеличивать цену на 5–10%, но гарантирует соответствие химического состава заявленным нормам.
- Сложность термообработки: Шпильки классов прочности 8.8 и выше требуют закалки и отпуска в контролируемой атмосфере. Наличие собственного термического участка у производителя (как на площадке ООО «Чжэцзян Морган Бразерс Текнолоджи» мощностью до 50 000 тонн в год) позволяет оптимизировать эти затраты.
- Точность механической обработки: Нарезка резьбы методом накатки (rolling) дешевле и повышает прочность изделия за счет упрочнения поверхностного слоя, но требует качественного сырья. Нарезка резанием (cutting) универсальна, но медленнее. Допуски по длине и соосности также влияют на цену: высокие требования к точности увеличивают процент брака и время контроля.
- Объем партии и логистика: Крупносерийное производство снижает удельные накладные расходы. Прямые поставки от производителя исключают маржу дистрибьюторов. Кроме того, эффективность упаковки и оптимизация загрузки контейнеров играют существенную роль в формировании цены для импортных закупок.
- Контроль качества и сертификация: Продукция, сопровождаемая полным пакетом документов (сертификаты ISO 9001, PED, API), стоит дороже несертифицированных аналогов, но снижает риски простоев оборудования и аварийных ситуаций на объекте.
Сравнительный анализ покрытий для резьбовых шпилек
Выбор покрытия — это компромисс между коррозионной стойкостью, стоимостью и технологичностью монтажа. Ниже приведено сравнение оксидирования с другими популярными методами защиты.
| Параметр | Оксидирование (Black Oxide) | Цинкование (Zinc Plating) | Горячее цинкование (Hot Dip Galvanizing) | Покрытие Dacromet/Geomet |
|---|---|---|---|---|
| Коррозионная стойкость | Низкая (требует масла) | Средняя (50–100 часов в камере соли) | Высокая (до 1000 часов и более) | Очень высокая (до 1000+ часов) |
| Изменение размеров | Минимальное (микронный слой) | Незначительное (может требовать допуска резьбы) | Значительное (требуется нарезка резьбы после покрытия) | Минимальное |
| Риск водородной хрупкости | Отсутствует | Присутствует (для высокопрочных сталей) | Отсутствует | Отсутствует |
| Коэффициент трения | Стабильный (с маслом) | Variable (зависит от пассивации) | Высокий и нестабильный | Низкий и контролируемый |
| Стоимость | Низкая | Низкая/Средняя | Средняя/Высокая | Высокая |
| Типичное применение | Машиностроение, закрытые узлы | Общестроительные конструкции, автопром | Энергетика, наружные конструкции | Автопром, высокие нагрузки |
Из таблицы видно, что шпилька двусторонняя оксидированная выигрывает в задачах, где важна точность сборки и отсутствие риска хрупкого разрушения, но проигрывает в условиях открытой атмосферной коррозии. Для проектов, требующих длительной эксплуатации на открытом воздухе, целесообразно рассмотреть шпильки с покрытием Dacromet или горячим цинкованием, несмотря на более высокую стоимость.
Инженерные аспекты применения и выбора
При проектировании соединений с использованием двусторонних шпилек необходимо учитывать несколько технических нюансов. Во-первых, длина резьбовой части должна быть достаточной для полного engagement (зацепления) с гайкой. Стандартная практика предполагает, что длина свинчивания равна диаметру резьбы (1d) для стали, но для алюминиевых сплавов или чугуна этот параметр должен быть увеличен.
Во-вторых, важен расчет усилия предварительного натяга. Оксидированная поверхность, пропитанная маслом, имеет коэффициент трения около 0.10–0.14. Это значение должно быть учтено при настройке динамометрического инструмента. Использование сухих оксидированных шпилек может привести к задирам резьбы и неверному натягу.
В-третьих, температурные ограничения. Оксидное покрытие стабильно до температур около 200–250°C. При более высоких температурах может происходить изменение цвета и снижение коррозионной стойкости, хотя сама стальная основа (например, B7) может работать при температурах до 500°C и выше.
Инженерный совет: В циклически нагруженных соединениях (вибрация, пульсирующее давление) предпочтение следует отдавать шпилькам с накатной резьбой, так как она имеет более плавный переход от резьбы к телу шпильки, снижая концентрацию напряжений. Оксидирование не влияет на этот параметр, но метод формирования резьбы критичен для усталостной прочности.
Производственные возможности и контроль качества в ООО «Чжэцзян Морган Бразерс Текнолоджи»
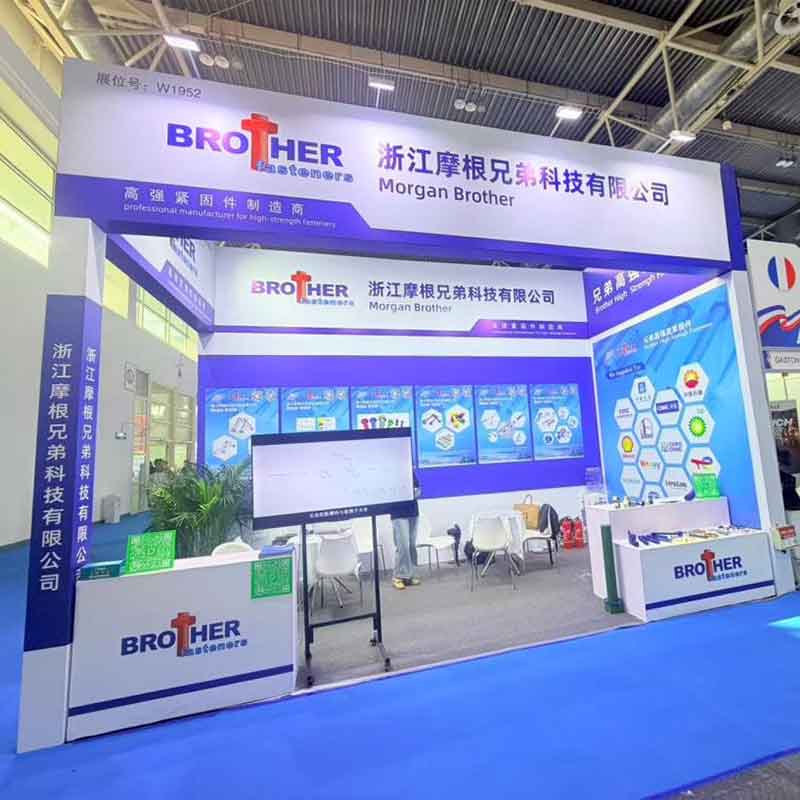
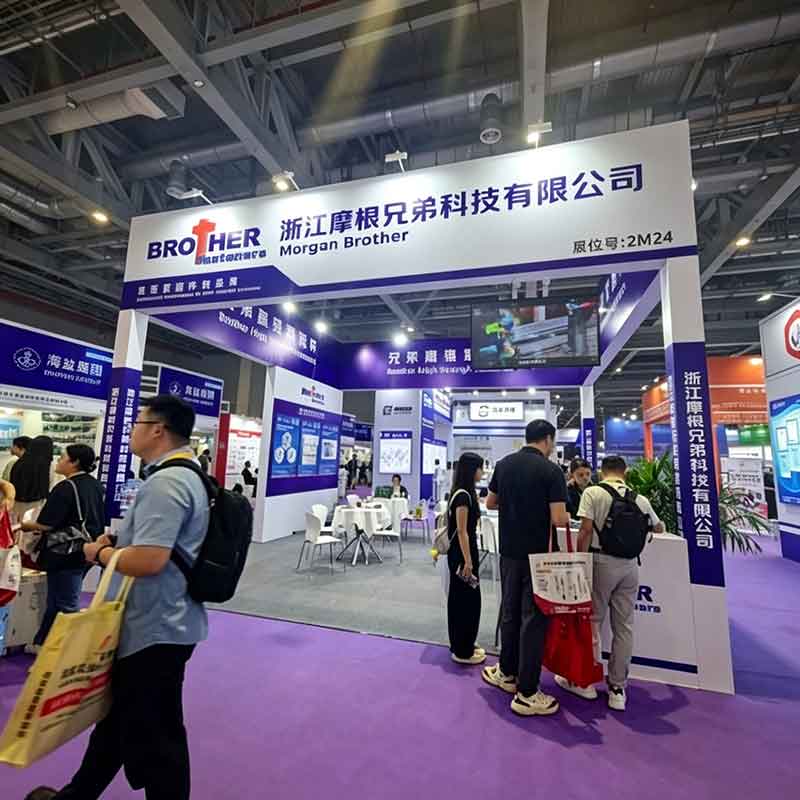
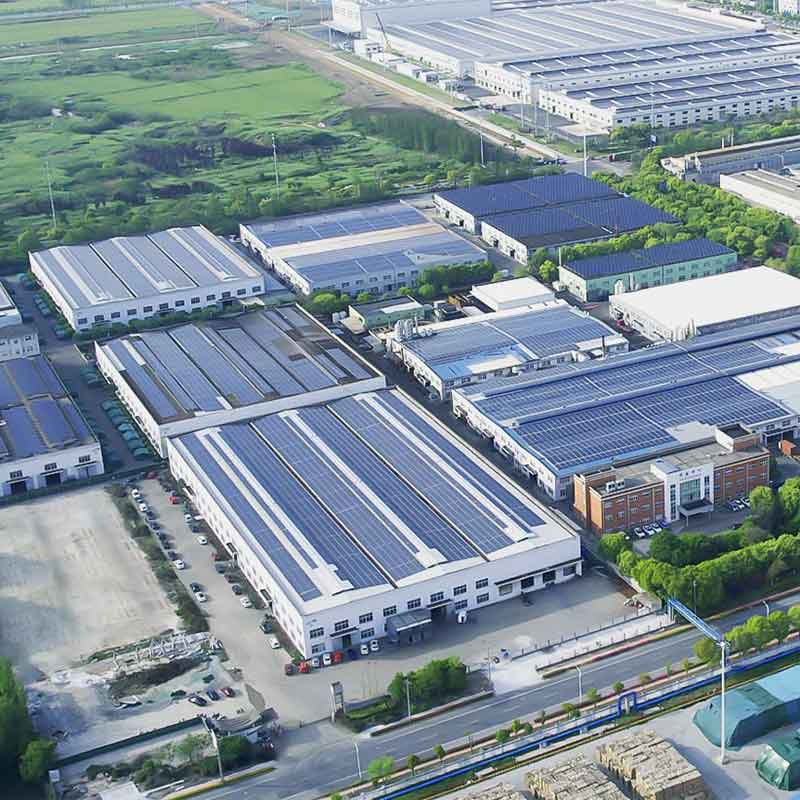
Надежность поставок промышленного крепежа определяется не только ценой, но и стабильностью производственных процессов. ООО «Чжэцзян Морган Бразерс Текнолоджи», базирующееся в уезде Хайянь (провинция Чжэцзян), демонстрирует подход, ориентированный на техническое совершенство и соответствие международным стандартам.
Предприятие, история которого восходит к 1993 году, располагает производственной площадкой площадью 400 му и штатом из 300 специалистов. Годовой объем выпуска достигает 50 000 тонн, что позволяет гибко масштабировать производство под потребности клиентов — от мелких опытных партий до крупных проектных поставок.
Ключевым преимуществом компании является вертикальная интеграция процессов. Собственные участки термообработки и поверхностной обработки (включая оксидирование, цинкование, Dacromet) позволяют контролировать качество на каждом этапе. Система менеджмента качества сертифицирована по ISO 9001:2008, ISO 14001:2004 и OHSAS 18001:2007. Для продукции, работающей под давлением, доступна сертификация PED 4.3 (TÜV) и API, что открывает возможности для поставок в нефтегазовый и энергетический секторы Европы и Северной Америки.
Особое внимание уделяется материалопарку. Помимо стандартных углеродистых сталей, компания производит шпильки из дуплексных нержавеющих сталей (S32205, S32750, S32760) и никелевых сплавов (625, 825, 925). Это позволяет закрывать потребности самых требовательных отраслей, таких как химическое машиностроение и офшорная добыча. Каждая партия сопровождается сертификатами материалов EN 10204-3.1, подтверждающими химический состав и механические свойства.
Логистическая и сервисная поддержка включает адаптацию под нестандартные требования: резку шпилек под заданную длину, изготовление по специальным чертежам и спецификациям (BOM), а также полное сопровождение экспортных операций. Такой комплексный подход превращает поставщика из простого продавца метизов в технического партнера, способного решать сложные инженерные задачи.
Рекомендации по закупке и проверке качества
При заказе партии оксидированных двусторонних шпилек закупщикам рекомендуется обращать внимание на следующие пункты:
- Визуальный контроль: Покрытие должно быть равномерным, черного или темно-серого цвета, без пятен ржавчины, белых высолов или следов ожогов. Наличие масляной пленки обязательно.
- Проверка резьбы: Используйте проходные и непроходные калибры (кольца или гайки) для проверки соответствия допускам. Оксидирование не должно вызывать наростов на витках резьбы.
- Документация: Требуйте предоставления сертификата качества завода-изготовителя (Mill Certificate) с указанием номера плавки, результатов механических испытаний (предел текучести, предел прочности, твердость) и химического анализа.
- Упаковка: Шпильки должны быть упакованы в герметичную тару (коробки, мешки с влагопоглотителем) для предотвращения коррозии при транспортировке и хранении.
Сотрудничество с проверенными производителями, такими как ООО «Чжэцзян Морган Бразерс Текнолоджи», минимизирует риски получения некондиционной продукции и обеспечивает соблюдение сроков поставки, что критично для реализации промышленных проектов.
Часто задаваемые вопросы (FAQ)
Какой срок службы у оксидированной шпильки?
Срок службы зависит от условий эксплуатации. В сухих, закрытых помещениях оксидированная шпилька может служить десятилетиями. На открытом воздухе без дополнительной защиты коррозия может появиться через несколько недель или месяцев. Для увеличения срока службы рекомендуется консервация маслом или использование шпилек с более стойкими покрытиями (цинк-никель, Dacromet) в агрессивных средах.
Можно ли использовать оксидированные шпильки в пищевом производстве?
Нет, оксидирование не является пищевым покрытием. Масло, используемое для пропитки, может загрязнять продукцию, а само покрытие не обладает достаточной коррозионной стойкостью для частых моек с использованием химических средств. Для пищевой промышленности следует использовать шпильки из нержавеющей стали AISI 304/316 с электрополировкой или пассивацией.
Влияет ли оксидирование на прочность шпильки?
Нет, процесс оксидирования происходит при относительно низких температурах и не влияет на структуру металла, поэтому механические свойства (класс прочности) остаются неизменными. Более того, отсутствие водородного выделения делает его безопасным для высокопрочных сталей, в отличие от некоторых видов гальваники.
Как рассчитать необходимую длину двусторонней шпильки?
Длина шпильки выбирается исходя из толщины соединяемых деталей, высоты гаек и толщины шайб. Резьбовая часть должна выступать из гайки минимум на 1–2 шага резьбы для обеспечения полного несущего контакта. Центральная гладкая часть (если она есть) должна находиться внутри соединяемого пакета, чтобы работать на срез и растяжение.
Предоставляет ли производитель возможность кастомизации?
Да, современные заводы, включая ООО «Чжэцзян Морган Бразерс Текнолоджи», предлагают изготовление шпилек по индивидуальным чертежам. Это может включать нестандартную длину, левую резьбу, специальные классы прочности или комбинированные покрытия. Важно заранее согласовать техническое задание и сроки изготовления опытной партии.
Заключение
Шпилька двусторонняя оксидированная остается востребованным решением в современном машиностроении и строительстве благодаря своей экономичности, точности размеров и технологичности монтажа. Однако её применение должно быть обосновано условиями эксплуатации. Для обеспечения надежности конструкций критически важно выбирать продукцию, изготовленную из сертифицированных материалов и прошедшую строгий контроль качества.
Компании, стремящиеся к оптимизации затрат без ущерба для качества, находят эффективные решения в прямом сотрудничестве с крупными специализированными производителями. Предприятия уровня ООО «Чжэцзян Морган Бразерс Текнолоджи» демонстрируют, что сочетание многолетнего опыта, современной производственной базы и соблюдения международных стандартов (ISO, API, PED) является залогом успешной реализации самых сложных промышленных проектов. При выборе поставщика обращайте внимание не только на цену за килограмм, но и на способность партнера предоставить техническую поддержку, документальное подтверждение качества и гибкость в выполнении нестандартных заказов.
Для получения детальной технической консультации, запроса коммерческого предложения или образцов продукции рекомендуем обратиться к специалистам по ссылке на главную страницу, где представлена полная номенклатура крепежных изделий и контактная информация отдела экспорта.