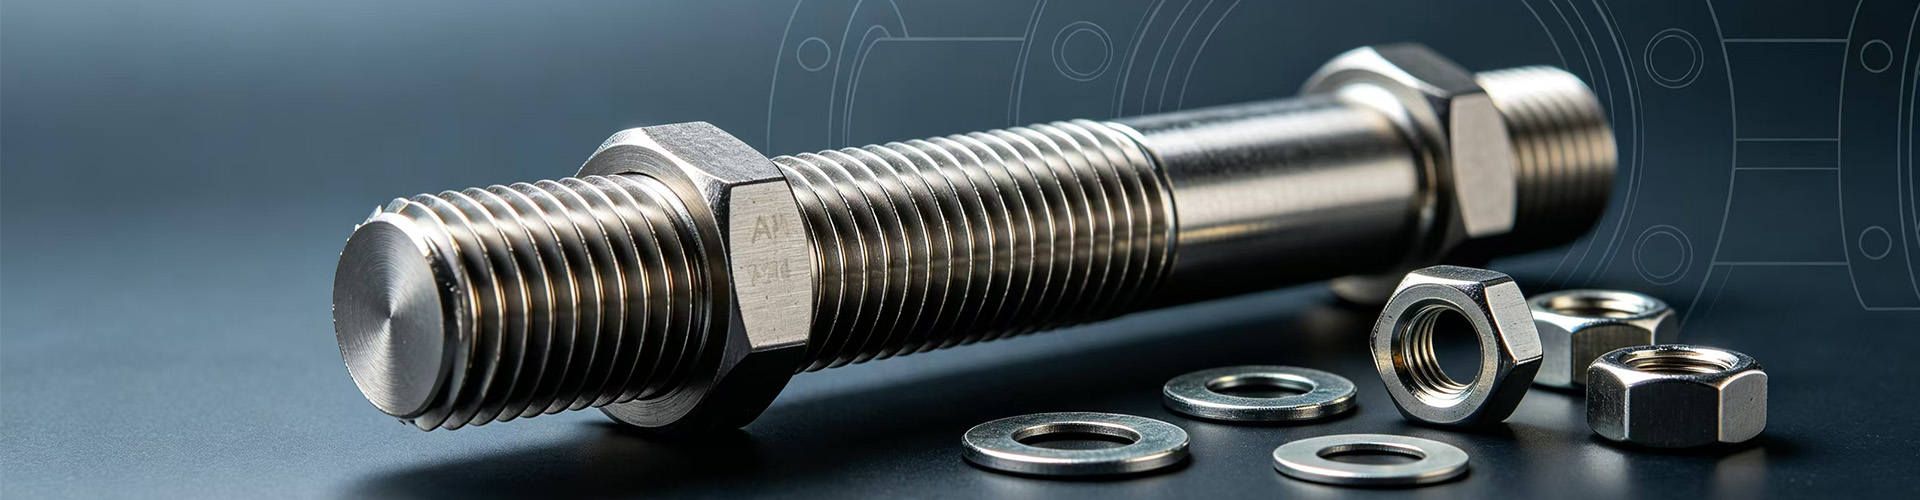
Шпилька двусторонняя горячего цинкования: цена от производителя
2026-10-10
Шпилька двусторонняя горячего цинкования: технические требования и факторы формирования цены
Двусторонняя шпилька с покрытием методом горячего цинкования представляет собой критически важный элемент резьбовых соединений, предназначенный для эксплуатации в агрессивных коррозионных средах. В отличие от стандартного электролитического цинкования, технология погружения в расплав цинка (HDG — Hot Dip Galvanizing) обеспечивает формирование защитного слоя толщиной 50–80 мкм, что многократно увеличивает срок службы крепежа на открытых строительных площадках, в морской инфраструктуре и химической промышленности. Для инженеров-проектировщиков и специалистов по закупкам ключевым вопросом является не только соответствие изделия стандартам DIN или ISO, но и понимание того, как технологические особенности нанесения покрытия влияют на механические свойства резьбы и итоговую стоимость партии.
Рынок промышленного крепежа в 2026 году демонстрирует четкий тренд на ужесточение требований к долговечности соединений. Заказчики все чаще отказываются от дешевых аналогов в пользу решений, способных выдерживать циклические нагрузки и воздействие солевых туманов без потери герметичности узла. Шпилька двусторонняя горячего цинкования становится стандартом де-факто для проектов, где стоимость простоя оборудования или ремонта конструкции значительно превышает экономию на начальной стадии закупки. Однако процесс производства таких изделий сопряжен с рядом металлургических нюансов, которые напрямую определяют цену от производителя и качество конечного продукта.
Технология горячего цинкования: физика процесса и влияние на резьбу
Процесс горячего цинкования заключается в погружении предварительно подготовленных стальных шпилек в ванну с расплавленным цинком при температуре около 450°C. При этом происходит диффузия железа и цинка, образуя интерметаллические слои, которые обеспечивают превосходную адгезию покрытия к основному металлу. Для двусторонних шпилек, имеющих резьбу на обоих концах, этот процесс требует особого контроля. Основная инженерная проблема заключается в том, что слой цинка наращивает толщину профиля резьбы, что может привести к невозможности навинчивания стандартной гайки.
Для решения этой задачи производители применяют два основных подхода:
- Нарезка резьбы после цинкования: Шпилька сначала оцинковывается, а затем резьба нарезается или прорезается заново. Этот метод гарантирует идеальную геометрию резьбы, но оставляет незащищенными свежеобработанные участки металла, что требует дополнительной локальной обработки (например, нанесения цинкосодержащей краски).
- Увеличенный зазор резьбы (Over-tapping): Резьба нарезается с увеличенным допуском перед цинкованием. После погружения в цинк размеры резьбы приходят в соответствие со стандартными допусками. Это наиболее распространенный метод для массового производства, обеспечивающий сплошное защитное покрытие.
Важно отметить, что высокотемпературное воздействие может влиять на структуру стали, особенно высокопрочных марок (классы прочности 10.9 и 12.9). Существует риск водородной хрупкости, если предварительная травление перед цинкованием проведено некорректно. Поэтому выбор поставщика, обладающего сертификацией по управлению качеством процессов термообработки и поверхностного покрытия, является первостепенной задачей для обеспечения надежности соединения.
Ключевые факторы, формирующие цену на шпильки горячего цинкования
Цена на шпильку двустороннюю горячего цинкования не является статичной величиной и зависит от сложной комбинации сырьевых, производственных и логистических факторов. Понимание этих компонентов позволяет специалистам по закупкам оптимизировать бюджет без ущерба для качества.
1. Стоимость сырья и марка стали
Базовая цена формируется стоимостью стали. Для шпилек обычно используются углеродистые стали (например, марки 35, 45, C45) или легированные стали (40Cr, 42CrMo4) для высоких классов прочности. Колебания мировых цен на железную руду и энергоносители напрямую отражаются в прайс-листах производителей. Использование специальных сталей, таких как нержавеющие марки A2/A4 или дуплексные сплавы, увеличивает стоимость в несколько раз, но для горячего цинкования чаще применяется конструкционная сталь с последующей защитой.
2. Толщина и качество цинкового покрытия
Расход цинка зависит от площади поверхности и требуемой толщины слоя. Стандарт ISO 1461 регламентирует минимальную толщину покрытия в зависимости от толщины самого изделия. Чем сложнее геометрия шпильки и чем выше требования к коррозионной стойкости (например, для морских платформ C5-M), тем толще должен быть слой, что увеличивает расход материалов и время пребывания в ванне.
3. Объем партии и economies of scale
Горячее цинкование — это процесс, требующий значительных затрат энергии на нагрев ванн. Запуск линии для небольшой партии экономически неэффективен из-за высоких постоянных издержек. Поэтому цена за килограмм или штуку существенно снижается при заказе крупных оптовых партий. Производители, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», способны оптимизировать эти затраты благодаря годовому объему производства до 50 000 тонн, предлагая конкурентные условия даже для средних партий.
4. Сертификация и контроль качества
Необходимость предоставления сертификатов EN 10204-3.1, подтверждающих химический состав и механические свойства каждой партии, а также наличие международных допусков (PED, API, TÜV), добавляет к стоимости административную и лабораторную составляющую. Однако для ответственных применений в нефтегазовой отрасли это не статья расходов, а обязательное условие допуска к монтажу.
Сравнительный анализ методов антикоррозионной защиты шпилек
При выборе крепежа инженеры часто стоят перед выбором между различными типами покрытий. Ниже приведено сравнение горячего цинкования с другими популярными методами, чтобы обосновать выбор именно HDG-шпилек для конкретных условий эксплуатации.
| Параметр | Горячее цинкование (HDG) | Электролитическое цинкование (Zn) | Покрытие Дакромет (Geomet) | Механическое цинкование |
|---|---|---|---|---|
| Толщина слоя | 50–80 мкм и более | 5–15 мкм | 8–12 мкм | 20–40 мкм |
| Коррозионная стойкость | Очень высокая (до 1000 часов в солевом тумане без белого налета) | Низкая/Средняя (требует пассивации) | Высокая (отличная защита от красной ржавчины) | Средняя/Высокая |
| Влияние на прочность | Риск водородной хрупкости (требует контроля) | Минимальное | Отсутствует (низкотемпературный процесс) | Минимальное |
| Стоимость | Средняя/Высокая | Низкая | Высокая | Средняя |
| Применение | Открытый воздух, влага, химия, морская среда | Сухие помещения, легкий машиностроение | Автомобилестроение, точное машиностроение | Крепеж с высокой прочностью, где нельзя использовать HDG |
Из таблицы видно, что для тяжелых промышленных условий, где важна долгосрочная защита и устойчивость к механическим повреждениям покрытия при монтаже, горячее цинкование остается непревзойденным решением. Покрытие Дакромет, хотя и обеспечивает отличную защиту, менее устойчиво к абразивному износу, а электроцинкование слишком тонко для серьезной внешней эксплуатации.
Промышленные применения и специфика подбора (выбора)
Двусторонние шпильки горячего цинкования находят применение в отраслях, где надежность соединения критически важна для безопасности и бесперебойности процессов.
Нефтегазовая отрасль и химическая промышленность
В условиях нефтеперерабатывающих заводов оборудование подвергается воздействию агрессивных химических паров и перепадов температур. Шпильки используются для фланцевых соединений трубопроводов и сосудов под давлением. Здесь ключевым параметром является не только коррозионная стойкость, но и сохранение preload (предварительного натяга) болтового соединения. От правильного выбора класса прочности шпильки (например, B7 или L7M для низких температур) зависит герметичность фланца. ООО «Чжэцзян Морган Бразерс Текнолоджи» производит шпильки из легированных сталей, соответствующие стандартам ASTM A193, что позволяет использовать их в экстремальных условиях.
Энергетика и ветрогенерация
Ветроэнергетические установки, расположенные на побережье или в море, подвергаются постоянному воздействию соленого ветра. Коррозия крепежа башни или генератора может привести к катастрофическим последствиям. Горячее цинкование обеспечивает барьерную и катодную защиту стали на протяжении десятилетий. Инженеры должны учитывать, что при монтаже крупных конструкций возможно повреждение покрытия, поэтому важна ремонтопригодность и возможность локального восстановления защиты цинковыми спреями.
Строительная инфраструктура и мостостроение
Для крепления стальных конструкций мостов, вышек ЛЭП и фасадных систем используются шпильки больших диаметров (M24, M30 и выше). В этом случае важна геометрическая точность резьбы после цинкования. Ошибки в расчете припусков могут привести к тому, что гайки не навернутся вручную, что недопустимо на высоте. Опытные производители используют автоматизированные системы контроля резьбы после galvanizing, чтобы гарантировать проходимость калибров.
Инженерный взгляд: риски и ограничения
Несмотря на преимущества, использование горячеоцинкованных шпилек требует соблюдения определенных технических ограничений. Во-первых, температура плавления цинка составляет около 420°C, поэтому такие крепежные элементы не рекомендуются для длительной эксплуатации при температурах выше 200–250°C, так как может начаться диффузия и ухудшение адгезии покрытия. Во-вторых, при соединении деталей из разных металлов (например, оцинкованная шпилька и алюминиевая конструкция) возникает риск электрохимической коррозии, который необходимо компенсировать использованием изолирующих прокладок.
Также стоит упомянуть проблему “водородной хрупкости” для шпилек класса прочности 10.9 и выше. Процесс травления перед цинкованием может насытить сталь водородом, делая её хрупкой. Для предотвращения этого современные заводы, включая мощности в уезде Хайянь, применяют специальные режимы отпуска (baking) сразу после цинкования для удаления водорода из структуры металла. Отсутствие этого этапа является серьезным нарушением технологии, которое может привести к внезапному разрушению крепежа под нагрузкой.
Как выбрать надежного производителя и проверить качество
Рынок насыщен предложениями, но не все поставщики обладают необходимыми компетенциями для производства качественного HDG-крепежа. При аудите потенциального партнера следует обращать внимание на следующие аспекты:
- Наличие собственной лаборатории: Возможность проведения испытаний на растяжение, твердость и анализ химического состава onsite ускоряет процесс контроля качества.
- Сертификация процессов: Наличие сертификатов ISO 9001, а также специфических отраслевых допусков, таких как PED (Pressure Equipment Directive) для Европы или API для нефтегаза.
- Опыт работы с экспортом: Понимание требований к упаковке (защита резьбы от повреждений при транспортировке) и документации.
- Гибкость производства: Способность изготовить шпильки нестандартной длины или из специальных сплавов (например, дуплексная нержавеющая сталь S32205) под конкретный проект.
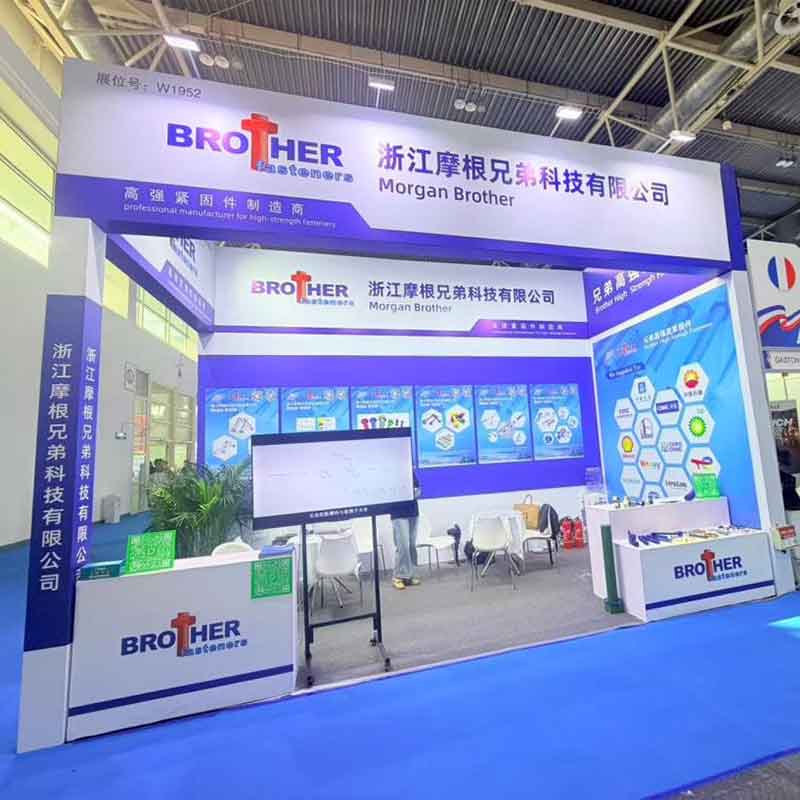
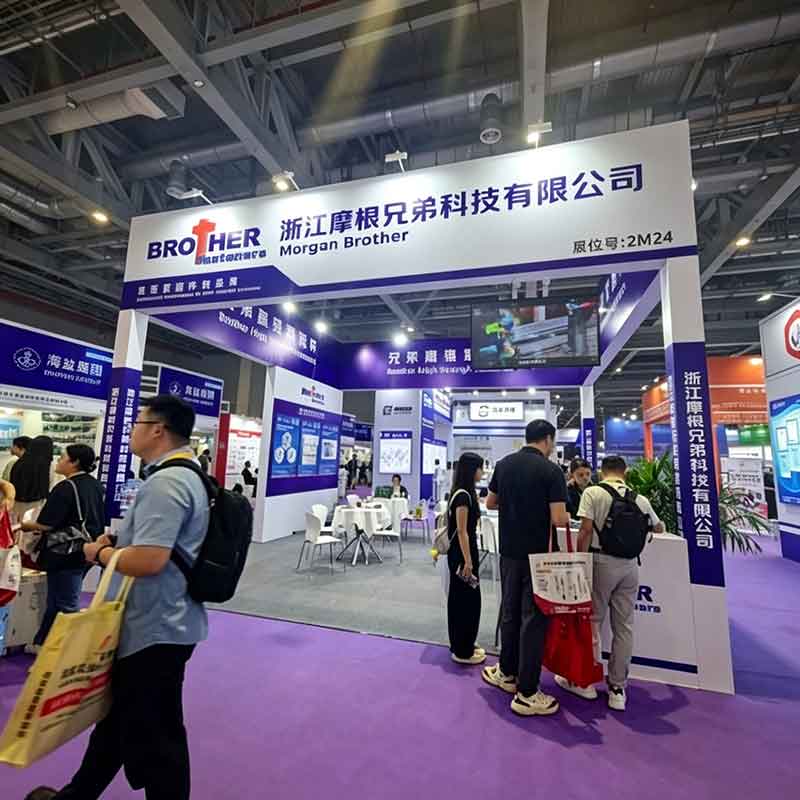
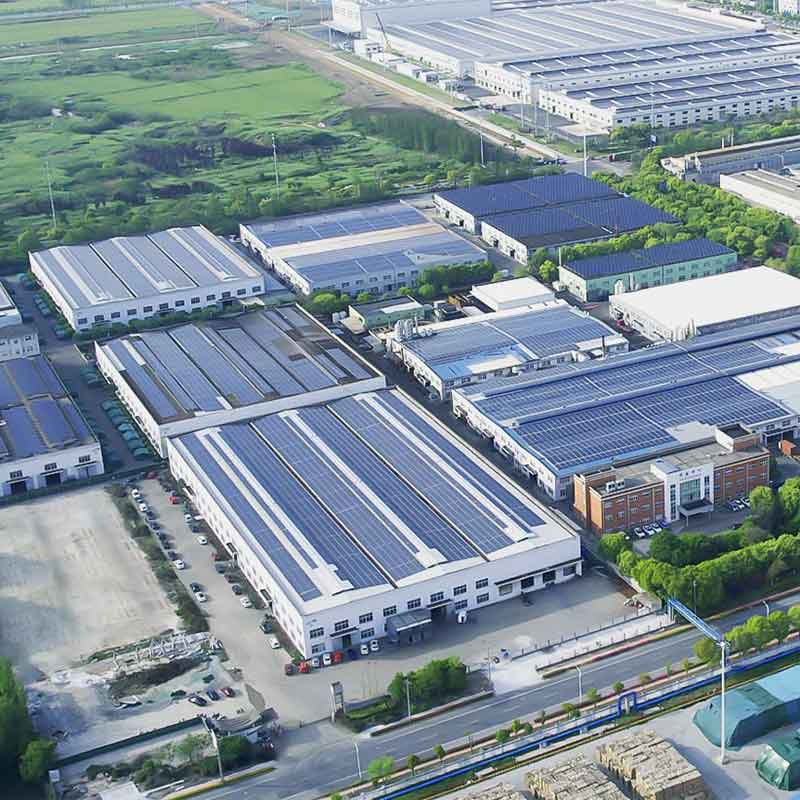
ООО «Чжэцзян Морган Бразерс Текнолоджи», базирующееся в провинции Чжэцзян, демонстрирует высокий уровень зрелости производственных процессов. Предприятие, история которого восходит к 1993 году, располагает площадью 400 му и штатом в 300 человек. Компания сертифицирована по ISO 9001:2008, ISO 14001:2004 и OHSAS 18001:2007, а также имеет авторизацию TÜV по директиве PED 4.3. Это позволяет поставлять продукцию в более чем 50 стран мира, обеспечивая полный цикл сопровождения от интерпретации чертежей до таможенного оформления. Для каждой партии предоставляются сертификаты EN 10204-3.1, что является критически важным документом для приемки объекта техническим надзором.
Часто задаваемые вопросы (FAQ)
В чем главное отличие двусторонней шпильки от обычного болта?
Двусторонняя шпилька имеет резьбу на обоих концах, а гладкая часть посередине предназначена для прохождения через отверстия соединяемых деталей. В отличие от болта, шпилька не имеет головки и работает в паре с двумя гайками. Это позволяет использовать её в сквозных соединениях, где нет доступа для головки болта, или в шпильковых соединениях фланцев, где требуется точное центрирование.
Можно ли использовать шпильки горячего цинкования при температурах выше 300°C?
Не рекомендуется. При температурах выше 250–300°C цинковое покрытие может начать отслаиваться или изменять свою структуру, теряя защитные свойства. Для высокотемпературных применений следует рассматривать шпильки из жаропрочных сталей с другими типами покрытий или без них, с использованием антипригарных смазок.
Как влияет горячее цинкование на класс прочности шпильки?
Сам процесс цинкования не снижает прочность стали, если соблюдена технология. Однако риск водородной хрупкости существует для сталей с пределом прочности выше 1000 МПа (классы 10.9, 12.9). Поэтому для таких шпилек обязателен этап дегазации (отпуска) после цинкования. При правильном выполнении технологии механические свойства сохраняются в полном соответствии с заявленным классом.
Какой срок службы у шпилек горячего цинкования в морской среде?
Срок службы зависит от толщины покрытия и агрессивности среды (зоны splash zone или атмосферная зона). В среднем, слой цинка 70–80 мкм обеспечивает защиту от коррозии на 20–30 лет в умеренной морской атмосфере без необходимости обслуживания. В условиях постоянного контакта с морской водой срок может сокращаться, и тогда требуются дополнительные меры защиты или использование нержавеющих сталей.
Предоставляете ли вы сертификаты на материалы?
Да, для всех промышленных партий мы предоставляем сертификаты качества EN 10204-3.1, которые содержат данные о химическом составе и результатах механических испытаний конкретной партии. Это стандартное требование для поставок в нефтегазовый и энергетический секторы.
Заключение и рекомендации по закупкам
Выбор шпильки двусторонней горячего цинкования — это инвестиция в долговечность и безопасность промышленного объекта. Экономия на качестве покрытия или игнорирование рисков водородной хрупкости может привести к дорогостоящим авариям. При формировании технического задания уточняйте не только диаметр и длину, но и класс прочности, стандарт исполнения резьбы (метрический, UNC, UN8) и требования к толщине цинкового слоя.
Для проектов, требующих строгого соблюдения сроков и гарантий качества, рекомендуется работать с производителями, имеющими подтвержденный опыт экспортных поставок и международную сертификацию. Комплексный подход к производству, включающий контроль сырья, точную настройку оборудования для нарезки резьбы с учетом припусков на цинкование и финальную инспекцию, позволяет минимизировать риски брака.
Если вы ищете надежного партнера для поставки крепежных решений, способного адаптироваться под нестандартные требования ваших проектов, от резки шпилек под заданную длину до нанесения специальных покрытий, рассмотрите возможности сотрудничества с профессиональными производителями. Получите техническую консультацию и расчет стоимости партии, соответствующей вашим спецификациям.
Перейти в каталог промышленного крепежа и получить консультацию инженера