Усиленный болт с шестигранной головкой: цена от производителя
2026-09-30
- Усиленный болт с шестигранной головкой: инженерный подход к выбору и закупке
- Конструктивные особенности и отличия от стандартного крепежа
- Материалы и сплавы для экстремальных условий эксплуатации
- Стандарты и сертификация: гарантия соответствия
- Поверхностные обработки и защита от коррозии
- Сценарии применения в реальной промышленности
- Как формируется цена на усиленные болты
- Сравнение производителей: на что обратить внимание
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и сотрудничеству
Усиленный болт с шестигранной головкой: инженерный подход к выбору и закупке
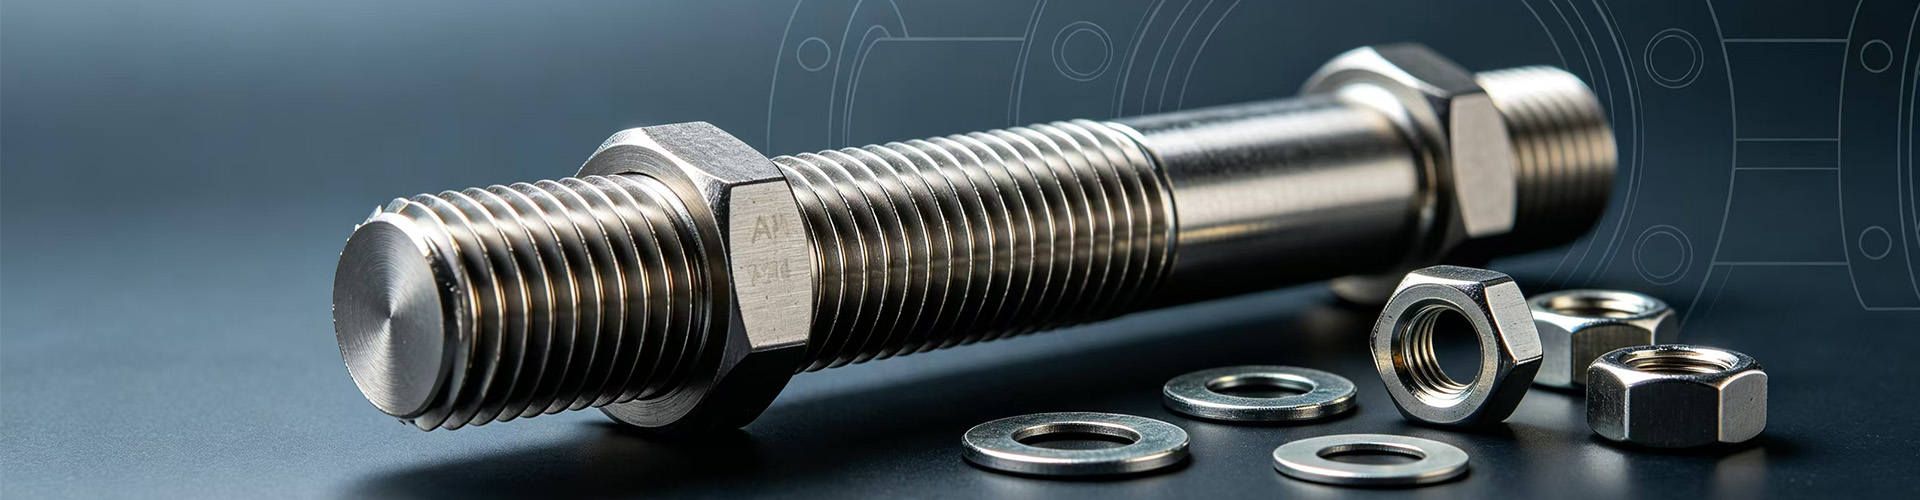
В условиях высоких динамических нагрузок, вибраций и экстремальных температур стандартные крепежные элементы часто становятся слабым звеном в конструкции. Усиленный болт с шестигранной головкой представляет собой специализированное решение, разработанное для обеспечения надежности соединений в критически важных узлах промышленного оборудования. В отличие от массового крепежа общего назначения, такие изделия характеризуются повышенным классом прочности, улучшенной геометрией резьбы и строгим контролем металлургической структуры материала.
Для инженеров-проектировщиков и специалистов по закупкам понимание технических нюансов усиленных болтов является ключевым фактором безопасности и экономической эффективности проекта. Неправильный выбор материала или игнорирование требований к поверхностному покрытию может привести к преждевременному выходу из строя оборудования, дорогостоящим простоям и аварийным ситуациям. Данная статья подробно разбирает конструктивные особенности, материалы, стандарты и критерии выбора усиленных шестигранных болтов, а также объясняет, как формируется их стоимость при прямых поставках от производителя.
Конструктивные особенности и отличия от стандартного крепежа
Термин «усиленный» в контексте резьбового крепежа не является маркетинговой абстракцией, а указывает на конкретные инженерные решения, заложенные в конструкцию изделия. Основные отличия усиленного болта с шестигранной головкой от обычного крепежа класса прочности 4.8 или 8.8 заключаются в следующем:
- Геометрия головки и переходной зоны: Усиленные болты часто имеют увеличенную высоту головки или специальный радиус перехода от стержня к головке. Это снижает концентрацию напряжений в зоне шейки — наиболее уязвимом месте при циклических нагрузках. Стандарт DIN 933 или ISO 4014 определяет базовые размеры, но для высоконагруженных применений производители могут использовать модификации, соответствующие более жестким допускам.
- Классы прочности: Если стандартные болты обычно ограничиваются классами 8.8 или 10.9, то усиленные версии изготавливаются с гарантированным классом прочности 12.9, а также по стандартам ASTM A193 (B7, B7M, L7) для работы в агрессивных средах и при высоких температурах.
- Качество резьбы: Резьба усиленных болтов подвергается более строгому контролю шага и профиля. Часто применяется накатка резьбы после термообработки (для некоторых сталей) или шлифовка, что повышает усталостную прочность соединения.
- Материал заготовки: Используются легированные стали с добавлением хрома, молибдена, никеля и ванадия, которые обеспечивают высокую предел текучести и ударную вязкость даже при низких температурах.
Инженерное правило гласит: в соединениях, работающих на срез или растяжение с переменными нагрузками, запас прочности крепежа должен превышать запас прочности соединяемых деталей. Использование усиленных болтов позволяет уменьшить габариты фланцевых соединений или увеличить надежность существующих конструкций без изменения их геометрии.
Материалы и сплавы для экстремальных условий эксплуатации
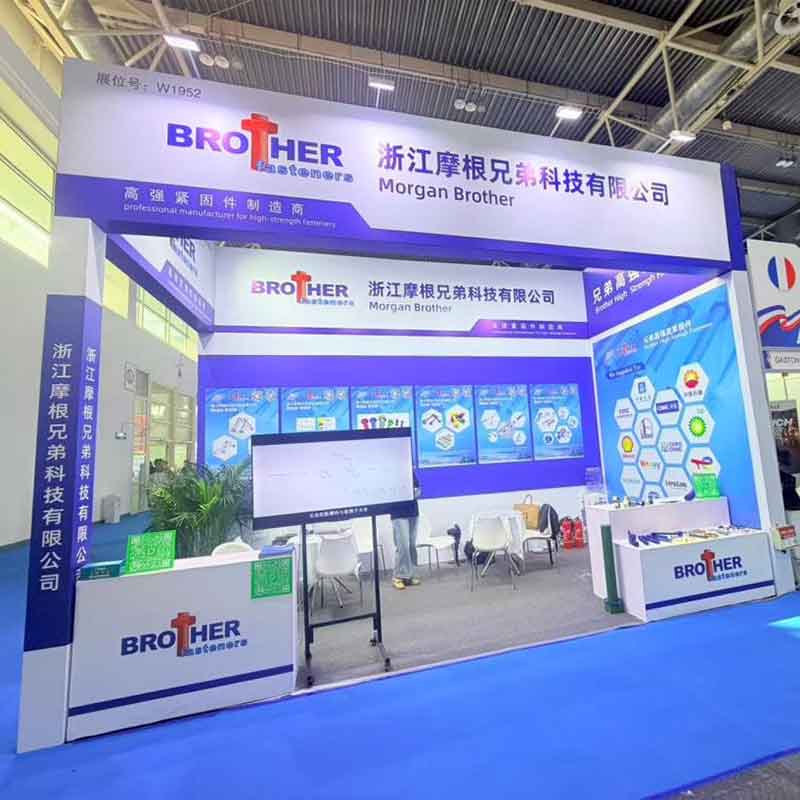
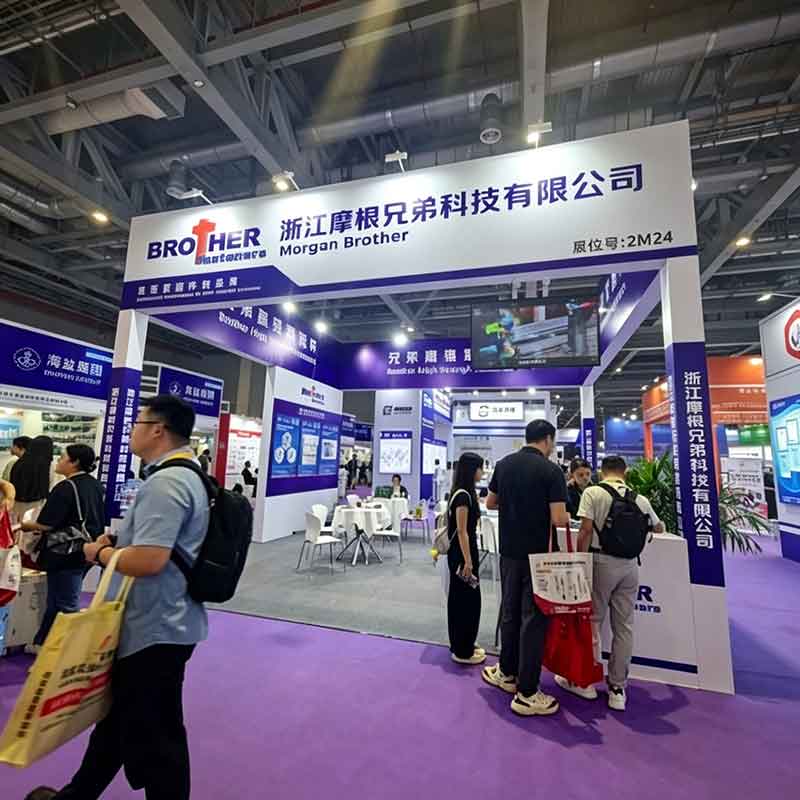
Выбор материала является определяющим фактором долговечности крепежного соединения. ООО «Чжэцзян Морган Бразерс Текнолоджи», опираясь на более чем 30-летний опыт производства, предлагает широкий спектр материалов, адаптированных под специфические промышленные задачи.
Легированные и углеродистые стали
Для общих машиностроительных задач, строительства металлоконструкций и производства оборудования среднего давления применяются углеродистые и низколегированные стали. Ключевым параметром здесь является способность материала проходить закалку и отпуск для достижения требуемой твердости и прочности. Болты классов прочности 10.9 и 12.9 изготавливаются именно из таких сталей. Однако важно помнить, что с ростом прочности снижается коррозионная стойкость и ударная вязкость при отрицательных температурах, если не используются специальные легирующие добавки.
Никелевые сплавы (Inconel 625, 718, 925)
В нефтегазовой отрасли, химическом машиностроении и энергетике, где присутствуют сероводород, хлориды или высокие температуры, обычные стали непригодны. Здесь на первый план выходят никелевые суперсплавы:
- Сплав 625 (Inconel 625): Обладает исключительной стойкостью к окислению и коррозии в широком диапазоне температур. Идеален для химических реакторов и выхлопных систем.
- Сплав 718 (Inconel 718): Характеризуется высокой прочностью при температурах до 700°C и хорошей свариваемостью. Широко используется в турбинах и компрессорах.
- Сплав 925: Предназначен для сред с высоким содержанием сероводорода (H2S), типичных для нефтедобычи. Этот материал сочетает высокую прочность с устойчивостью к питтинговой и щелевой коррозии.
Производство болтов из таких сплавов требует сложной технологии горячей деформации и точного контроля термической обработки, что доступно только специализированным предприятиям, таким как завод «Хайянь Хойю Стандартные Детали», исторический предшественник современной компании.
Дуплексная и нержавеющая сталь
Для морских платформ, опреснительных установок и пищевой промышленности применяются аустенитные (AISI 304, 316/316L) и дуплексные (S32205, S32750, S32760) нержавеющие стали. Дуплексные стали обладают двухфазной структурой, обеспечивающей сочетание высокой прочности (предел текучести вдвое выше, чем у AISI 316) и отличной коррозионной стойкости. Болты из дуплексной стали являются стандартом для оффшорных ветроэнергетических установок и трубопроводных систем, транспортирующих агрессивные среды.
Стандарты и сертификация: гарантия соответствия
В промышленном секторе отсутствие документации равносильно отсутствию качества. Усиленный болт с шестигранной головкой должен сопровождаться полным пакетом документов, подтверждающих его происхождение и свойства. Компания ООО «Чжэцзян Морган Бразерс Текнолоджи» осуществляет контроль качества в строгом соответствии с международными стандартами, включая ISO 9001:2008, ISO 14001:2004 и OHSAS 18001:2007.
Для ответственных применений критически важны отраслевые сертификаты:
- PED 4.3 (Pressure Equipment Directive): Сертификация TÜV подтверждает пригодность крепежа для использования в оборудовании, работающем под давлением. Это обязательное требование для европейского рынка и многих международных проектов.
- API (American Petroleum Institute): Стандарты API регламентируют требования к крепежу для нефтегазовой отрасли, включая устойчивость к сульфидному растрескиванию под напряжением (SSC).
- EN 10204-3.1: Сертификат материала, который предоставляется на каждую партию продукции. Он содержит результаты химических и механических испытаний, проведенных независимой лабораторией или отделом качества производителя, и связывает конкретную партию болтов с исходным материалом заготовки.
Наличие авторизации Whitford (США) также позволяет компании наносить высокоэффективные антифрикционные покрытия, такие как Xylan, что критически важно для резьбовых соединений, требующих точного контроля момента затяжки.
Поверхностные обработки и защита от коррозии
Даже самый прочный болт выйдет из строя, если его поверхность подвергнется коррозии. Выбор покрытия зависит от условий эксплуатации и требований к коэффициенту трения.
| Тип покрытия | Преимущества | Область применения |
|---|---|---|
| Горячее цинкование | Высокая коррозионная стойкость, толстый защитный слой | Строительные конструкции, опоры ЛЭП, наружные установки |
| Цинк-никель | Превосходная защита от белой и красной ржавчины, термостойкость до 250°C | Автомобилестроение, энергетика, компоненты двигателя |
| Дакромет (Geomet) | Отсутствие водородной хрупкости, экологичность, стабильный коэффициент трения | Высокопрочный крепеж (класс 10.9-12.9), точное машиностроение |
| Тефлоновое покрытие (PTFE/Xylan) | Низкий коэффициент трения, химическая инертность, антиадгезионные свойства | Фланцевые соединения в химической промышленности, пищевое оборудование |
| Оксидирование (воронение) | Базовая защита, эстетичный вид, сохранение размеров резьбы | Внутренние механизмы, инструментальное производство |
Важно отметить, что для высокопрочных болтов (классы 10.9 и выше) электролитическое цинкование запрещено из-за риска водородной хрупкости. В таких случаях необходимо использовать методы, исключающие наводораживание, такие как механическое цинкование или покрытие Дакромет.
Сценарии применения в реальной промышленности
Понимание того, как усиленные болты ведут себя в реальных условиях, помогает правильно подобрать спецификацию. Рассмотрим два типичных сценария.
Сценарий 1: Фланцевое соединение в нефтеперерабатывающем заводе
Условия: Температура процесса 450°C, давление 10 МПа, среда содержит следы сероводорода.
Проблема: Стандартные болты из нержавеющей стали AISI 316 теряют прочность при таких температурах и подвержены коррозионному растрескиванию.
Решение: Применение шпилек или болтов из сплава Inconel 718 или стали ASTM A193 Grade B7 с покрытием PTFE. Сплав 718 сохраняет механические свойства при высоких температурах, а покрытие PTFE обеспечивает герметичность соединения и предотвращает прикипание резьбы, облегчая последующее обслуживание.
Инженерный совет: При сборке таких соединений необходимо использовать динамометрический ключ и соблюдать последовательность затяжки для равномерного распределения нагрузки на прокладку.
Сценарий 2: Крепление лопастей ветрогенератора
Условия: Постоянные циклические нагрузки от ветра, воздействие соленого морского воздуха, труднодоступность для обслуживания.
Проблема: Усталостное разрушение крепежа и коррозия.
Решение: Использование болтов из дуплексной нержавеющей стали S32750 или легированной стали класса 10.9 с цинк-никелевым покрытием. Дуплексная сталь обеспечивает высокий предел усталости и стойкость к морской коррозии.
Инженерный совет: В таких приложениях критически важна чистота поверхности резьбы и отсутствие дефектов, поэтому болты должны проходить ультразвуковой контроль (UT) или магнитопорошковый контроль (MT) на этапе производства.
Как формируется цена на усиленные болты
Запрос «усиленный болт с шестигранной головкой цена» часто приводит к разбросу значений, который может достигать сотен процентов. Понимание структуры затрат помогает избежать ошибок при закупке. Стоимость определяется следующими факторами:
- Стоимость сырья: Цены на никель, молибден и хром напрямую влияют на стоимость сплавов Inconel и дуплексных сталей. Волатильность рынка металлов требует актуализации цен при каждом запросе.
- Сложность производства: Изготовление болтов из твердых сплавов требует большего износа инструмента, более медленных скоростей резки или штамповки, а также дополнительных этапов термообработки.
- Объем партии: Крупные серии (от нескольких тонн) позволяют оптимизировать настройку оборудования и снизить удельные затраты. Малые партии нестандартных изделий всегда дороже из-за затрат на переналадку.
- Требования к контролю качества: Наличие сертификатов EN 10204-3.1, проведение дополнительных испытаний (ударная вязкость при низких температурах, тесты на SSC) увеличивает стоимость продукции, но является страховкой от аварий.
- Логистика и упаковка: Для экспортных поставок, которые ООО «Чжэцзян Морган Бразерс Текнолоджи» осуществляет в более чем 50 стран, важны условия Incoterms и качество упаковки, предотвращающей повреждение резьбы при транспортировке.
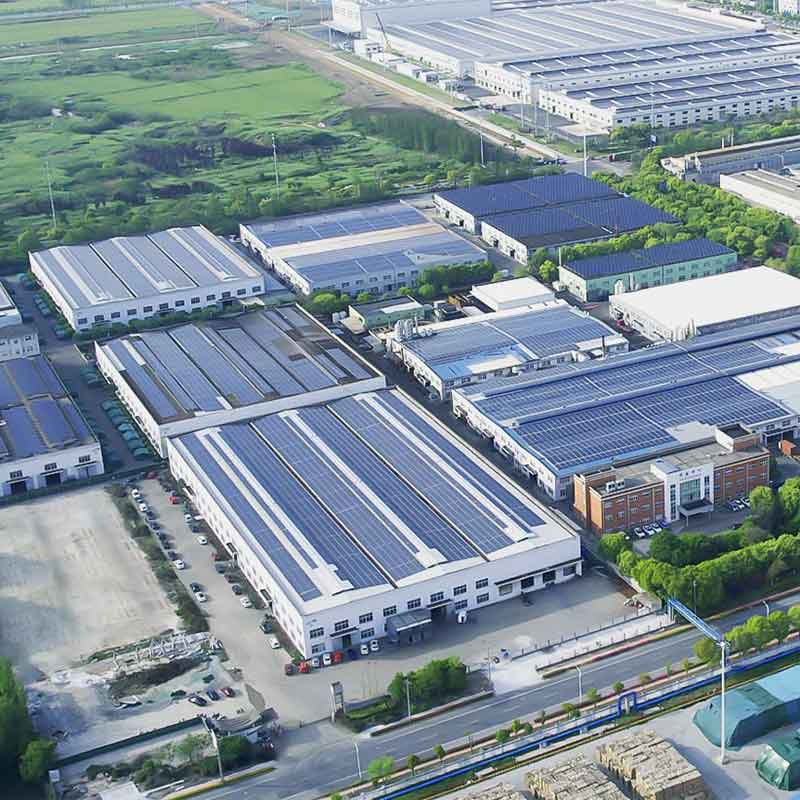
Прямое сотрудничество с производителем, таким как компания, базирующаяся в уезде Хайянь, позволяет исключить посреднические наценки и получить техническую поддержку на этапе проектирования крепежной системы.
Сравнение производителей: на что обратить внимание
При выборе поставщика усиленного крепежа покупатели часто сталкиваются с дилеммой: дешевый масс-маркет или специализированное производство. Ниже приведено сравнение подходов.
| Критерий | Массовый производитель (общий крепеж) | Специализированный производитель (как ООО «Чжэцзян Морган Бразерс Текнолоджи») |
|---|---|---|
| Материалы | Ограниченный выбор (обычно углеродистая сталь, AISI 304/316) | Широкий спектр: легированные стали, никелевые сплавы, дуплексные стали |
| Контроль качества | Выборочный контроль, базовые тесты | 100% контроль критических параметров, сертификаты 3.1, неразрушающий контроль |
| Кастомизация | Только стандартные размеры по DIN/ISO | Изготовление по чертежам заказчика, нестандартная резьба, спецпокрытия |
| Техническая поддержка | Отсутствует или ограничена каталогом | Помощь в подборе материалов, расчет нагрузок, интерпретация спецификаций |
| Сроки поставки | Быстро для стандарта, долго для specials | Гибкое производство, возможность срочных заказов благодаря мощностям 50 000 тонн/год |
Для промышленных проектов, где цена отказа высока, выбор специализированного производителя является экономически обоснованным решением, снижающим риски простоев и ремонтов.
Часто задаваемые вопросы (FAQ)
В чем разница между болтами классов прочности 10.9 и 12.9?
Класс прочности обозначает минимальный предел прочности на разрыв и предел текучести. Болт класса 10.9 имеет предел прочности 1040 МПа и предел текучести 940 МПа. Класс 12.9 обеспечивает предел прочности 1220 МПа и предел текучести 1100 МПа. Болты 12.9 применяются в наиболее нагруженных соединениях, но они более чувствительны к концентраторам напряжений и требуют более тщательного контроля качества изготовления и монтажа.
Можно ли использовать усиленные болты из нержавеющей стали для замены обычных стальных болтов?
Не всегда. Аустенитные нержавеющие стали (AISI 304, 316) имеют более низкий предел текучести по сравнению с закаленными углеродистыми сталями класса 8.8 или 10.9. Замена стального болта на нержавеющий аналог того же размера может привести к ослаблению соединения. В таких случаях следует использовать болты из дуплексной нержавеющей стали или увеличивать диаметр крепежа.
Какой сертификат необходим для поставки крепежа в ЕС для оборудования под давлением?
Для оборудования, подпадающего под директиву PED (Pressure Equipment Directive), необходим сертификат соответствия материала EN 10204 тип 3.1 или 3.2, в зависимости от категории оборудования. Производитель должен быть сертифицирован по соответствующим модулям оценки соответствия. ООО «Чжэцзян Морган Бразерс Текнолоджи» имеет сертификацию PED 4.3 через TÜV, что позволяет поставлять продукцию для таких проектов.
Как хранить усиленные болты с антикоррозийным покрытием?
Крепеж следует хранить в сухом, вентилируемом помещении, в оригинальной упаковке. Не рекомендуется снимать защитную упаковку до момента монтажа. Болты с покрытиями, чувствительными к влаге (например, некоторые виды цинкования), должны быть защищены от конденсата. Срок хранения обычно не ограничен, если соблюдаются условия складирования, но перед использованием после длительного хранения рекомендуется визуальный осмотр на наличие следов коррозии.
Почему важна смазка резьбы при монтаже высокопрочных болтов?
Смазка снижает коэффициент трения, что позволяет достичь необходимого предварительного натяга при меньшем крутящем моменте. Без смазки значительная часть усилия затяжки тратится на преодоление трения в резьбе, а не на растяжение болта, что приводит к недогрузке соединения. Кроме того, смазка предотвращает заедание резьбы, особенно при использовании нержавеющих сталей и никелевых сплавов.
Рекомендации по закупке и сотрудничеству
Закупка промышленного крепежа — это не просто транзакция, а часть инженерного процесса обеспечения надежности. При работе с поставщиками, такими как ООО «Чжэцзян Морган Бразерс Текнолоджи», рекомендуется следующий подход:
- Четкая спецификация: Предоставляйте полные данные о материале, стандарте, классе прочности, типе покрытия и требуемых сертификатах. Если есть сомнения, запросите техническую консультацию.
- Проверка документации: Убедитесь, что поставщик может предоставить сертификаты EN 10204-3.1 для каждой партии. Это ваше главное доказательство качества перед инспекторами и заказчиками.
- Образцы и тесты: Для новых типов крепежа или больших партий запросите образцы для проведения входного контроля или пробного монтажа.
- Логистическое планирование: Учитывая глобальный характер поставок компании, заранее обсуждайте сроки производства и условия доставки, чтобы избежать простоев на стройплощадке или заводе.
Компания, с ее производственной мощностью до 50 000 тонн в год, штатом из 300 специалистов и современным оборудованием, способна обеспечить стабильные поставки как стандартной продукции, так и сложных индивидуальных решений. Глубокая экспертиза в области никелевых сплавов и дуплексных сталей делает ее надежным партнером для проектов в нефтегазовой, химической и энергетической отраслях.
Для получения технической консультации, запроса коммерческого предложения или уточнения наличия продукции на складе, пожалуйста, свяжитесь с нашими специалистами. Мы готовы помочь вам подобрать оптимальное крепежное решение для ваших задач.
Узнайте больше о наших возможностях и продуктовой линейке: промышленный крепеж от производителя