Резьбовая штанга с полной резьбой: цена от производителя, опт
2026-09-30
- Резьбовая штанга с полной резьбой: технические характеристики, выбор материала и расчет нагрузки
- Материалы и классы прочности: от углеродистой стали до суперсплавов
- Технические параметры и стандарты изготовления
- Применение в ключевых отраслях промышленности
- Факторы, влияющие на цену и выбор поставщика
- Сравнение методов защиты от коррозии
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и контролю качества
Резьбовая штанга с полной резьбой: технические характеристики, выбор материала и расчет нагрузки
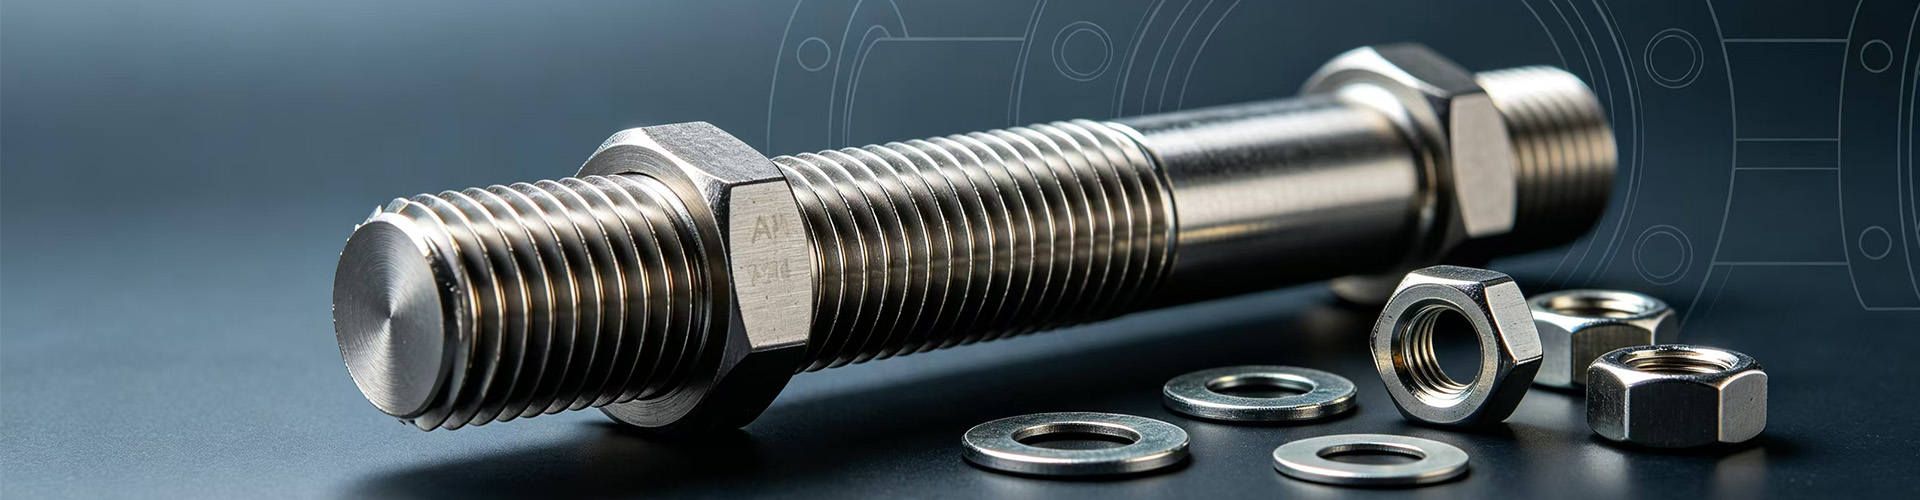
Резьбовая штанга с полной резьбой (также известная как шпилька с полной нарезкой или threaded rod) является фундаментальным элементом в системах промышленного крепления, анкерования и подвески конструкций. В отличие от стандартных болтов, которые имеют гладкую часть стержня (тело болта) и головку, резьбовая штанга представляет собой цилиндрический стержень, полностью покрытый резьбой по всей длине. Это конструктивное решение обеспечивает равномерное распределение нагрузок по всему объему крепежа и позволяет использовать его в ситуациях, где требуется соединение элементов переменной толщины или создание длинных анкеров.
В 2026 году требования к надежности промышленных соединений, особенно в нефтегазовой, химической и энергетической отраслях, достигли беспрецедентного уровня. Инженеры-проектировщики все чаще отказываются от универсальных решений в пользу специализированных крепежных систем, способных выдерживать экстремальные температуры, агрессивные химические среды и циклические вибрационные нагрузки. Правильный выбор резьбовой штанги — это не просто вопрос соответствия диаметра отверстию, а комплексный инженерный расчет, учитывающий класс прочности, материал, тип резьбы и условия эксплуатации.
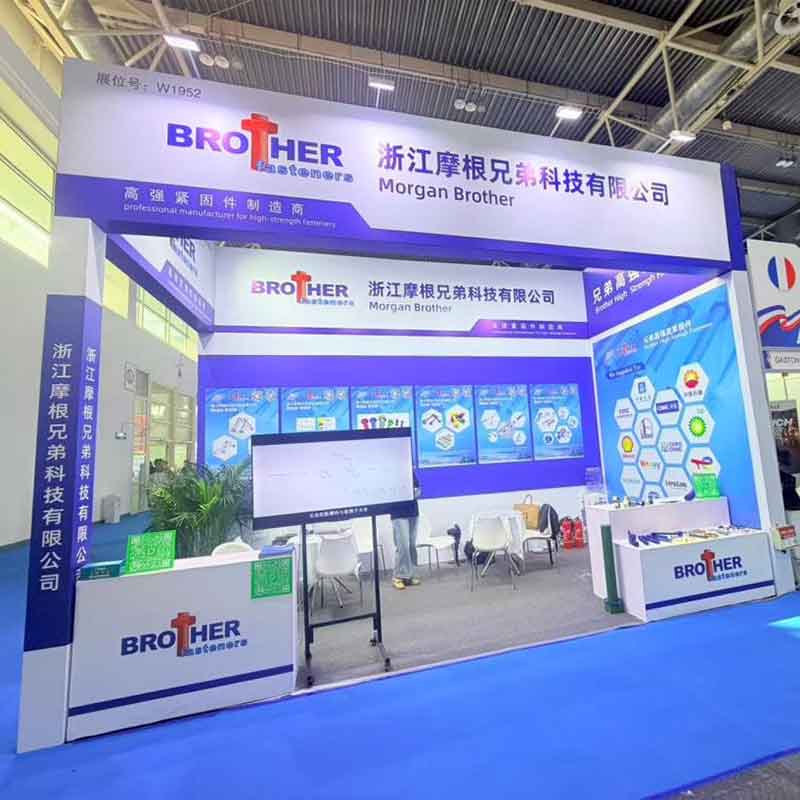
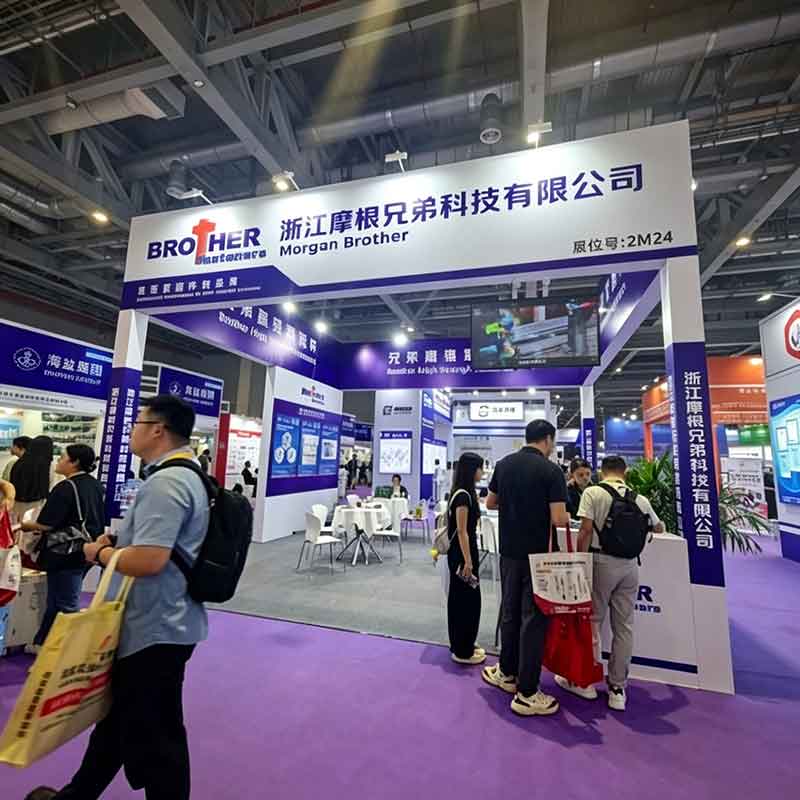
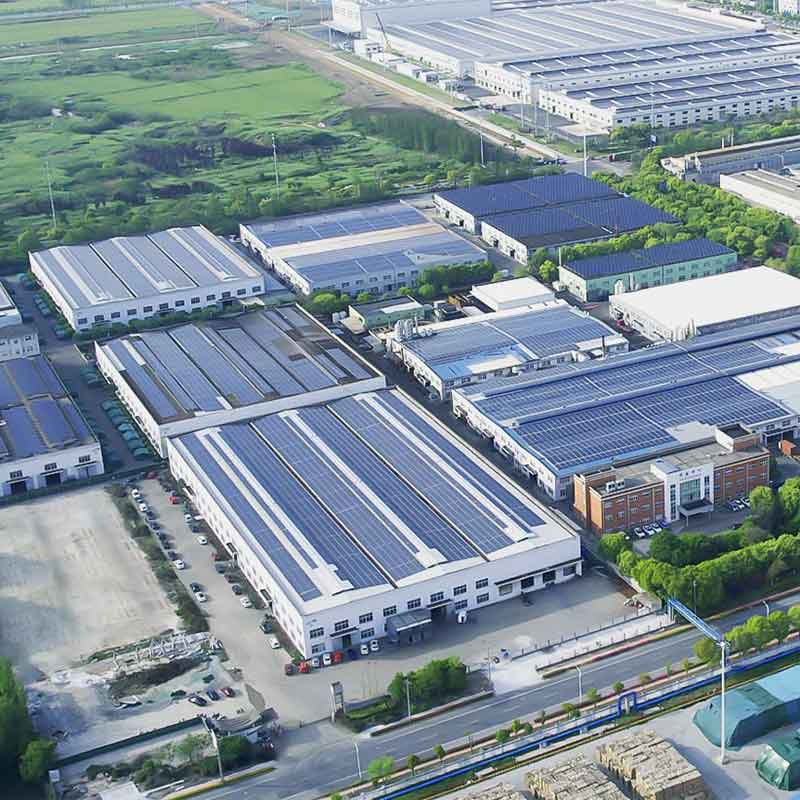
Компания ООО «Чжэцзян Морган Бразерс Текнолоджи», обладающая более чем 30-летним опытом производства крепежа (с основания завода «Хайянь Хойю Стандартные Детали» в 1993 году), специализируется на выпуске высоконадежных резьбовых штанг для критических применений. Наш производственный комплекс в уезде Хайянь провинции Чжэцзян способен обеспечивать годовую мощность до 50 000 тонн продукции, включая изделия из никелевых сплавов, дуплексной нержавеющей стали и легированных сталей, сертифицированные по стандартам API, PED и ISO.
Конструктивные особенности и отличия от стандартного крепежа
Главное отличие резьбовой штанги с полной резьбой от классической шпильки (stud bolt) заключается в отсутствии гладкой части стержня. В стандартных шпильках гладкая часть работает на срез и растяжение, принимая на себя основную механическую нагрузку, в то время как резьба служит преимущественно для фиксации гайками. В случае с полностью резьбовой штангой:
- Площадь сечения: Эффективная площадь сечения определяется внутренним диаметром резьбы, что снижает предел прочности на разрыв по сравнению с гладким стержнем того же номинального диаметра. Это требует тщательного расчета допустимых нагрузок.
- Гибкость монтажа: Полная резьба позволяет регулировать положение соединяемых деталей с высокой точностью, навинчивая гайки на любом участке длины. Это критически важно при монтаже трубопроводов, вентиляционных систем и подвесных потолков в промышленных зданиях.
- Отсутствие головки: Штанга не имеет головки, что позволяет использовать её в стесненных условиях или в качестве анкера, заливаемого бетоном или эпоксидной смолой.
С инженерной точки зрения, использование полностью резьбовых штанг оправдано там, где преобладают осевые растягивающие нагрузки, а поперечные срезающие усилия минимальны или компенсируются использованием втулок и муфт. Для приложений с высокими сдвиговыми нагрузками предпочтительнее использовать болты с неполной резьбой или специальные шпильки с гладким телом.
Материалы и классы прочности: от углеродистой стали до суперсплавов
Выбор материала для резьбовой штанги определяет её способность противостоять коррозии, ползучести и хрупкому разрушению. ООО «Чжэцзян Морган Бразерс Текнолоджи» производит резьбовые штанги из широкого спектра материалов, адаптированных под конкретные условия эксплуатации.
Углеродистые и легированные стали
Наиболее распространенным материалом для общепромышленного применения является углеродистая сталь. Однако для ответственных узлов, таких как фланцевые соединения в нефтегазовой отрасли, требуются легированные стали с повышенной прочностью и ударной вязкостью.
- ASTM A193 Gr. B7 / B7M: Классический выбор для высокотемпературных и высокопрочных применений. Сталь 4140/4142, прошедшая закалку и отпуск. Класс B7M отличается пониженной твердостью для снижения риска водородного охрупчивания в sour-средах (с содержанием сероводорода).
- ASTM A193 Gr. L7 / L7M: Аналог B7, но с улучшенными показателями ударной вязкости при низких температурах (до -101°C). Идеально подходит для криогенных установок и арктических проектов.
- ASTM A193 Gr. B16: Легированная сталь, содержащая ванадий, которая сохраняет прочность при температурах до 550°C. Применяется в турбинах и котлах высокого давления.
Нержавеющие стали
Для химических, пищевых и морских применений используются аустенитные и дуплексные нержавеющие стали.
- AISI 304 / 316 (A2 / A4): Стандартные марки для общей коррозионной стойкости. AISI 316 содержит молибден, что повышает устойчивость к питтинговой коррозии в хлоридсодержащих средах.
- Дуплексные стали (S32205, S32750, S32760): Обладают двойной ферритно-аустенитной структурой, обеспечивая превосходную прочность (в 2 раза выше, чем у AISI 316) и высокую стойкость к коррозионному растрескиванию под напряжением. Критически важны для оффшорных платформ и опреснительных установок.
Никелевые сплавы для экстремальных условий
В самых агрессивных средах, где нержавеющие стали подвержены быстрому разрушению, применяются никелевые сплавы. ООО «Чжэцзян Морган Бразерс Текнолоджи» имеет авторизацию Whitford (США) и производит штанги из следующих сплавов:
- Inconel 625 (Alloy 625): Отличается высокой прочностью при температурах до 1000°C и исключительной стойкостью к окислению и коррозии.
- Inconel 718 (Alloy 718): Упрочняемый осадками сплав, используемый в авиационной и газотурбинной промышленности благодаря высокой усталостной прочности.
- Incoloy 925 (Alloy 925): Специально разработан для нефтегазовой отрасли, сочетая коррозионную стойкость Alloy 825 с высокой прочностью за счет добавления титана.
Технические параметры и стандарты изготовления
Качество резьбовой штанги регламентируется строгими международными стандартами. Отклонение от требований может привести к катастрофическим последствиям, таким как разгерметизация трубопроводов или обрушение конструкций.
| Параметр | Описание и стандарты |
|---|---|
| Тип резьбы | Metric (ISO DIN 13), UNC/UNF (ASME B1.1), 8UN (API Spec Q1). Шаг резьбы должен соответствовать классу точности 6g/6H для метрических или 2A/2B для дюймовых резьб. |
| Диаметры | От M6 до M160 и более. Для крупных фланцевых соединений часто используются диаметры свыше M100, требующие индивидуальной ковки и механической обработки. |
| Длина | Стандартные длины: 1м, 2м, 3м, 6м. Возможна резка под заданный размер с сохранением целостности резьбы на торцах (по требованию заказчика). |
| Покрытия | Горячее цинкование (HDG), цинк-никель, Dacromet, тефлоновое покрытие (PTFE/Xylan) для снижения коэффициента трения и защиты от коррозии. |
| Сертификация | EN 10204-3.1 (сертификат на партию с результатами испытаний), PED 4.3 (для оборудования под давлением), API 20E/20F (для нефтегазовой отрасли). |
Важным аспектом является метод нарезки резьбы. Для штанг высоких классов прочности (B7, L7, F53/F55) применяется только механическая нарезка после термообработки. Накатка резьбы (roll threading) недопустима для материалов с высокой твердостью, так как может привести к образованию микротрещин и снижению усталостной прочности.
Применение в ключевых отраслях промышленности
Резьбовые штанги с полной резьбой являются неотъемлемой частью инфраструктурных и промышленных проектов. Рассмотрим два конкретных сценария применения, где требования к качеству крепежа максимальны.
Сценарий 1: Фланцевые соединения в нефтепереработке
Условия: Температура процесса 450°C, давление 10 МПа, среда содержит следы сероводорода (H2S).
Требования: Крепеж должен сохранять упругость и предотвращать утечку фланцевого соединения при тепловом расширении трубопровода. Риск сульфидного коррозионного растрескивания под напряжением (SSCC).
Решение: Использование шпилек из стали ASTM A193 Gr. B7M с покрытием PTFE. Класс B7M обеспечивает пониженную твердость (<22 HRC), что критично для сопротивления SSCC. Тефлоновое покрытие снижает коэффициент трения, обеспечивая равномерную затяжку и предотвращая заедание резьбы при высоких температурах.
Инженерный совет: При затяжке фланцев в таких условиях необходимо использовать динамометрические ключи и соблюдать последовательность затяжки (крест-накрест), чтобы избежать перекоса фланца и локальных перегрузок на отдельные шпильки.
Сценарий 2: Подвеска трубопроводов в химическом производстве
Условия: Агрессивная атмосфера с парами кислот, вибрация от насосного оборудования, переменная нагрузка.
Требования: Высокая коррозионная стойкость, устойчивость к вибрационному ослаблению гаек.
Решение: Применение резьбовых штанг из дуплексной нержавеющей стали S32205 (UNS S31803). Этот материал превосходит AISI 316 по прочности и стойкости к хлоридам. Для предотвращения самоотвинчивания гаек используются контргайки с полимерными вставками или пружинные шайбы.
Риск: Использование обычной оцинкованной стали в такой среде приведет к быстрой потере сечения из-за коррозии и обрушению трубопровода.
Факторы, влияющие на цену и выбор поставщика
Запрос «резьбовая штанга с полной резьбой цена» часто приводит к сравнению исключительно стоимости за килограмм. Однако в промышленном секторе такая модель оценки ошибочна. Цена формируется под воздействием нескольких факторов:
- Стоимость сырья: Цены на никель, молибден и хром сильно волатильны. Сплавы Inconel 625 или 718 могут стоить в 10-20 раз дороже углеродистой стали.
- Сложность обработки: Нарезка резьбы на крупных диаметрах (например, M100+) требует использования станков с ЧПУ и специального инструмента, что увеличивает трудоемкость.
- Контроль качества и сертификация: Предоставление сертификатов EN 10204-3.1, проведение ультразвукового контроля (UT) и магнитопорошкового контроля (MT) добавляют стоимость, но гарантируют отсутствие внутренних дефектов.
- Объем партии и логистика: Оптовые заказы позволяют оптимизировать производственные циклы и снизить удельную стоимость.
ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает прозрачное ценообразование, основанное на текущих биржевых ценах на металлы и сложности технического задания. Мы осуществляем поставки в более чем 50 стран мира, обеспечивая полное таможенное сопровождение и логистику.
Сравнение методов защиты от коррозии
Выбор покрытия для резьбовых штанг из углеродистой стали напрямую влияет на срок службы соединения. Ниже приведено сравнение популярных методов.
| Метод покрытия | Толщина слоя | Стойкость к коррозии | Температурный лимит | Применение |
|---|---|---|---|---|
| Горячее цинкование (HDG) | 50-80 мкм | Высокая | до 200°C | Строительство, энергетика, наружные конструкции. |
| Цинк-никель | 10-15 мкм | Очень высокая (в 5-7 раз выше цинка) | до 150°C | Автомобилестроение, точное машиностроение. |
| Dacromet (Geomet) | 8-12 мкм | Высокая, без водородного охрупчивания | до 300°C | Высокопрочный крепеж (классы 10.9, 12.9). |
| PTFE (Тефлон) | 20-50 мкм | Химическая инертность | до 260°C | Нефтегаз, химия, высокие температуры. |
Примечание: Для резьбовых соединений важно учитывать изменение размеров резьбы после нанесения покрытия. Покрытия должны наноситься с учетом допусков, чтобы гайки свободно навинчивались без повреждения слоя защиты.
Часто задаваемые вопросы (FAQ)
В чем разница между резьбовой штангой и шпилькой?
Термины часто используются как синонимы, но технически есть различие. Шпилька (stud) обычно имеет резьбу только на концах и гладкое тело посередине, предназначенное для работы на срез. Резьбовая штанга с полной резьбой имеет нарезку по всей длине. Штанги чаще используются для подвески, анкерования и соединений, где требуется регулировка по длине, тогда как шпильки — для фланцевых соединений с фиксированной толщиной пакета.
Как рассчитать допустимую нагрузку на резьбовую штангу?
Нагрузка рассчитывается исходя из площади напряжения сечения резьбы (stress area), а не полного диаметра. Формула: F = σ * As, где σ — допустимое напряжение материала (обычно 0.6-0.7 от предела текучести для статической нагрузки), As — площадь сечения резьбы (можно найти в таблицах стандартов ISO или ASME). Всегда применяйте коэффициент запаса прочности (обычно 2.0-4.0 для динамических нагрузок).
Можно ли сваривать резьбовые штанги?
Сварка стандартных высокопрочных штанг (например, класса 8.8, 10.9 или B7) категорически не рекомендуется без специальной термической обработки после сварки. Нагрев изменяет структуру металла в зоне термического влияния, снижая прочность и приводя к хрупкости. Если сварка необходима, следует использовать специальные свариваемые марки сталей и согласовывать технологию с инженерами производителя.
Какие документы необходимы при импорте крепежа из Китая?
Для ввоза промышленного крепежа в РФ и страны ЕАЭС требуется сертификат соответствия ТР ТС, декларация соответствия, а также пакет сопроводительных документов от производителя: сертификат качества mills certificate (EN 10204-3.1), упаковочный лист, инвойс и коносамент. ООО «Чжэцзян Морган Бразерс Текнолоджи» предоставляет полный пакет документов, включая переводы спецификаций и помощь в таможенном оформлении.
Почему важна смазка резьбы при монтаже?
Смазка (или антифрикционное покрытие) обеспечивает равномерное распределение усилия затяжки. Без смазки до 50% крутящего момента может расходоваться на преодоление трения в резьбе, а не на создание осевого натяжения. Это приводит к недотягу соединения и риску его ослабления при вибрации. Кроме того, смазка предотвращает заедание (galling), особенно на нержавеющих сталях.
Рекомендации по закупке и контролю качества
При выборе поставщика резьбовых штанг для ответственных проектов обратите внимание на следующие аспекты:
- Наличие собственных лабораторий: Производитель должен иметь возможность проводить спектральный анализ, испытания на растяжение и твердость непосредственно на заводе.
- Прослеживаемость материала: Каждая партия должна иметь уникальный номер, позволяющий отследить исходный прокат металла и результаты его первичных испытаний.
- Гибкость производства: Возможность изготовления нестандартных длин, специальных резьб (например, левая резьба или трапецеидальная) и индивидуальных покрытий.
ООО «Чжэцзян Морган Бразерс Текнолоджи» гарантирует соблюдение всех этих требований. Наши мощности в 400 му и штат из 300 квалифицированных сотрудников позволяют выполнять крупные заказы в сжатые сроки. Мы не просто продаем металл — мы предоставляем инженерное решение, подтвержденное сертификатами TÜV, API и ISO.
Для получения технического расчета, запроса коммерческого предложения или консультации по выбору материала для вашего проекта, пожалуйста, свяжитесь с нашими специалистами. Мы готовы интерпретировать ваши чертежи и спецификации (BOM) и предложить оптимальное решение по соотношению цены и надежности.
Узнайте больше о наших возможностях производства и ассортименте крепежных изделий: продукция и технические решения.