Метрическая резьба болт и гайка: купить оптом от производителя
2026-10-02
- Метрическая резьба болт и гайка: критерии выбора для ответственных соединений
- Технические характеристики и стандарты метрической резьбы
- Материаловедение: выбор сплава для конкретных условий эксплуатации
- Влияние поверхностных покрытий на долговечность соединений
- Инженерный анализ: предотвращение отказов резьбовых соединений
- Сравнительный анализ материалов крепежа
- Производственные возможности и контроль качества
- Логистика и сервисное сопровождение экспортных поставок
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и заключению
Метрическая резьба болт и гайка: критерии выбора для ответственных соединений
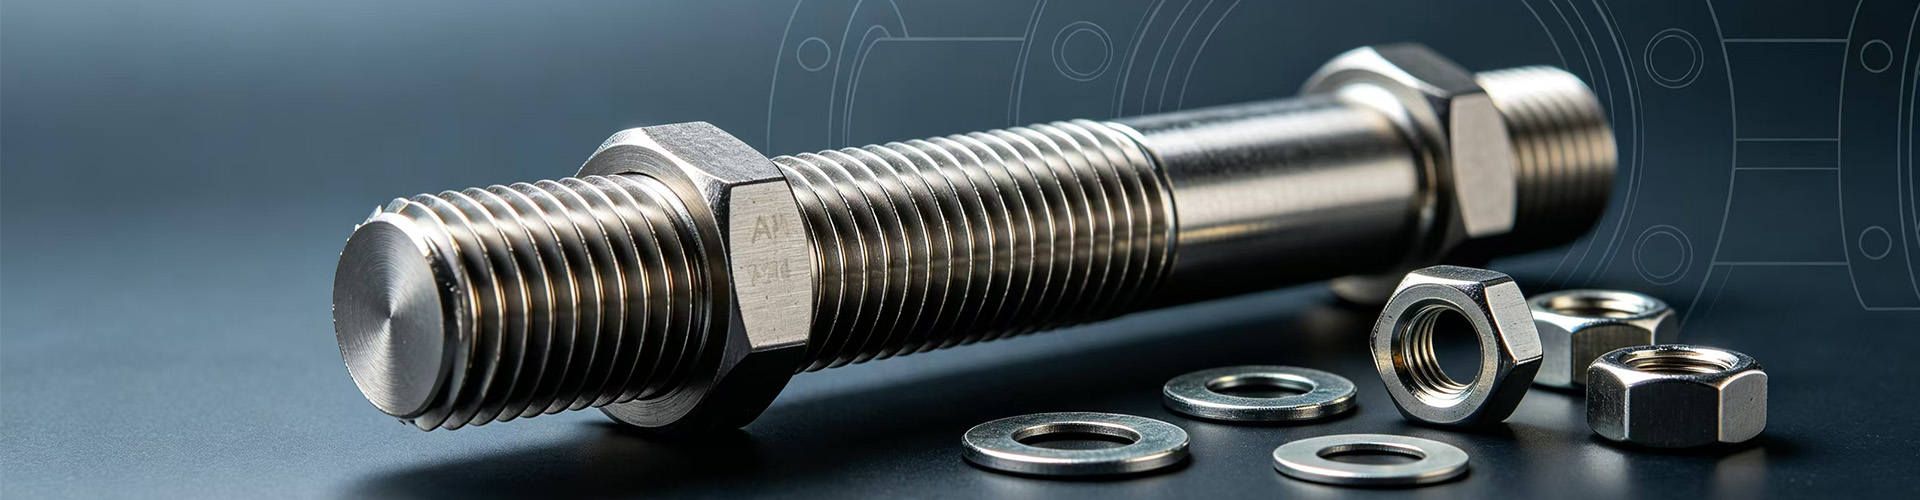
В промышленном машиностроении, нефтегазовой отрасли и энергетике надежность фланцевых и конструкционных соединений напрямую зависит от качества резьбового крепежа. Метрическая резьба болт и гайка представляют собой базовый, но технологически сложный элемент, обеспечивающий герметичность и прочность узлов, работающих под высокими давлениями, вибрационными нагрузками и в агрессивных химических средах. Ошибка в выборе класса прочности, материала или типа покрытия может привести к разгерметизации трубопровода, усталостному разрушению конструкции или коррозионному растрескиванию.
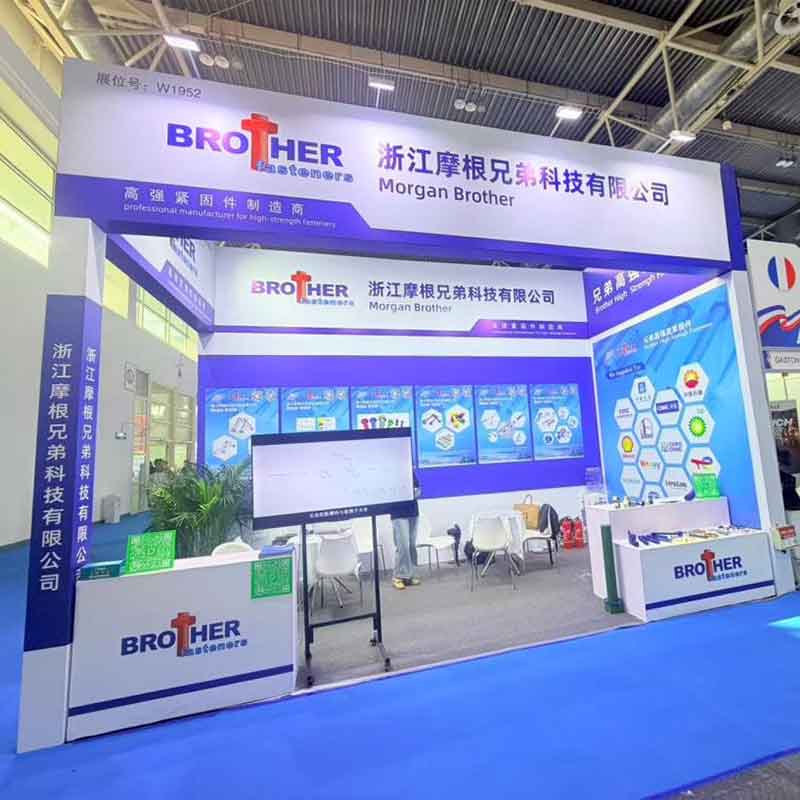
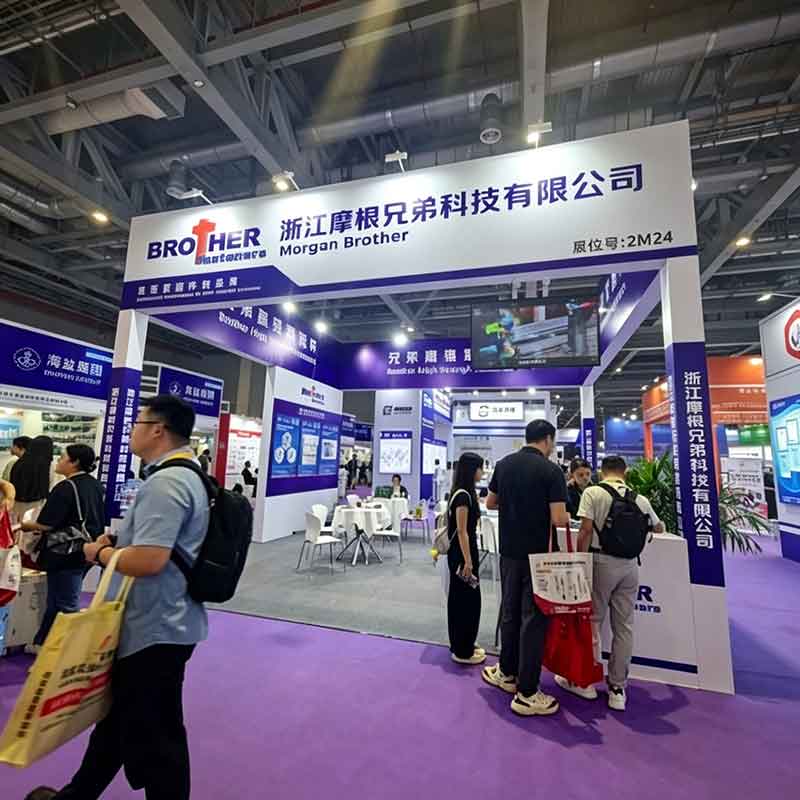
Закупка оптом от производителя требует глубокого понимания не только геометрических параметров по стандартам DIN, ISO и ГОСТ, но и металлургических свойств стали. Современные требования к промышленному крепежу включают строгий контроль химического состава, механических характеристик и наличия сертификатов EN 10204-3.1. В данном материале рассматриваются технические аспекты выбора метрического крепежа, особенности материалов для экстремальных условий эксплуатации и критерии оценки надежности поставщика на примере производственных практик ООО «Чжэцзян Морган Бразерс Текнолоджи».
Технические характеристики и стандарты метрической резьбы
Метрическая резьба является наиболее распространенным типом соединения в мире благодаря своей унификации и простоте изготовления. Основной профиль метрической резьбы — треугольник с углом при вершине 60 градусов. Ключевыми параметрами, определяющими совместимость болта и гайки, являются номинальный диаметр (d) и шаг резьбы (P).
Для промышленных применений критически важно различать крупный и мелкий шаг резьбы. Крупный шаг обеспечивает более высокую скорость сборки и устойчивость к загрязнению резьбы, тогда как мелкий шаг увеличивает площадь контакта витков, повышая несущую способность соединения и его устойчивость к самоотвинчиванию при вибрациях. В высоконагруженных узлах, таких как компрессорное оборудование или турбины, предпочтение часто отдается крепежу с мелким шагом.
Стандартизация крепежа регулируется рядом международных нормативов:
- DIN 933 / DIN 931: Шестигранные болты с полной и неполной резьбой соответственно.
- DIN 934: Стандартные шестигранные гайки.
- ISO 4014 / ISO 4017: Международные аналоги вышеуказанных стандартов DIN.
- ГОСТ 7798-70 / ГОСТ 5915-70: Российские государственные стандарты, гармонизированные с международными нормами.
Точность изготовления резьбы определяется полями допусков. Для большинства промышленных задач применяются поля допусков 6g для болтов и 6H для гаек. Отклонение от этих параметров может привести либо к заклиниванию при монтаже, либо к чрезмерному люфту, снижающему усталостную прочность соединения.
Материаловедение: выбор сплава для конкретных условий эксплуатации
Выбор материала крепежа является фундаментальным этапом проектирования узла. Неправильно подобранный сплав может стать причиной преждевременного выхода из строя даже при соблюдении моментов затяжки. ООО «Чжэцзян Морган Бразерс Текнолоджи», имея более чем тридцатилетнюю историю производства, начиная с завода «Хайянь Хойю Стандартные Детали» (основан в 1993 году), специализируется на выпуске крепежа из широкой номенклатуры сталей и сплавов.
Углеродистые и легированные стали
Для общемашиностроительных применений используются углеродистые стали классов прочности от 4.8 до 12.9 по ISO 898-1. Однако для работы при высоких температурах и давлениях, характерных для нефтегазовой отрасли, применяются легированные стали. Классы прочности B7/B7M и L7/L7M (по стандарту ASTM A193/A194) являются индустриальным стандартом для фланцевых соединений в нефтехимии. Сталь B7 обладает высокой прочностью и твердостью, сохраняя вязкость при низких температурах, что критично для арктических проектов.
Нержавеющие стали аустенитного и дуплексного классов
В средах с повышенной коррозионной активностью (морская вода, химические реагенты) применяются нержавеющие стали. Аустенитные стали марок 304 (A2) и 316 (A4) обеспечивают хорошую стойкость к общей коррозии. Однако для более агрессивных сред, таких как добыча нефти с высоким содержанием сероводорода (H2S) или хлоридов, требуются дуплексные нержавеющие стали S32205, S32750, S32760. Дуплексная структура сочетает высокую прочность аустенитных сталей с превосходной стойкостью к питтинговой и щелевой коррозии.
Никелевые суперсплавы для экстремальных условий
В самых тяжелых условиях эксплуатации, включая сверхвысокие температуры и давление, а также в присутствии сильных кислот, используются никелевые сплавы. ООО «Чжэцзян Морган Бразерс Текнолоджи» производит шестигранные гайки и болты из сплавов Inconel 625, Inconel 718 и Incoloy 925. Эти материалы сохраняют свои механические свойства при температурах свыше 600°C и обладают исключительной стойкостью к окислению и коррозионному растрескиванию под напряжением.
Влияние поверхностных покрытий на долговечность соединений
Поверхностная обработка крепежа выполняет две функции: защиту от коррозии и модификацию коэффициента трения. Коэффициент трения влияет на соотношение между моментом затяжки и создаваемым осевым усилием (преднатягом). Нестабильный коэффициент трения может привести к недотягу или перетягу болта, что чревато разрушением резьбы или потерей герметичности.
Современные методы обработки, применяемые на производстве, включают:
- Горячее цинкование: Обеспечивает толстый защитный слой, подходящий для атмосферных условий, но может изменять размеры резьбы, требуя нарезки после цинкования.
- Покрытие «Дакромет» (Dacromet): Цинк-ламельное покрытие, обеспечивающее высокую коррозионную стойкость (до 1000 часов в камере соляного тумана) и стабильный коэффициент трения. Идеально для автомобильной и строительной отраслей.
- Цинк-никелевое покрытие: Превосходит обычное цинкование по коррозионной стойкости и термостабильности.
- Тефлоновое покрытие (PTFE): Применяется для снижения трения и предотвращения заедания резьбы, особенно в парах сталь-нержавеющая сталь или при использовании в вакуумных системах.
- Оксидирование (воронение): Базовая защита от коррозии для внутреннего применения, часто используется в сочетании с маслом.
Компания имеет авторизацию Whitford (США), что подтверждает возможность нанесения высококачественных тефлоновых и других полимерных покрытий, соответствующих строгим международным требованиям.
Инженерный анализ: предотвращение отказов резьбовых соединений
Отказы резьбовых соединений в промышленности чаще всего происходят не из-за превышения статической нагрузки, а вследствие усталости материала или самоотвинчивания. Инженерный опыт показывает, что до 90% отказов болтов связаны с неправильным выбором преднатяга или потерей предварительного напряжения.
Усталостное разрушение: Возникает при циклических нагрузках. Если болт недостаточно затянут, переменная нагрузка передается непосредственно на резьбу, вызывая микротрещины. Правильный преднатяг позволяет болту работать как пружина, гасящая колебания. Использование болтов высокого класса прочности (10.9, 12.9, B7) с контролируемой затяжкой значительно повышает усталостную долговечность.
Коррозионное растрескивание под напряжением (SCC): Особенно актуально для нержавеющих сталей аустенитного класса (304, 316) в присутствии хлоридов и растягивающих напряжений. В таких случаях инженерным решением является переход на дуплексные стали (S32205) или никелевые сплавы (Alloy 925), которые практически не подвержены SCC в большинстве промышленных сред.
Водородное охрупчивание: Риск для высокопрочных болтов (классы 10.9, 12.9, B7) при неправильном электролитическом цинковании. Для mitigation этого риска рекомендуется использовать покрытия Dacromet или механическое цинкование, а также проводить отпуск после galvanization для удаления водорода из структуры металла.
Сравнительный анализ материалов крепежа
Выбор материала всегда является компромиссом между стоимостью, механическими свойствами и коррозионной стойкостью. Ниже приведена сравнительная таблица основных материалов, используемых в производстве промышленного крепежа.
| Материал | Класс прочности / Марка | Коррозионная стойкость | Температурный диапазон | Типичное применение |
|---|---|---|---|---|
| Углеродистая сталь | 8.8, 10.9, 12.9 | Низкая (требует покрытия) | -40°C … +150°C | Общее машиностроение, строительство, металлоконструкции |
| Легированная сталь | B7, L7, B16 | Средняя (требует покрытия) | -100°C … +500°C | Нефтегазовые фланцы, сосуды под давлением, энергетика |
| Нержавеющая сталь A2/A4 | A2-70, A4-80 | Высокая | -200°C … +400°C | Пищевая промышленность, химия, морские сооружения (без нагрузок) |
| Дуплексная сталь | S32205, S32750 | Очень высокая | -50°C … +300°C | Опреснение, оффшорная добыча, химическая промышленность |
| Никелевый сплав | Inconel 625, 718, Alloy 925 | Исключительная | До +700°C и выше | Аэрокосмическая отрасль, глубинная добыча нефти, агрессивные кислоты |
Из таблицы видно, что для стандартных конструкций достаточно углеродистой стали с цинковым покрытием. Однако для ответственных узлов в нефтегазовой отрасли, где цена простоя оборудования исчисляется миллионами долларов, использование болтов из сплава 718 или дуплексной стали S32760 экономически оправдано их надежностью и долгим сроком службы.
Производственные возможности и контроль качества
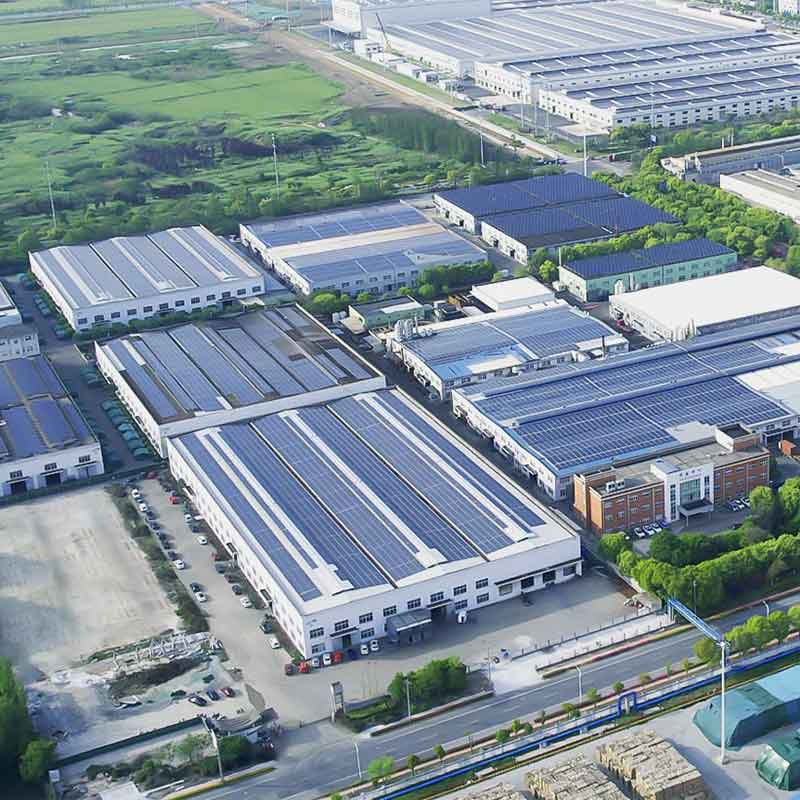
Надежность поставщика определяется не только наличием продукции на складе, но и способностью контролировать весь производственный цикл. Производственная площадка ООО «Чжэцзян Морган Бразерс Текнолоджи» занимает 400 му, а годовой объем выпуска достигает 50 000 тонн. Такой масштаб позволяет обеспечивать стабильные сроки поставки крупных партий.
Ключевым аспектом качества является система сертификации. Предприятие сертифицировано по ISO 9001:2008, ISO 14001:2004 и OHSAS 18001:2007. Для продукции, работающей под давлением, критически важно наличие сертификата PED 4.3 (TÜV) и соответствия стандартам API. Эти документы подтверждают, что каждый этап производства, от закупки сырья до финальной упаковки, проходит строгий аудит.
Лабораторный контроль включает:
- Спектральный анализ химического состава сырья.
- Механические испытания на растяжение, твердость и ударную вязкость.
- Испытания на коррозионную стойкость в камере соляного тумана.
- Ультразвуковой контроль для выявления внутренних дефектов в критических деталях.
Для каждой партии продукции предоставляются сертификаты материалов EN 10204-3.1, которые содержат фактические результаты испытаний и гарантируют соответствие заявленным техническим требованиям. Это обязательное требование для большинства международных инженерных, строительных и нефтегазовых проектов.
Логистика и сервисное сопровождение экспортных поставок
При оптовой закупке крепежа из Китая важны не только технические параметры, но и логистическая эффективность. Компания осуществляет поставки в более чем 50 стран мира, обладая опытом оформления таможенных документов и организации мультимодальной логистики. Сервисная политика включает индивидуальный подход к техническим запросам: инженеры компании помогают интерпретировать зарубежные чертежи и спецификации (BOM), предлагая оптимальные аналоги или решения для нестандартных задач.
Возможности кастомизации включают:
- Резку шпилек и резьбовых штанг под заданную длину с сохранением целостности резьбы.
- Изготовление крепежа по индивидуальным чертежам заказчика.
- Нанесение специальной резьбы (левая, трапецеидальная, упорная).
- Подбор уникальных комбинаций материалов и покрытий для специфических сред.
Часто задаваемые вопросы (FAQ)
Какой класс прочности выбрать для фланцевого соединения трубопровода?
Для большинства нефтегазовых трубопроводов стандартом является класс прочности B7 для болтов и 2H для гаек (ASTM A193/A194). Если рабочая температура превышает 450°C, рекомендуется использовать класс B16. Для низкотемпературных сервисов (криогеника) применяется класс L7. Выбор должен основываться на расчетных давлениях и температурах проекта.
В чем разница между нержавеющей сталью 304 и 316?
Сталь 316 содержит молибден (2-3%), который значительно повышает стойкость к питтинговой коррозии в хлоридсодержащих средах (морская вода, растворы солей). Для внутренней атмосферы или пресной воды достаточно стали 304. Для морских платформ или химической промышленности настоятельно рекомендуется 316 или дуплексные стали.
Почему важно иметь сертификат EN 10204-3.1?
Сертификат 3.1 подтверждает, что результаты испытаний конкретной партии продукции соответствуют требованиям заказа. В отличие от сертификата 2.2, который декларирует соответствие без привязки к конкретной партии, 3.1 предоставляет фактические данные химических и механических испытаний. Это требование большинства заказчиков в энергетике и нефтегазовом секторе для обеспечения прослеживаемости.
Можно ли использовать болты из сплава Inconel 718 при обычных температурах?
Технически это возможно, но экономически нецелесообразно. Сплавы Inconel 718 и 625 значительно дороже сталей B7 или нержавеющей стали 316. Их применение оправдано только в условиях экстремальных температур, высокого давления или агрессивных химических сред, где обычные стали быстро деградируют.
Как избежать самоотвинчивания гаек при вибрации?
Помимо использования контргаек или пружинных шайб, эффективным решением является применение гаек с нейлоновым или металлическим стопорным кольцом, а также нанесение резьбовых герметиков. Для высоконагруженных соединений важно обеспечить правильный преднатяг болта, чтобы сила трения в резьбе и под головкой болта превышала вибрационные нагрузки.
Рекомендации по закупке и заключению
При формировании заявки на поставку метрического крепежа для промышленных нужд необходимо четко специфицировать не только размер и шаг резьбы, но и материал, класс прочности, тип покрытия и требуемый пакет документации. Экономия на качестве крепежа или отсутствии входного контроля материалов может привести к многократно большим затратам на ремонт и простой оборудования.
ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает комплексный подход к снабжению промышленных предприятий качественным резьбовым крепежом. Благодаря собственному производству, широкому материалопарку (от углеродистых сталей до никелевых сплавов 625, 825, 925) и строгому контролю качества по стандартам ISO, API и TÜV, компания способна удовлетворить самые требовательные технические запросы. Наличие сертификатов EN 10204-3.1 на каждую партию гарантирует полную прозрачность и соответствие продукции заявленным характеристикам.
Для получения технической консультации, расчета стоимости партии или запроса коммерческого предложения рекомендуем ознакомиться с полным каталогом продукции и связаться с отделом продаж. Наши инженеры готовы помочь в подборе оптимальных решений для ваших проектов.