Купить болт имбус высокопрочный оптом от производителя
2026-10-12
- Болт имбус высокопрочный: критерии выбора и технические требования для промышленных закупок
- Материаловедение и классы прочности: от углеродистой стали до суперсплавов
- Влияние поверхностной обработки на долговечность соединения
- Промышленные сценарии применения и инженерные кейсы
- Контроль качества и сертификация: на что обращать внимание при закупке
- Сравнение производителей: критерии оценки надежности
- Часто задаваемые вопросы (FAQ)
- Рекомендации по закупке и сотрудничеству
Болт имбус высокопрочный: критерии выбора и технические требования для промышленных закупок
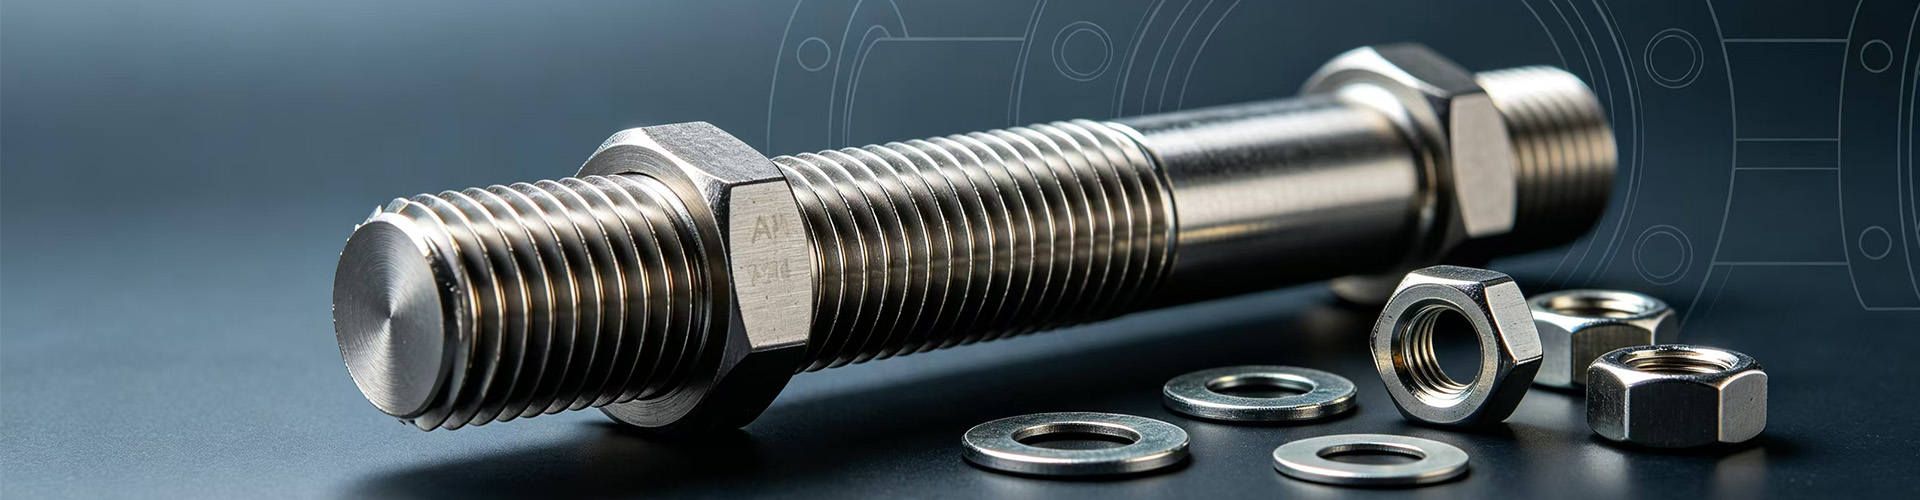
В современном промышленном машиностроении, нефтегазовой отрасли и энергетике надежность резьбовых соединений является фундаментальным фактором безопасности всего оборудования. Болт имбус высокопрочный представляет собой специализированный крепежный элемент с цилиндрической головкой и внутренним шестигранным углублением (под ключ Hex/Allen), предназначенный для работы в условиях экстремальных механических нагрузок, вибраций и агрессивных сред. В отличие от стандартного крепежа общего назначения, высокопрочные исполнения требуют строгого контроля химического состава стали, процессов термообработки и качества поверхностного покрытия.
Для инженеров-конструкторов и специалистов по закупкам понимание специфики производства таких изделий критически важно. Ошибки в выборе класса прочности или материала могут привести к усталостному разрушению соединения, что влечет за собой не только финансовые потери, но и риски для персонала. ООО «Чжэцзян Морган Бразерс Текнолоджи», опираясь на более чем тридцатилетний опыт производства (с основания завода «Хайянь Хойю Стандартные Детали» в 1993 году), обеспечивает выпуск крепежа, соответствующего международным стандартам DIN, ISO, ASTM и отраслевым нормативам PED и API. Данный материал подробно разбирает технические аспекты, влияющие на выбор поставщика и качество конечного продукта.
Конструктивные особенности и преимущества внутреннего шестигранника
Основное конструктивное отличие болта с внутренним шестигранником (имбус) от классического шестигранного болта заключается в геометрии головки. Отсутствие внешних граней позволяет:
- Минимизировать габариты узла: Головка может быть утоплена в тело детали, что экономит пространство и улучшает аэродинамику или гидродинамику конструкции.
- Обеспечить высокий крутящий момент: Внутренний шестигранник позволяет передавать значительное усилие затяжки без риска срыва граней ключа, что особенно важно для соединений классов прочности 10.9 и 12.9.
- Улучшить эстетику и безопасность: Гладкая внешняя поверхность снижает риск травм при обслуживании оборудования и предотвращает накопление загрязнений.
Однако использование такого крепежа требует высокой точности изготовления самого отверстия под ключ. Смещение или некорректная глубина шестигранника приводят к быстрому износу инструмента монтажника и невозможности достижения проектного усилия преднатяга.
Материаловедение и классы прочности: от углеродистой стали до суперсплавов
Термин «высокопрочный» в контексте промышленного крепежа не является маркетинговой абстракцией, а строго регламентируется механическими свойствами материала. Выбор сплава определяется условиями эксплуатации: температурой, давлением, наличием коррозионных агентов и циклическими нагрузками.
Углеродистые и легированные стали (Классы 8.8 – 12.9)
Наиболее распространенным решением для_general_ машиностроения являются болты из среднеуглеродистых легированных сталей (например, марок 35CrMo, 42CrMo4). После закалки и отпуска они достигают классов прочности 10.9 и 12.9 по стандарту ISO 898-1. Такие изделия обладают пределом текучести свыше 900–1000 МПа, что позволяет использовать болты меньшего диаметра при сохранении несущей способности узла.
Важным аспектом является склонность высокопрочных сталей к водородной хрупкости. Для mitigating этого риска производители, такие как ООО «Чжэцзян Морган Бразерс Текнолоджи», применяют специальные покрытия (например, цинк-никель или Дакромет) с контролем толщины слоя, исключающим перенасыщение поверхности водородом в процессе гальваники.
Специальные сплавы для экстремальных сред
В нефтегазовой отрасли, химическом производстве и энергетике условия эксплуатации часто выходят за рамки возможностей обычных сталей. Здесь применяются материалы, отвечающие стандартам NACE MR0175 / ISO 15156 для защиты от сульфидного растрескивания под напряжением (SSC).
| Материал / Сплав | Стандарт / Аналог | Ключевые свойства | Типичное применение |
|---|---|---|---|
| Нержавеющая сталь A4 / 316 | AISI 316 / DIN 1.4401 | Высокая коррозионная стойкость, устойчивость к хлоридам | Морская техника, пищевая промышленность, химические насосы |
| Дуплексная сталь | S32205, S32750, S32760 | Высокая прочность (в 2 раза выше AISI 316), стойкость к питтингу | Опреснительные установки, оффшорные платформы, трубопроводы |
| Сплав Inconel 718 / 625 | UNS N07718 / N06625 | Жаропрочность до 700°C, стойкость к окислению | Газотурбинные двигатели, реакторы, высокотемпературные клапаны |
| Сплав Monel / Alloy 925 | UNS N09925 | Сочетание прочности и коррозионной стойкости в сероводородных средах | Нефтегазовое оборудование (скважинное оборудование) |
| Легированная сталь B7/B7M | ASTM A193 Gr. B7 | Высокая прочность при повышенных температурах | Фланцевые соединения сосудов под давлением, турбины |
Производственная мощность ООО «Чжэцзян Морган Бразерс Текнолоджи» позволяет обрабатывать широкий спектр этих материалов. Наличие сертификации PED 4.3 (TÜV) и API подтверждает способность предприятия выпускать продукцию, пригодную для использования в оборудовании, работающем под давлением, что является строгим требованием для европейского и мирового рынков.
Влияние поверхностной обработки на долговечность соединения
Выбор покрытия для высокопрочного болта имбус — это компромисс между коррозионной защитой, коэффициентом трения и риском водородной хрупкости. Неправильно подобранное покрытие может свести на нет высокие механические свойства сердечника болта.
- Горячее цинкование: Обеспечивает толстый защитный слой, но может приводить к снижению усталостной прочности из-за высоких температур процесса. Не рекомендуется для болтов класса прочности выше 10.9 без специальной постобработки.
- Цинк-никелевое покрытие: Современный стандарт для автомобильной и тяжелой промышленности. Обеспечивает превосходную коррозионную стойкость (до 1000 часов в камере соляного тумана) и стабильный коэффициент трения, что критично для расчета усилия затяжки.
- Покрытие «Дакромет» (Dacromet): Геометрически пассивное покрытие на основе цинка и алюминия. Идеально подходит для крепежа, подверженного высоким температурам и требующего отсутствия водородной хрупкости.
- Тефлоновое (PTFE) покрытие: Применяется там, где требуется низкий коэффициент трения для самосмазывания или предотвращения прикипания резьбы в агрессивных химических средах.
Инженерный опыт показывает, что для ответственных соединений в ветроэнергетике и мостостроении предпочтительны механические покрытия (Zn-Ni, Dacromet), так как они не изменяют микроструктуру поверхностного слоя металла, сохраняя его усталостную выносливость.
Промышленные сценарии применения и инженерные кейсы
Понимание того, как болт имбус высокопрочный ведет себя в реальных условиях, помогает избежать ошибок проектирования. Рассмотрим два типичных сценария.
Сценарий 1: Фланцевые соединения в нефтепереработке (Высокое давление и температура)
Условия: Температура среды +350°C, давление 10 МПа, наличие сероводорода (H₂S).
Требования: Сохранение усилия преднатяга при термических циклах, устойчивость к сульфидному растрескиванию.
Решение: Использование шпилек или болтов из стали ASTM A193 Grade B7M (модифицированная версия B7 с ограниченной твердостью для снижения риска SSC). Поверхностная обработка — фосфатирование с масляной пропиткой или специальное полимерное покрытие, устойчивое к температуре.
Риск: Применение стандартного крепежа из нержавеющей стали AISI 316 в таких условиях может привести к коррозионному растрескиванию под напряжением. Использование болтов с твердостью выше HRC 22 без надлежащей сертификации NACE запрещено.
Сценарий 2: Крепление лопаток и корпусов в ветрогенераторах (Циклические нагрузки)
Условия: Постоянные вибрации, переменные ветровые нагрузки, воздействие атмосферной влаги и солей (для оффшорных установок).
Требования: Высокая усталостная прочность, защита от коррозии на срок 20+ лет.
Решение: Болты имбус класса прочности 10.9 из легированной стали с цинк-никелевым покрытием. Обязательное использование прецизионных шайб и контроль усилия затяжки динамометрическим ключом.
Инженерный совет: В условиях сильной вибрации даже высокопрочный болт может самопроизвольно ослабнуть. Рекомендуется применение резьбовых фиксаторов или конструктивных элементов стопорения. ООО «Чжэцзян Морган Бразерс Текнолоджи» проводит испытания на усталость для партий, поставляемых в энергетический сектор, чтобы гарантировать соответствие ресурсным требованиям.
Контроль качества и сертификация: на что обращать внимание при закупке
Закупка промышленного крепежа оптом сопряжена с риском получения продукции, не соответствующей заявленным спецификациям. Разница в стоимости между качественным и некачественным болтом может составлять 20-30%, но последствия отказа узла исчисляются миллионами.
При выборе поставщика необходимо проверять наличие следующих документов и практик:
- Сертификаты материала EN 10204-3.1: Этот документ подтверждает, что химический состав и механические свойства конкретной партии были проверены и соответствуют заказу. Без него использование крепежа в регламентированных отраслях (нефтегаз, атом, сосуды под давлением) невозможно.
- Система менеджмента качества: Сертификация по ISO 9001 является базовым требованием. Наличие дополнительных сертификатов, таких как ISO 14001 (экология) и OHSAS 18001 (охрана труда), свидетельствует о зрелости производственных процессов.
- Лабораторное оснащение: Производитель должен иметь собственную лабораторию для проведения спектрального анализа, испытаний на растяжение, твердость и ударную вязкость. Аутсорсинг всех тестов сторонним организациям увеличивает сроки и снижает оперативность контроля.
- Прослеживаемость (Traceability): Каждая упаковка и каждый болт (при крупных размерах) должны иметь маркировку, позволяющую связать изделие с конкретным плавочным номером сырья и протоколами испытаний.
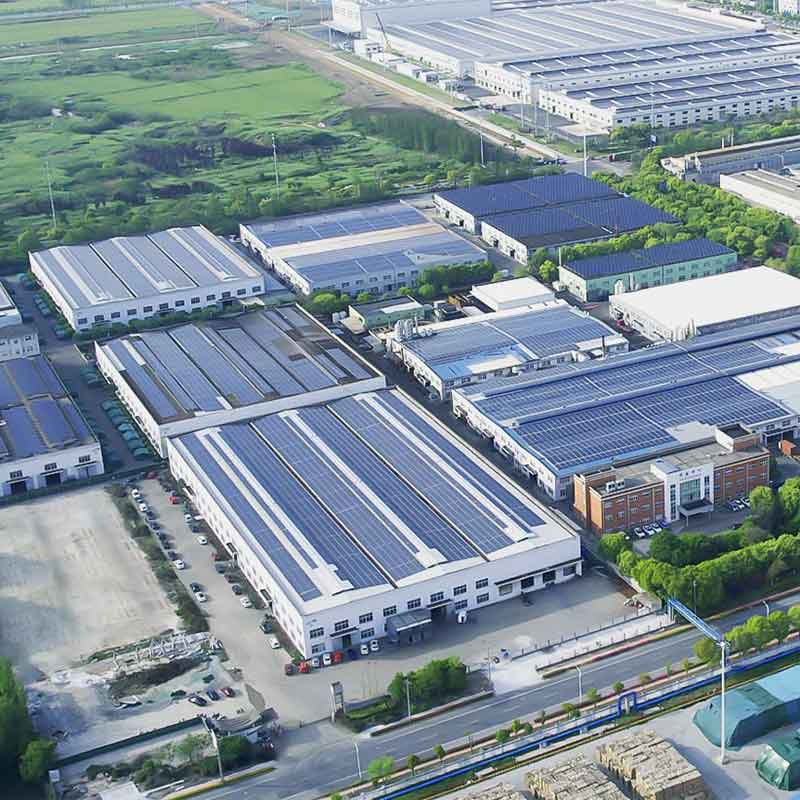
ООО «Чжэцзян Морган Бразерс Текнолоджи» реализует политику полного сопровождения качества. Предприятие, расположенное в уезде Хайянь (провинция Чжэцзян), оснащенном современным оборудованием, обеспечивает годовой объем производства до 50 000 тонн. Строгий входной контроль сырья и финальные испытания каждой партии позволяют минимизировать процент брака и обеспечивать своевременные поставки в более чем 50 стран мира.
Сравнение производителей: критерии оценки надежности
При выборе между различными поставщиками крепежа из Китая и других регионов, закупщики часто сталкиваются с трудностями оценки реальной компетенции завода. Ниже приведена сравнительная таблица параметров, которые следует учитывать.
| Параметр оценки | Типичный массовый производитель | Специализированный индустриальный производитель (на примере Zhejiang Morgan Brothers) |
|---|---|---|
| Материальная база | Ограниченный набор сталей (обычно Q235, 35#), закупка сырья без глубокого анализа | Широкий парк материалов: дуплексы, никелевые сплавы (625, 825, 925), спецстали B7/L7 |
| Контроль качества | Выборочный контроль, отсутствие сертификатов 3.1 на мелкие партии | 100% контроль критических параметров, предоставление EN 10204-3.1 для каждой партии |
| Инжиниринг и кастомизация | Только стандартные изделия по каталогу, отказ от нестандартных заказов | Изготовление по чертежам заказчика, резка шпилек, специальные резьбы и покрытия |
| Отраслевая сертификация | Только ISO 9001 (часто формальная) | PED 4.3 (TÜV), API, авторизация Whitford, соответствие NACE |
| Логистика и экспорт | Базовая упаковка, помощь в таможенном оформлении ограничена | Комплексное сопровождение экспорта, интерпретация BOM, адаптация упаковки под морские перевозки |
Как видно из сравнения, для проектов, где важна надежность, сотрудничество со специализированным производителем, способным обеспечить техническую поддержку и документальное подтверждение качества, является экономически обоснованным выбором.
Часто задаваемые вопросы (FAQ)
В чем разница между болтом класса прочности 10.9 и 12.9?
Основное различие заключается в минимальном пределе прочности на разрыв и пределе текучести. Болт класса 10.9 имеет предел прочности 1040 МПа и предел текучести 940 МПа, тогда как класс 12.9 — 1220 МПа и 1100 МПа соответственно. Однако класс 12.9 более чувствителен к концентраторам напряжений и водородной хрупкости, поэтому его применение требует более тщательного контроля условий эксплуатации и качества покрытия.
Можно ли использовать болт имбус из нержавеющей стали для высоконагруженных соединений?
Аустенитные нержавеющие стали (A2/A4) имеют относительно низкий предел текучести по сравнению с закаленными углеродистыми сталями. Для высоконагруженных соединений предпочтительнее использовать дуплексные нержавеющие стали (S32205, S32750) или специальные сплавы, которые сочетают коррозионную стойкость с высокой прочностью. Если применение обычной “нержавейки” неизбежно, необходимо увеличивать диаметр крепежа для компенсации низкой несущей способности.
Какой сертификат необходим для поставки крепежа в страны ЕС?
Для общего машиностроения достаточно сертификата соответствия ISO и декларации производителя. Однако для оборудования, работающего под давлением, или строительных конструкций требуется сертификат EN 10204-3.1, а также соответствие директиве PED (Pressure Equipment Directive). ООО «Чжэцзян Морган Бразерс Текнолоджи» имеет сертификацию PED 4.3 через TÜV, что открывает доступ к европейским проектам.
Как защитить высокопрочный болт от коррозии в морской воде?
Стандартное цинкование недостаточно эффективно в морской среде. Рекомендуется использование дуплексных нержавеющих сталей (S32760), титановых сплавов или никелевых сплавов (Alloy 625). Если используются углеродистые стали, необходимо применять многослойные системы покрытий, такие как цинк-никель с герметиком, или горячее цинкование с последующей пассивацией, регулярно контролируя состояние соединения.
Почему важен коэффициент трения при затяжке болтов имбус?
Коэффициент трения напрямую влияет на соотношение между крутящим моментом ключа и осевым усилием натяжения в болте. Нестабильный коэффициент трения (из-за неравномерного покрытия или загрязнения резьбы) приводит к тому, что при одинаковом моменте затяжки один болт будет недотянут (риск ослабления), а другой — перетянут (риск отрыва головки или резьбы). Производители качественного крепежа нормируют этот параметр и указывают его в технических данных.
Рекомендации по закупке и сотрудничеству
Процесс закупки промышленного крепежа должен начинаться не с запроса цены, а с технического аудита требований проекта. Инженерам и снабженцам рекомендуется:
- Четко определять среду эксплуатации (температура, химические агенты, тип нагрузки).
- Требовать предоставления образцов для тестирования совместимости с материалами соединяемых деталей (для предотвращения контактной коррозии).
- Проверять возможность поставщика предоставить полный пакет сопроводительной документации, включая сертификаты сырья и результаты механических испытаний.
- Учитывать логистические риски: качественный крепеж должен быть упакован таким образом, чтобы исключить повреждение резьбы и покрытия при морской транспортировке.
ООО «Чжэцзян Морган Бразерс Текнолоджи» предлагает комплексный подход к снабжению промышленных предприятий. Благодаря собственной производственной базе площадью 400 му и штату из 300 квалифицированных сотрудников, компания способна выполнять как массовые заказы на стандартный крепеж, так и сложные индивидуальные проекты. Гибкость производства позволяет адаптироваться под нестандартные чертежи, осуществлять точную резку и применять специфические виды покрытий, включая авторизованные технологии Whitford.
Для получения технической консультации, запроса спецификации или расчета стоимости партии свяжитесь с нашими инженерами. Мы готовы предоставить образцы продукции и сертификаты качества для подтверждения соответствия вашим проектным требованиям.